PRISMETAL es una empresa metalmecánica especializada en estampado metálico y desarrollo de herramentales industriales para empresas manufactureras en Saltillo, Coahuila. Ayuda a empresas industriales a fabricar piezas de lámina repetibles y funcionales mediante revisión de ingeniería, diseño mecánico industrial, simulación aplicada y definición del proceso de corte y conformado.
En una operación de estampado, la repetibilidad no depende únicamente de contar con un troquel. El resultado está determinado por la relación entre material, espesor, geometría, radios, tolerancias, volumen de producción y procesos posteriores como soldadura industrial, maquinado o recubrimiento. Cuando estas variables no se revisan antes de fabricar el herramental, pueden aparecer grietas, deformaciones, rebabas, variaciones dimensionales y paros durante la producción.
¿Qué es el estampado metálico industrial?
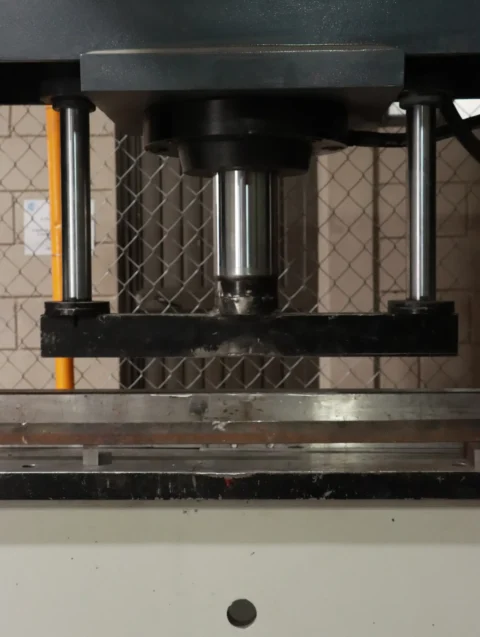
El estampado metálico es un proceso de transformación de lámina mediante herramientas que aplican fuerza para cortar, perforar, doblar, embutir o conformar el material. Dependiendo de la geometría y de la cantidad de piezas requeridas, las operaciones pueden realizarse en una estación individual, en varias etapas o mediante un troquel progresivo.
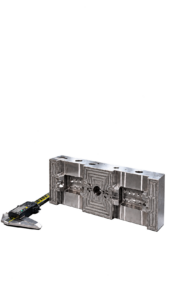
Los troqueles de corte y conformado integran elementos como punzones, matrices, guías, placas de sujeción, extractores y componentes de alineación. Su configuración debe responder a la geometría de la pieza, al comportamiento del material y a la secuencia necesaria para obtener el componente sin deformaciones innecesarias.
En un proyecto de estampado metálico en Saltillo, el alcance puede incluir:
- Revisión de planos y modelos 3D.
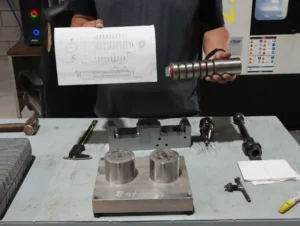
- Análisis de piezas físicas o muestras existentes.
- Definición del desarrollo plano.
- Selección de operaciones de corte, doblado o embutido.
- Diseño y fabricación de troqueles industriales.
- Desarrollo de herramentales industriales para producción.
- Simulación aplicada del proceso, cuando la complejidad lo requiere.
- Revisión dimensional y funcional de piezas iniciales.
- Integración con pailería industrial, soldadura industrial o maquinado CNC.
La disponibilidad de materiales, espesores, dimensiones, tolerancias, volúmenes y equipos específicos debe confirmarse para cada proyecto. Dato pendiente por confirmar cuando esta información no se encuentre en el requerimiento técnico.
Variables que definen el proceso de estampado
1. Material y espesor de la lámina
El material influye directamente en la fuerza requerida, el retorno elástico, la posibilidad de agrietamiento, el desgaste del herramental y la estabilidad dimensional de la pieza.
Para una revisión técnica es conveniente especificar:
- Tipo y grado del material.
- Espesor nominal y rango permitido.
- Recubrimiento o tratamiento superficial.
- Dirección de laminación, cuando sea relevante.
- Propiedades mecánicas disponibles.
- Requisitos posteriores de soldadura, pintura o recubrimiento.
No es suficiente indicar únicamente “lámina de acero”. Un acero de mayor resistencia puede requerir radios diferentes, cambios en la secuencia de conformado o compensaciones específicas en el troquel.
2. Geometría, radios y características funcionales
La forma de la pieza determina si el proceso debe incluir corte, doblez, embutido, punzonado, rebordeado, acuñado o una combinación de operaciones.
Deben revisarse especialmente:
- Radios internos y externos.
- Distancia entre agujeros y bordes.
- Altura de pestañas.
- Profundidad de embutidos.
- Zonas de transición.
- Ranuras, ventanas y perforaciones.
- Superficies de referencia para el ensamble.
- Áreas que recibirán soldadura o recubrimiento.
Los radios demasiado cerrados pueden provocar grietas o marcas. Por otro lado, una geometría con demasiados cambios de dirección puede requerir varias estaciones o una secuencia de conformado distinta a la inicialmente considerada.
El diseño y fabricación de troqueles industriales en Saltillo permite analizar estas condiciones antes de liberar el herramental a fabricación.
3. Cantidad, frecuencia y volumen de producción
La cantidad de piezas es una de las variables que determina si conviene utilizar un troquel dedicado, una herramienta de operación individual, un proceso de corte y doblez o una secuencia progresiva.
De forma general:
- Para piezas únicas o lotes cortos puede analizarse una ruta flexible de corte y doblez.
- Para producciones recurrentes puede justificarse un herramental específico.
- Para volúmenes elevados puede evaluarse un troquel progresivo o de varias estaciones.
- Para piezas tridimensionales pueden requerirse operaciones de transferencia o conformado por etapas.
El volumen anual, el tamaño de lote, la frecuencia de fabricación y la duración esperada del programa deben definirse antes de comparar alternativas. Sin esta información, el costo del herramental y el costo por pieza no pueden evaluarse correctamente. Dato pendiente por confirmar cuando el volumen de producción no esté disponible.
El artículo sobre estampado metálico industrial, piezas repetibles y fallas de herramental explica cómo la configuración del troquel influye en la estabilidad del proceso.
4. Tolerancias funcionales
No todas las dimensiones de una pieza tienen la misma importancia. Las tolerancias deben clasificarse según su función dentro del ensamble o del proceso productivo.
Algunas zonas críticas pueden ser:
- Agujeros para tornillería o fijación.
- Superficies de apoyo.
- Puntos de referencia.
- Distancias entre centros.
- Ángulos de montaje.
- Bordes destinados a soldadura.
- Áreas que entran en contacto con otro componente.
Si el plano no define tolerancias generales, GD&T, referencias o criterios de aceptación, es necesario aclararlo antes de fabricar. También deben establecerse los métodos de inspección, los instrumentos aplicables y la forma de validar la primera pieza. Dato pendiente por confirmar cuando estos criterios no estén documentados.
Cómo se traduce la pieza en un troquel o herramental
Una vez revisadas las variables del componente, la ingeniería puede proponer una ruta de fabricación. La secuencia puede incluir:
- Preparación del blank: definición del contorno inicial de la lámina.
- Corte y punzonado: generación del perímetro, agujeros, ranuras o ventanas.
- Doblado inicial: formación de pestañas, canales o ángulos principales.
- Embutido o conformado: creación de geometrías tridimensionales.
- Recorte final: eliminación de excedentes después de la deformación.
- Calibrado o reacuñado: ajuste de zonas que requieren mayor estabilidad dimensional.
- Operaciones posteriores: soldadura, inserción, maquinado o recubrimiento, según el proyecto.
La disposición de las estaciones debe permitir que la lámina avance sin interferencias y que cada operación tenga acceso suficiente. También deben considerarse la sujeción, la extracción de la pieza, la evacuación de desperdicio y el mantenimiento de los componentes de desgaste.
El desarrollo puede relacionarse con herramentales industriales en Saltillo, especialmente cuando el proyecto requiere una solución de tooling vinculada con producción, inspección o ensamble.
Errores frecuentes al mandar a estampar sin revisión de ingeniería
Enviar un plano directamente a fabricación sin revisar la ruta de proceso puede generar problemas como:
- Seleccionar un material o espesor que no corresponde al comportamiento esperado.
- Diseñar radios incompatibles con el conformado.
- Colocar agujeros demasiado cerca de una zona de doblez.
- Ignorar el retorno elástico del material.
- Diseñar una pieza que no puede sujetarse correctamente durante la secuencia.
- No considerar el espacio necesario para soldadura industrial.
- Definir tolerancias sin relación con la función del componente.
- Elegir un troquel progresivo cuando el volumen no justifica la inversión.
- Utilizar una operación de corte que produce rebabas o deformaciones inaceptables.
- Fabricar el herramental sin revisar cómo se inspeccionará la pieza.
Estos errores suelen manifestarse como retrabajos, ajustes manuales, variaciones entre lotes, desgaste prematuro del troquel o problemas de ensamble.
Validación mediante diseño mecánico y simulación aplicada
Antes de fabricar un troquel, el proceso puede validarse mediante diseño mecánico industrial y simulación aplicada, especialmente en piezas con embutidos, radios cerrados, materiales de alta resistencia o tolerancias funcionales exigentes.
La validación puede ayudar a analizar:
- Distribución de deformaciones.
- Riesgo de grietas o adelgazamiento.
- Formación de arrugas.
- Retorno elástico o springback.
- Interferencias entre estaciones.
- Secuencia de operaciones.
- Necesidad de modificar radios o agregar etapas intermedias.
- Factibilidad de la geometría antes de fabricar el herramental.
La simulación no elimina automáticamente la necesidad de pruebas físicas. Su función es reducir incertidumbre y orientar las decisiones de diseño antes de invertir en componentes definitivos. El alcance, software, datos de material y tipo de análisis deben confirmarse para cada proyecto. Dato pendiente por confirmar cuando no se haya definido el método de validación.
Para conocer el valor de esta etapa, puede consultarse el contenido sobre simulación industrial aplicada antes de fabricar.
Procesos posteriores que deben considerarse
Una pieza estampada rara vez funciona de manera aislada. Puede integrarse a un ensamble mediante soldadura, tornillería, adhesivos, recubrimientos o maquinado.
Por eso, desde la etapa de diseño deben revisarse:
- Preparaciones y accesos para soldadura.
- Deformaciones generadas por el calor.
- Márgenes para pintura o recubrimiento.
- Superficies que requieren maquinado posterior.
- Referencias para inspección.
- Posición de la pieza dentro del dispositivo o ensamble.
Cuando el componente se integra con otras operaciones, la ruta puede complementarse con corte y doblez de lámina en Saltillo, pailería industrial, soldadura industrial o fabricación metalmecánica industrial en Saltillo.
Aplicaciones para la industria de Saltillo y Coahuila
El estampado metálico puede utilizarse en piezas y componentes para:
- Empresas automotrices y de autopartes.
- Líneas de ensamble y manufactura.
- Equipos industriales y maquinaria.
- Componentes para electrodomésticos.
- Soportes, refuerzos y cubiertas.
- Dispositivos de posicionamiento y sujeción.
- Piezas de mantenimiento y refacciones.
- Subensambles que requieren soldadura posterior.
- Componentes desarrollados desde una muestra física o sin plano.
PRISMETAL atiende requerimientos de empresas ubicadas en Saltillo, Ramos Arizpe, Derramadero y la región industrial del noreste, de acuerdo con el alcance técnico, la información disponible y la ruta de fabricación aplicable.
Del prototipo a la producción repetible
La transición de una pieza prototipo a un componente de producción requiere revisar si el método utilizado inicialmente puede mantenerse cuando aumentan la cantidad y la frecuencia de fabricación.
En esta etapa conviene analizar:
- Si el diseño es estable y fabricable.
- Si el material está definido.
- Si las tolerancias son funcionales.
- Si el proceso puede repetirse sin ajustes constantes.
- Si conviene desarrollar un troquel dedicado.
- Si la inspección puede integrarse al flujo productivo.
- Si la pieza necesita soldadura, recubrimiento o maquinado posterior.
El enfoque de del prototipo a la producción en serie ayuda a evitar que una solución válida para pocas piezas falle al intentar escalarla.
Preguntas frecuentes sobre estampado metálico en Saltillo
¿Qué información se necesita para revisar un proyecto de estampado?
Es recomendable compartir planos 2D, modelo 3D, fotografías, muestra física o una descripción detallada de la necesidad. También deben incluirse material, espesor, volumen estimado, tolerancias funcionales, aplicación final y procesos posteriores. Si algún dato no está disponible, puede indicarse como Dato pendiente por confirmar para definir el alcance de la revisión inicial.
¿Cuándo conviene utilizar un troquel progresivo?
Un troquel progresivo puede evaluarse cuando la pieza requiere varias operaciones secuenciales y existe una producción recurrente que justifica el desarrollo del herramental. La decisión depende de la geometría, el material, el volumen, la velocidad requerida, el costo de inversión y la complejidad de mantenimiento.
¿La simulación sustituye las pruebas físicas del troquel?
No necesariamente. La simulación permite detectar riesgos y ajustar el diseño antes de fabricar, pero la validación física puede seguir siendo necesaria según la criticidad de la pieza, el proceso y los criterios de aceptación del cliente. El método de validación debe definirse conforme al alcance técnico del proyecto.
Solicita una revisión inicial de tu requerimiento
Si tu empresa necesita estampado metálico en Saltillo, fabricación de troqueles industriales o desarrollo de piezas de lámina repetibles, comparte con PRISMETAL los planos, muestras físicas, fotografías, modelos 3D o archivos técnicos disponibles.
La información puede utilizarse para revisar el material, espesor, geometría, radios, tolerancias, volumen y procesos posteriores, y posteriormente definir una ruta de diseño y fabricación.
Contacta a PRISMETAL o solicita atención por WhatsApp para iniciar la revisión de tu proyecto en Saltillo, Coahuila.


Aún no hay comentarios, ¡añada su voz abajo!