Recuperación de piezas desgastadas en Saltillo: cuándo reparar una pieza industrial y cuándo fabricarla de nuevo

PRISMETAL es una empresa metalmecánica especializada en recuperación y fabricación de componentes industriales para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a empresas industriales a decidir si conviene reparar una pieza desgastada o fabricar una nueva mediante análisis de causa, revisión dimensional, ingeniería aplicada y una ruta de manufactura adecuada.

Cuando un eje, rodillo, engrane, buje, guía, asiento, superficie de deslizamiento o carcasa presenta desgaste, la primera decisión no debería ser simplemente “reparar” o “reemplazar”. Antes es necesario entender qué función cumple la pieza, cómo se desgastó, con qué componente trabaja y qué riesgo representa su falla para la operación.

¿Qué es la recuperación de piezas desgastadas?

La recuperación de piezas desgastadas es el conjunto de actividades técnicas destinadas a devolver funcionalidad, geometría o condición de trabajo a un componente industrial que ha perdido material, dimensión o capacidad de ajuste.

Dependiendo de la pieza, el daño y la información disponible, la ruta puede incluir:

  • Rectificado industrial de superficies, caras, diámetros o alojamientos.
  • Maquinado para eliminar zonas dañadas y recuperar referencias.
  • Aporte de material y recuperación dimensional, cuando la condición del componente lo permite.
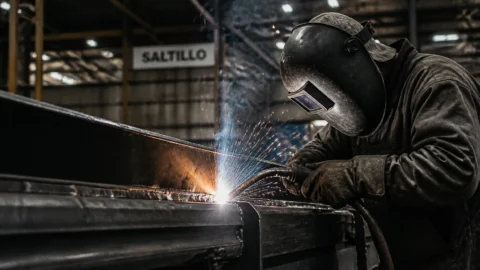
  • Reparación mediante soldadura industrial en zonas que requieran reconstrucción.
  • Fabricación de una pieza de repuesto completamente nueva.
  • Ingeniería inversa industrial cuando no existe plano o modelo.
  • Rediseño del punto de desgaste para modificar la forma en que ocurre la falla.

El material, el método de aporte, los tratamientos térmicos, recubrimientos, tolerancias y acabados aplicables son Dato pendiente por confirmar hasta revisar la pieza y sus condiciones de operación.

El problema que resuelve este servicio

El desgaste de piezas industriales puede generar holguras, vibraciones, pérdida de alineación, fugas, errores de posicionamiento, daños en contra-elementos y paros de línea. Sin embargo, la dimensión perdida es solo una parte del problema.

Una pieza puede desgastarse por fricción, desalineación, contaminación, carga excesiva, vibración, lubricación inadecuada, contacto irregular o por el desgaste del componente que trabaja contra ella. Si únicamente se recupera la medida original sin revisar la causa, la falla puede repetirse poco después de la intervención.

Por ejemplo, recuperar un eje sin revisar el rodamiento, el alojamiento, el sello o la alineación del conjunto puede resolver temporalmente la medida, pero no necesariamente el origen del desgaste. Lo mismo ocurre con una guía, un buje o una superficie de deslizamiento que trabaja contra un elemento también deteriorado.

La recuperación de piezas debe entenderse como una decisión de mantenimiento industrial y de ingeniería, no solo como una operación de taller.

¿Cómo se analiza el desgaste de una pieza?

El análisis debe considerar tanto la geometría como el patrón de daño. Algunos puntos relevantes son:

Causa y patrón del desgaste

No es igual encontrar un desgaste uniforme que una zona localizada, ovalamiento, conicidad, rayado, picaduras, deformación o fractura. El patrón puede indicar cómo se distribuye la carga y qué parte del conjunto está generando el problema.

Función de la pieza

Es necesario identificar si el componente transmite movimiento, soporta carga, guía, posiciona, sella, sujeta, corta, conforma o sirve como superficie de contacto. Una pieza secundaria y una pieza crítica para la seguridad o continuidad de la línea no deben evaluarse bajo los mismos criterios.

Contra-elemento

El componente que trabaja contra la pieza desgastada debe incluirse en la revisión. Puede tratarse de un rodamiento, buje, guía, rodillo, alojamiento, engrane, sello u otra superficie. Reparar solo una de las partes puede acelerar nuevamente el desgaste.

Dimensiones y referencias

Antes de decidir, conviene medir las zonas funcionales y comparar las dimensiones actuales con la información disponible. Si existe un plano, modelo 3D o pieza nueva de referencia, estos datos pueden servir como base. Si no existe documentación, puede ser necesario recurrir a ingeniería inversa industrial.

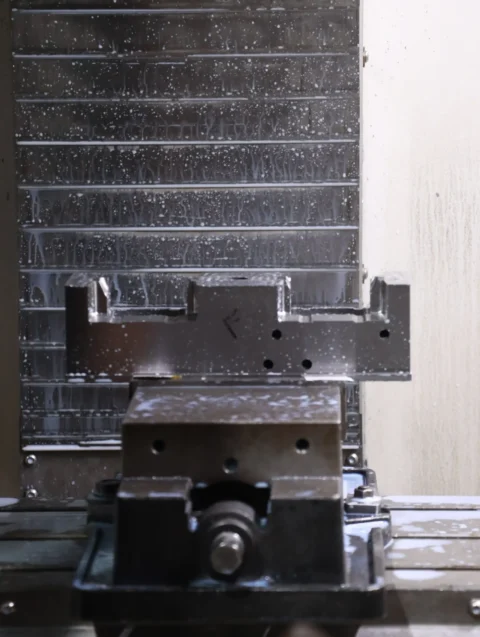
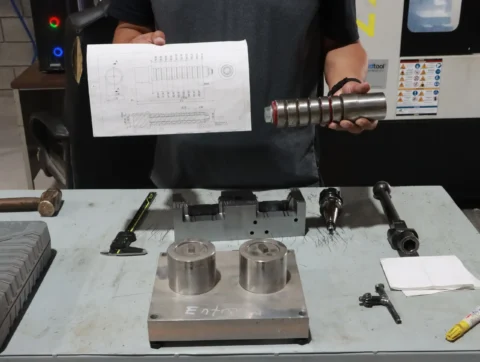
Pieza industrial en proceso de maquinado y revisión dimensional

Criterios para decidir entre reparar o fabricar

Conviene evaluar una reparación cuando:

  • El desgaste se concentra en una superficie o zona específica.
  • La estructura principal de la pieza conserva su integridad.
  • Las referencias funcionales pueden recuperarse mediante maquinado o rectificado.
  • La pieza tiene una geometría compleja o difícil de sustituir.
  • La fabricación de un componente nuevo requeriría más desarrollo técnico.
  • El costo y el tiempo de recuperación son competitivos frente a fabricar desde cero.
  • La causa del desgaste puede corregirse también en el conjunto de trabajo.

En estos casos, la ruta puede incluir eliminación controlada de material, aporte y recuperación dimensional, soldadura industrial o rectificado industrial. La factibilidad debe determinarse después de inspeccionar el componente.

Conviene fabricar una pieza nueva cuando:

  • Existe una fractura que compromete la función o la seguridad.
  • La deformación es severa o se han perdido referencias críticas.
  • El desgaste ha reducido demasiado la sección funcional.
  • El componente ya fue reparado varias veces sin resolver la causa raíz.
  • La pieza original presenta un diseño que provoca fallas recurrentes.
  • No existe suficiente material sano para recuperar la geometría.
  • El componente puede rediseñarse para adaptarse mejor a la aplicación.
  • El costo de reparar se aproxima al de fabricar una pieza de repuesto.
  • No hay plano y la pieza física está incompleta o demasiado dañada para reconstruirla con confianza.

Cuando no existe información técnica, la fabricación de piezas sin plano puede partir de una muestra, fotografías, medidas, componentes relacionados y una descripción detallada de la función. El alcance de la ingeniería inversa depende de la condición de la pieza y de la información disponible.

Proceso de trabajo por etapas

1. Recepción de la información

El proyecto puede iniciar con una pieza física, fotografías, medidas, plano, archivo CAD o una descripción del problema. Es recomendable informar el equipo donde se utiliza, la función del componente, la cantidad requerida y la criticidad para la línea.

2. Revisión de la pieza y del conjunto

Se analizan las zonas desgastadas, las referencias de montaje, las superficies de contacto y el contra-elemento. También se revisa la información disponible sobre carga, velocidad, frecuencia de operación, vibración, ambiente y condiciones de mantenimiento.

3. Medición y definición de referencias

Se identifican las dimensiones que deben conservarse o recuperarse. Las tolerancias, concentricidad, rugosidad, materiales y criterios de aceptación son Dato pendiente por confirmar hasta definir el alcance técnico.

4. Comparación de rutas

La evaluación puede contrastar diferentes alternativas: rectificar, maquinar, reconstruir dimensionalmente, reparar mediante soldadura industrial, fabricar una pieza nueva o modificar el diseño. La decisión debe considerar función, criticidad, costo, tiempo, disponibilidad de plano y posibilidad de repetición de la falla.

5. Diseño o ingeniería inversa

Si el componente requiere una nueva fabricación, el diseño mecánico industrial puede convertir la información física y funcional en una definición fabricable. Cuando resulta conveniente, la simulación industrial puede apoyar la evaluación de interferencias, movimiento o comportamiento; el tipo de análisis aplicable es Dato pendiente por confirmar.

6. Fabricación y verificación

La ruta puede incluir maquinado CNC, procesos de fabricación metalmecánica, soldadura, pailería industrial u otros procesos según la geometría y el alcance aprobado. La verificación dimensional y los criterios de aceptación deben establecerse antes de liberar la pieza.

Operación de maquinado CNC en un centro de fabricación industrial

Errores frecuentes al recuperar componentes

  1. Reparar sin investigar la causa del desgaste.
    La pieza puede volver a fallar si permanecen la desalineación, vibración, carga o condición de contacto que originó el problema.

  2. Reponer sin revisar el contra-elemento.
    Un buje nuevo instalado sobre un eje dañado, o un rodamiento colocado en un alojamiento fuera de condición, puede deteriorarse rápidamente.

  3. Medir solo la zona dañada.
    También deben revisarse las referencias, caras, alojamientos, posiciones y relaciones geométricas que determinan el ensamble.

  4. Tomar la pieza desgastada como medida definitiva.
    La dimensión actual puede no representar la dimensión original. Se requiere información adicional o una comparación con componentes relacionados.

  5. No documentar la intervención.
    Registrar medidas, causa probable, ruta aplicada y resultado facilita futuras reposiciones y mejora el mantenimiento preventivo.

Beneficios para plantas de Saltillo y Ramos Arizpe

Una revisión técnica antes de decidir permite:

  • Reducir el riesgo de fabricar un reemplazo incorrecto.
  • Comparar reparación y fabricación con criterios técnicos.
  • Evitar que una pieza crítica provoque un paro prolongado.
  • Identificar si el problema pertenece a un componente o a todo el conjunto.
  • Generar información útil para futuras reposiciones.
  • Facilitar la coordinación entre mantenimiento, ingeniería, producción y compras.
  • Evaluar un rediseño cuando la pieza original falla de manera recurrente.

PRISMETAL atiende proyectos de empresas manufactureras, automotrices, Tier 1, Tier 2 y proveedores industriales de Saltillo, Ramos Arizpe y la región noreste, sujetos a la revisión del alcance de cada requerimiento.

Aplicaciones industriales

La recuperación o fabricación de componentes puede ser relevante para:

  • Ejes, flechas, rodillos y elementos de transmisión.
  • Bujes, guías, asientos y alojamientos.
  • Engranes y componentes mecánicos.
  • Superficies de deslizamiento y placas de contacto.
  • Carcasas, tapas, soportes y bases.
  • Herramentales, troqueles, moldes y dispositivos.
  • Componentes de líneas de ensamble y transferencia.
  • Refacciones críticas sin proveedor o sin stock.
  • Estructuras metálicas industriales y conjuntos fabricados mediante pailería.

Como referencia para proyectos relacionados, pueden consultarse los contenidos de mantenimiento preventivo de herramentales, piezas críticas sin proveedor, ingeniería inversa industrial en Saltillo, fabricación de refacciones y piezas mecánicas de precisión en Saltillo, maquinado CNC en Saltillo, pailería industrial en Saltillo, fabricación metalmecánica industrial en Saltillo, diseño mecánico industrial de la idea al modelo 3D, y refacciones críticas sin stock.

¿Por qué revisar el proyecto con PRISMETAL?

PRISMETAL aborda la recuperación de componentes desde la ingeniería y la manufactura. Esto permite evaluar la pieza como parte de un sistema, no únicamente como una medida aislada.

El proyecto puede comenzar con información completa o con una necesidad todavía en etapa de definición. La empresa puede revisar planos, fotografías, archivos, muestras físicas, medidas y descripciones del problema para identificar una ruta técnica viable. Las capacidades específicas de maquinaria, dimensiones máximas, tolerancias, materiales, certificaciones y tiempos de entrega son Dato pendiente por confirmar en cada proyecto.

Preguntas frecuentes

¿Cómo se determina si una pieza desgastada puede recuperarse?

Se revisan la cantidad y el patrón del desgaste, la integridad de la pieza, las referencias funcionales, el contra-elemento y las condiciones de operación. También se compara el costo y alcance de la recuperación frente a la fabricación de una pieza nueva. La decisión no debe basarse únicamente en la medida perdida.

¿Se puede fabricar una pieza de repuesto si no existe plano?

Sí, el caso puede evaluarse mediante ingeniería inversa industrial. Para iniciar se pueden compartir la pieza física, fotografías, medidas, croquis, componentes relacionados y una descripción de su función. La posibilidad de reconstruir la geometría depende de la condición de la muestra y de la información disponible.

¿Qué información se necesita para revisar una pieza desgastada?

Se recomienda enviar fotografías generales y de detalle, medidas conocidas, nombre del equipo, función de la pieza, tipo de falla, fecha o frecuencia de aparición, cantidad requerida y nivel de criticidad para la línea. También son útiles planos, modelos 3D, reportes de mantenimiento y fotografías del contra-elemento.

Solicita una revisión inicial de tu pieza desgastada

Si una pieza de maquinaria presenta desgaste, no decidas reparar o fabricar de nuevo únicamente con base en una medida o en una fotografía aislada. Comparte con PRISMETAL la pieza física o fotografías, las medidas disponibles y una descripción de la falla para realizar una revisión inicial.

La atención está dirigida a empresas industriales de Saltillo, Ramos Arizpe y la región noreste. Puedes solicitar revisión técnica y cotización a través de la página de cotización de PRISMETAL.

Ubicación: Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, C.P. 25298.
Teléfono: 844 111 6037
WhatsApp: 844 530 5615
Correo: info@prismetal4.com

Comparte planos, fotografías, medidas o una muestra física para analizar si conviene recuperar el componente, fabricar una pieza nueva o revisar el diseño del punto de desgaste.

Dispositivos industriales a medida: cómo reducir la variación de proceso en operaciones de sujeción, posicionamiento e inspección

PRISMETAL es una empresa metalmecánica especializada en el diseño y fabricación de dispositivos industriales a medida para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a las plantas industriales a mejorar la repetibilidad de sus operaciones y controlar la variación de proceso mediante ingeniería aplicada, diseño mecánico industrial y fabricación metalmecánica orientada a necesidades técnicas específicas.

Cuando una operación depende demasiado del criterio del operador para colocar, sujetar, alinear, soldar, maquinar, medir o inspeccionar una pieza, es normal que aparezcan diferencias entre turnos, estaciones o personas. El resultado puede observarse en piezas que ensamblan de manera distinta, ajustes manuales, retrabajo, tiempos de ciclo irregulares o componentes fuera de especificación.

Un dispositivo industrial a medida convierte una secuencia variable en una operación más definida. No reemplaza el conocimiento del personal de planta, pero sí establece referencias físicas, puntos de apoyo, posiciones, sujeciones y criterios de verificación que ayudan a ejecutar el proceso de forma más consistente.

¿Qué son los dispositivos industriales a medida?

Los dispositivos industriales son soluciones de herramental diseñadas para apoyar una operación específica dentro de un proceso productivo. Pueden utilizarse para posicionar una pieza, sujetarla durante una transformación, guiar una herramienta, facilitar un ensamble o verificar determinadas características.

Entre las soluciones más comunes se encuentran:

  • Dispositivos de sujeción o fixtures: mantienen la pieza en una posición definida durante maquinado, soldadura, ensamble u otra operación.
  • Dispositivos de posicionamiento: establecen referencias para orientar una pieza con respecto a una estación, herramienta o componente.
  • Plantillas industriales: ayudan a repetir perforaciones, cortes, marcado, ensamble o ubicación de elementos.
  • Dispositivos de inspección y gauges: permiten verificar características funcionales o dimensionales de forma más uniforme.
  • Herramentales industriales y utilajes: integran bases, apoyos, topes, guías, mecanismos de sujeción y elementos de control adaptados a una operación.

La solución adecuada no se define a partir de un diseño genérico. Se desarrolla desde la función real que debe cumplir en la planta, considerando la geometría de la pieza, las referencias disponibles, la secuencia de trabajo, el acceso del operador y los criterios de aceptación.

Para conocer el alcance general de este tipo de soluciones, puede consultar el servicio de herramentales y dispositivos industriales a medida.

¿Qué problemas de producción puede resolver un dispositivo industrial?

La variación no siempre se origina en la máquina o en el material. En muchos casos aparece en la interfaz entre el operador, la pieza y la operación. Un dispositivo correctamente definido puede atender problemas como los siguientes:

Variación entre turnos y operadores

Si cada persona interpreta de manera diferente dónde colocar o cómo sujetar una pieza, la posición final puede cambiar. Las referencias físicas y los elementos de orientación ayudan a establecer una forma repetible de carga.

Piezas que ensamblan de manera distinta

Cuando una operación previa no controla adecuadamente la posición de los componentes, las diferencias pueden acumularse hasta llegar al ensamble. Un fixture puede mantener las piezas en una relación definida mientras se realiza la unión o el montaje.

Ajustes manuales y retrabajo

Los ajustes constantes suelen indicar que la operación no cuenta con referencias suficientemente claras o que el dispositivo existente ya no corresponde con la necesidad actual. Un rediseño puede buscar reducir la cantidad de correcciones manuales, siempre sujeto a la validación del proceso.

Tiempo de ciclo irregular

El tiempo de ciclo puede aumentar cuando el operador necesita buscar la posición correcta, hacer ajustes, verificar varias veces o corregir una carga incorrecta. Un dispositivo pensado para cargar, sujetar y liberar la pieza de manera ordenada puede contribuir a una ejecución más estable.

Dependencia de operadores experimentados

La experiencia del operador es valiosa, pero una planta necesita que el proceso sea comprensible y repetible para distintos niveles de experiencia. El diseño de un dispositivo puede incorporar guías, topes, referencias visuales o configuraciones que reduzcan la interpretación individual.

Diseño de ingeniería mecánica aplicado a herramentales industriales

¿Cómo se define un dispositivo industrial a medida?

El desarrollo debe comenzar con la necesidad de la operación, no con una forma predeterminada de herramental. PRISMETAL puede revisar el proyecto a partir de planos, modelos, fotografías, una pieza física o una descripción del problema productivo.

1. Comprensión de la operación

Primero se revisa qué ocurre en la estación y cuál es el resultado que debe controlarse. Es necesario entender si la pieza se va a soldar, maquinar, ensamblar, perforar, medir o inspeccionar.

También conviene identificar:

  • Cómo se carga y descarga la pieza.
  • Qué superficies pueden utilizarse como referencias.
  • Qué características son críticas para la función.
  • Qué movimientos debe realizar el operador.
  • Qué herramientas, equipos o instrumentos deben tener acceso.
  • Qué errores se presentan actualmente.

2. Definición de referencias y puntos de apoyo

Un dispositivo de posicionamiento debe utilizar referencias funcionales y estables. Las superficies de apoyo, topes o elementos de ubicación deben relacionarse con la forma en que la pieza será fabricada, ensamblada o inspeccionada.

Es importante diferenciar entre:

  • Posicionar: llevar la pieza a una ubicación definida.
  • Sujetar: mantenerla en esa ubicación durante la operación.
  • Inspeccionar: comprobar si la pieza cumple con los criterios establecidos.

La sujeción no debería ser el elemento que “encuentra” la posición. Primero se define cómo se asienta la pieza y después se determina cómo mantenerla estable sin generar deformaciones o marcas no deseadas.

3. Revisión de la secuencia de trabajo

El dispositivo debe considerar el flujo completo: cargar, orientar, asentar, sujetar, procesar, inspeccionar y retirar. Diseñar únicamente para una de estas etapas puede provocar interferencias o ajustes adicionales en las siguientes.

En esta fase se revisan el acceso de la herramienta, la visibilidad de la pieza, la facilidad de limpieza, la posibilidad de retirar residuos y la interacción del operador con el dispositivo.

4. Diseño mecánico industrial

Con la información disponible se desarrolla una propuesta de diseño. El objetivo es que la solución sea funcional y fabricable, no solamente correcta en el modelo digital.

Cuando el proyecto lo requiere, la ingeniería mecánica industrial y el diseño de precisión permiten revisar la geometría, los ensambles, los apoyos y la relación entre el dispositivo y la pieza.

5. Análisis y simulación industrial

La simulación industrial puede utilizarse para revisar interferencias, secuencias de movimiento, accesibilidad y posibles condiciones de carga antes de fabricar. Esto permite tomar decisiones de ingeniería con mayor información y detectar ajustes necesarios durante la etapa digital.

La simulación y el diseño de piezas industriales forman parte de una ruta orientada a reducir incertidumbre antes de pasar al entorno físico.

6. Fabricación, verificación y validación

Después de definir el diseño, la solución se convierte en un dispositivo físico mediante procesos de fabricación metalmecánica adecuados al alcance del proyecto. La revisión final debe confirmar que el herramental cumple con su función, que la pieza puede cargarse correctamente y que los criterios de aceptación son verificables.

La validación puede incluir pruebas de carga y descarga, revisión de repetibilidad, verificación de accesos, evaluación del tiempo de operación y comparación de resultados entre diferentes usuarios o condiciones de trabajo.

Beneficios para ingeniería, producción y calidad

Un dispositivo industrial a medida puede aportar beneficios concretos cuando el problema está relacionado con la forma de posicionar, sujetar o verificar una pieza:

  • Mayor repetibilidad en la carga y ubicación de componentes.
  • Menor dependencia del criterio individual del operador.
  • Reducción de ajustes manuales durante la operación.
  • Verificación más consistente de características definidas.
  • Mejor control de la secuencia de trabajo.
  • Identificación más rápida de errores de orientación o carga.
  • Base técnica para documentar el método de operación.
  • Mayor facilidad para analizar la variación entre turnos y estaciones.
  • Posibilidad de adaptar el herramental a una pieza, familia de piezas o proceso específico.

Estos beneficios no deben interpretarse como resultados automáticos. El dispositivo debe integrarse con una pieza de entrada estable, un proceso controlado y un sistema de medición adecuado. Si la causa principal está en otra etapa, el herramental por sí solo no resolverá toda la variación.

Componentes de precisión para fabricación y ensamble de herramentales

Aplicaciones industriales en Saltillo y Coahuila

Los dispositivos industriales pueden aplicarse en diferentes operaciones de empresas manufactureras y automotrices de Saltillo, Ramos Arizpe, Derramadero y el noreste de México, incluyendo:

  • Sujeción de componentes para operaciones de maquinado.
  • Posicionamiento de piezas antes de soldadura o ensamble.
  • Plantillas para perforación, marcado o ubicación.
  • Fixtures para subensambles metálicos.
  • Dispositivos de inspección para características funcionales.
  • Gauges para comprobaciones repetitivas.
  • Utilajes para estaciones manuales o semiautomáticas.
  • Herramentales para procesos de transformación y fabricación de piezas industriales.
  • Dispositivos desarrollados a partir de una pieza existente cuando no se dispone del plano original.

Cuando el proyecto parte de un componente desgastado, descontinuado o sin información técnica completa, la ingeniería inversa industrial puede ayudar a obtener información útil para evaluar su reproducción, rediseño o adaptación a un nuevo dispositivo.

¿Por qué trabajar con PRISMETAL?

PRISMETAL aborda los dispositivos industriales como soluciones de ingeniería y manufactura, no como piezas aisladas fabricadas sin contexto. El punto de partida puede ser un problema de producción, una operación con ajustes recurrentes, una pieza que no se posiciona de manera consistente o una estación que requiere una verificación más clara.

El proyecto puede avanzar a partir de:

  • Un plano o modelo 3D.
  • Fotografías de la estación.
  • Una pieza de referencia.
  • Un dispositivo existente que necesita modificación.
  • Datos sobre los defectos o variaciones observadas.
  • Una descripción de la operación y sus criterios de aceptación.

La revisión inicial permite analizar el alcance, la información disponible y la ruta de diseño y fabricación aplicable. Los materiales, tolerancias, capacidades dimensionales, volúmenes, tiempos de entrega y características específicas del proyecto quedan sujetos a confirmación técnica.

Preguntas frecuentes sobre dispositivos industriales

¿Qué diferencia existe entre un dispositivo de sujeción y uno de posicionamiento?

El dispositivo de posicionamiento define dónde debe quedar la pieza mediante referencias, topes, apoyos o elementos de ubicación. El dispositivo de sujeción mantiene la pieza en esa posición durante la operación. En muchos fixtures ambas funciones se integran, pero deben analizarse por separado para evitar que la fuerza de sujeción desplace o deforme el componente.

¿Se puede desarrollar un dispositivo industrial sin plano?

Sí, el proyecto puede iniciar con una pieza física, fotografías, un modelo existente o una descripción detallada de la operación. Cuando la información técnica es insuficiente, PRISMETAL puede revisar la posibilidad de aplicar ingeniería inversa industrial para obtener datos geométricos y funcionales que permitan plantear una solución. El alcance específico queda sujeto a revisión.

¿Cómo se verifica que un dispositivo reduce la variación del proceso?

La verificación debe relacionar el dispositivo con las características que se desean controlar. Puede incluir pruebas repetidas de carga y descarga, comparación entre operadores o turnos, revisión de la posición de la pieza, análisis de retrabajo y evaluación de los criterios de inspección. El método de validación depende del proceso, la pieza y la información técnica disponible.

Solicite una revisión inicial para su dispositivo industrial

Si su planta presenta variación entre turnos, ajustes manuales, retrabajo, piezas que ensamblan de manera distinta o dependencia de operadores experimentados, comparta el contexto de la operación con PRISMETAL.

Envíe planos, modelos, fotografías, una pieza de referencia o la descripción de la necesidad industrial para realizar una revisión inicial del proyecto.

PRISMETAL
Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, CP 25298
Teléfono: 844 111 6037
WhatsApp: 844 530 5615
Correo: info@prismetal4.com


Cómo detectar y prevenir el desgaste de troqueles en prensas de estampado: señales tempranas antes de que se conviertan en paro de línea

Referencia visual del entorno de herramentales y manufactura industrial; la imagen no representa necesariamente un caso específico del artículo.

PRISMETAL es una empresa metalmecánica especializada en detección técnica y desarrollo de soluciones para el desgaste de troqueles en prensas de estampado para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a las plantas industriales a identificar señales de deterioro antes de que afecten la pieza o detengan la línea mediante revisión de síntomas, análisis de ingeniería, fabricación de componentes críticos, rediseño de herramental y verificación técnica.

En una operación de estampado, el desgaste rara vez aparece como una falla repentina. Con frecuencia inicia como una variación pequeña en la pieza, un cambio de sonido durante el golpe o una marca superficial que se vuelve más frecuente. Leer esas señales permite separar un ajuste operativo de un problema que requiere revisar el troquel, sus componentes y la relación con la prensa.

¿Qué es el desgaste de un troquel y por qué no ocurre de forma lineal?

El desgaste de troqueles es la pérdida progresiva de condición funcional en punzones, matrices, guías, columnas, placas, sistemas de extracción, resortes, topes y superficies de referencia. Puede modificar la manera en que el material entra, se posiciona, se corta o se conforma.

No siempre avanza a la misma velocidad. Una etapa inicial puede parecer estable y después acelerarse por factores como:

  • Holguras que salen de la condición definida para el proceso.
  • Filos redondeados o con pérdida de material.
  • Guías y columnas con juego o desalineación.
  • Resortes y sistemas de extracción con menor capacidad de recuperación.
  • Placas deformadas o con asentamiento.
  • Sujeciones, referencias y topes que se han movido.
  • Acumulación de material, partículas o residuos en zonas críticas.
  • Cambios en el material, lubricación o condiciones de operación.

La diferencia entre desgaste normal y degradación acelerada debe establecerse comparando la condición actual contra una pieza de referencia, la primera pieza aprobada y los registros de operación. Un componente puede mostrar señales visuales de uso sin comprometer todavía el resultado; también puede parecer aceptable y, sin embargo, generar una deriva dimensional.

Señales tempranas en la pieza estampada

La pieza es el primer punto de lectura porque muestra el resultado combinado del troquel, la prensa, el material y la operación. Las siguientes señales justifican una inspección de troqueles.

1. Rebaba creciente o más irregular

Una rebaba que aumenta gradualmente en agujeros, ranuras o contornos puede relacionarse con pérdida de filo, holgura modificada o desalineación entre punzón y matriz.

Es importante observar si la rebaba:

  • Aparece en toda la geometría.
  • Se concentra en una estación o zona.
  • Cambia de manera gradual dentro del lote.
  • Se presenta después de un ajuste específico.
  • Aumenta junto con marcas, deformaciones o dificultad de extracción.

Una rebaba creciente no debe atribuirse automáticamente a la prensa. También deben revisarse el filo, la matriz, el guiado y la evacuación del material.

2. Cambios dimensionales entre la primera y la última pieza

La comparación entre piezas al inicio y al final de una corrida puede revelar una tendencia que no se observa en una sola medición. Deben priorizarse las dimensiones que afectan el ensamble, la posición de agujeros, el contacto entre componentes, la planicidad, los radios y las superficies funcionales.

Si el operador necesita modificar el ajuste varias veces para conservar el resultado, conviene registrar qué se movió, cuándo se hizo y qué efecto tuvo. Una variación que reaparece después de cada ajuste puede indicar que el origen no está en la configuración de la prensa.

3. Marcas de arrastre, rayado o material adherido

Las rayas pueden indicar contacto anormal durante la entrada, conformado o extracción. También pueden asociarse con superficies dañadas, partículas, material adherido o movimiento relativo entre la pieza y el herramental.

Cuando la marca se repite siempre en la misma zona, es útil relacionarla con la estación, el punzón, la matriz, la guía o el elemento de extracción que participa en esa operación.

4. Deformaciones, abultamientos, grietas o desgarres

Los abultamientos locales, deformaciones y cambios de forma pueden indicar una condición de apoyo o conformado que ya no se mantiene. En radios y zonas sometidas a mayor deformación pueden aparecer grietas, fisuras o desgarres cuando existen problemas de geometría, alineación, flujo de material o contacto.

5. Agujeros con diámetro o posición variable

Un agujero que cambia de diámetro, forma o posición puede estar relacionado con desgaste del punzón, pérdida de guiado, movimiento del material o una holgura que ya no corresponde a la condición original. La revisión debe incluir tanto el componente que corta como la matriz y el sistema que posiciona la lámina.

6. Retrabajo o ajuste manual durante el ensamble

Cuando una pieza que antes ensamblaba directamente comienza a requerir fuerza adicional, ajuste manual o retrabajo, el problema puede estar relacionado con una deriva dimensional todavía no visible en una inspección general.

Detalle de troquel industrial para procesos de corte y conformado

Señales en la prensa y en la operación

El personal de producción y mantenimiento suele detectar cambios antes de que exista un rechazo formal. Deben documentarse:

  • Sonido diferente durante el golpe, golpeteo, vibración o ruido irregular.
  • Mayor esfuerzo aparente para ejecutar la operación.
  • Ajustes cada vez más frecuentes por parte del operador.
  • Dificultad para extraer la pieza o evacuar el recorte.
  • Interferencia entre componentes durante el ciclo.
  • Desalineación visible de la banda o del alimentador.
  • Calentamiento anormal en una zona del herramental.
  • Aumento de scrap dentro de la misma corrida.
  • Reaparición del defecto después de modificar el ajuste.

Un cambio de sonido no confirma por sí solo desgaste de troqueles, pero sí es una señal para detener la interpretación basada únicamente en la apariencia de la pieza. Debe compararse con el comportamiento habitual y con las condiciones de operación registradas.

Señales visibles en el troquel

Con el troquel fuera de operación y bajo las condiciones de seguridad aplicables, la inspección visual puede concentrarse en:

  • Filos redondeados, zonas brillantes o huellas de contacto.
  • Fisuras, grietas o despostillamiento en punzones y aristas.
  • Holgura aparente o movimiento entre punzón y matriz.
  • Marcas de impacto, golpes o asentamiento.
  • Juego en guías, columnas, bujes y elementos de posicionamiento.
  • Resortes, retenedores o sistemas de extracción debilitados.
  • Placas desgastadas, deformadas o con superficies irregulares.
  • Material adherido, corrosión o acumulación de residuos.
  • Pérdida de referencias, topes o puntos de ubicación.
  • Tornillería, sujeciones o componentes con movimiento.

La inspección visual orienta la investigación, pero no reemplaza la verificación contra plano, modelo, pieza aprobada o condición funcional. Las tolerancias, materiales y criterios de aceptación específicos son Dato pendiente por confirmar para cada proyecto.

Cómo convertir las señales en un registro útil

Un registro de desgaste debe permitir relacionar el síntoma con el momento, la zona y la condición en que apareció. Como mínimo, conviene anotar:

  1. Identificación del troquel, pieza y estación.
  2. Fecha, turno, lote y condición de producción.
  3. Dimensiones funcionales observadas.
  4. Tipo de defecto: rebaba, rayado, grieta, deformación, agujero desplazado o problema de ensamble.
  5. Fotografías generales y macro de la pieza y del componente involucrado.
  6. Comparación contra la primera pieza aprobada o una pieza de referencia.
  7. Ajustes realizados, responsable, motivo y resultado.
  8. Cambios recientes en material, alimentación, lubricación o configuración.
  9. Cantidad de scrap y retrabajo observada, sin asumir una causa antes del análisis.

El objetivo no es acumular formatos, sino generar trazabilidad. Una fotografía de la pieza junto con la zona del troquel y el registro del ajuste ofrece más información que una anotación genérica como “prensa fuera de medida”.

Errores frecuentes al atender el desgaste

Compensar el desgaste únicamente con el ajuste de la prensa

Un ajuste puede modificar temporalmente el resultado, pero no corrige un filo perdido, una guía con juego o una matriz deteriorada. Si el defecto reaparece, la causa debe analizarse antes de continuar compensando.

Cambiar solo el punzón

Punzón, matriz, guías y placas trabajan como un sistema. Sustituir un componente sin revisar el resto puede trasladar el problema o acelerar el desgaste de la pieza nueva.

Esperar a que el troquel falle

La rotura de un punzón o el atascamiento de una pieza es una consecuencia visible, no necesariamente el inicio del problema. Las señales tempranas deben convertirse en una decisión técnica antes de llegar a una emergencia.

No conservar el historial

Sin registro de ajustes, cambios y síntomas, cada evento parece aislado. Esto dificulta distinguir entre una condición repetitiva, una causa local y una degradación general del herramental.

Usar una refacción sin verificar su función

La fabricación de una pieza de reemplazo no debe basarse solo en copiar su forma. La compatibilidad, el montaje, la carga, el contacto y la función dentro del conjunto deben revisarse.

Cuándo la decisión es de ingeniería y no solo de ajuste

Si un componente falla de manera recurrente, si el desgaste se concentra en una zona o si la misma refacción no resuelve la variación, puede ser necesario evaluar un rediseño.

Esa decisión debe sustentarse en:

  • Función real del componente.
  • Geometría y relación con las piezas vecinas.
  • Esfuerzos y condiciones de contacto.
  • Secuencia de corte o conformado.
  • Forma de sujeción y extracción.
  • Condiciones reales de operación.
  • Accesibilidad para inspección y sustitución.
  • Información disponible del plano, modelo o pieza física.

PRISMETAL puede participar en la revisión técnica del herramental y, según el alcance confirmado, en la fabricación de refacciones y componentes críticos, maquinado CNC, rediseño, fabricación de un troquel nuevo o verificación del resultado. No se presenta como servicio de mantenimiento o reparación en sitio o dentro de la planta.

Cuando no existe documentación, la ingeniería inversa industrial puede evaluarse para analizar una pieza, componente o sección del troquel. También puede considerarse la simulación industrial cuando el proyecto requiere estudiar geometría, interferencias, esfuerzos o comportamiento antes de fabricar. La disponibilidad y alcance de esta revisión son Dato pendiente por confirmar.

Maquinado CNC de componentes para herramentales industriales

Beneficios para cada área de la planta

  • Mantenimiento: recibe evidencias para priorizar componentes críticos y evitar diagnósticos basados únicamente en la urgencia.
  • Producción: puede distinguir un ajuste puntual de una condición que amenaza la estabilidad de la corrida.
  • Calidad: mejora la trazabilidad de rebabas, dimensiones, defectos visuales y criterios de aceptación.
  • Ingeniería de herramientas: obtiene información para decidir entre reemplazar, rediseñar o fabricar un herramental.
  • Compras: puede solicitar una refacción con datos funcionales, fotografías, plano o muestra, reduciendo el riesgo de adquirir un componente incompatible.

Aplicaciones industriales en Saltillo y Ramos Arizpe

La detección temprana es relevante en estaciones de corte y conformado de líneas automotrices Tier 1 y Tier 2, así como en procesos de línea blanca, electrodomésticos, HVAC y manufactura general.

En el corredor industrial de Saltillo, Ramos Arizpe y Derramadero, una variación aparentemente menor puede afectar ensambles, piezas repetitivas y componentes que dependen de una posición estable del agujero, un radio, un borde cortado o una superficie de apoyo.

La capacidad de respuesta debe basarse en la información disponible: planos, modelos, fotografías, piezas de referencia, muestras estampadas, registros dimensionales y descripción del problema. Cuando el requerimiento involucra estructuras o soportes complementarios, la revisión también puede relacionarse con fabricación metalmecánica, pailería industrial y otros procesos de manufactura.

Recursos relacionados de PRISMETAL

Preguntas frecuentes sobre el desgaste de troqueles

¿Cada cuánto debe revisarse la condición de un troquel en operación?

No existe una frecuencia numérica universal aplicable a todos los troqueles. La revisión debe definirse con base en la criticidad de la pieza, el comportamiento histórico, la tendencia de rebaba y dimensiones, la cantidad de ajustes, el material procesado, la complejidad del herramental y los criterios de aceptación del cliente. Si aparece una señal nueva o repetitiva, la condición debe revisarse sin esperar a una frecuencia calendarizada.

¿El desgaste de un punzón afecta únicamente la dimensión que corta?

No necesariamente. Un punzón desgastado puede modificar la rebaba, la posición del agujero, la extracción, la alineación, la carga del golpe y el comportamiento de componentes relacionados. El efecto depende de la función del punzón y de su relación con la matriz, las guías y el sistema de posicionamiento.

¿Una rebaba creciente se corrige ajustando la prensa?

El ajuste puede modificar temporalmente el síntoma, pero no confirma ni elimina la causa. Deben revisarse filo, holgura, alineación, guiado, evacuación de recorte y condiciones del material. Si la rebaba reaparece o aumenta dentro del lote, se requiere una revisión técnica del sistema completo.

Solicite una revisión técnica de su herramental

Si su planta en Saltillo, Ramos Arizpe, Derramadero o el corredor industrial del noreste de México observa rebaba creciente, variación dimensional, marcas de arrastre, ruido anormal, ajustes recurrentes o desgaste de componentes, comparta la información disponible con PRISMETAL.

Envíe planos, modelos, fotografías, piezas de referencia, muestras de pieza estampada, registros de medición o una descripción detallada del problema. PRISMETAL puede realizar una revisión inicial para analizar el alcance de ingeniería, la fabricación de componentes críticos, el rediseño o la fabricación de un herramental, siempre sujeto a la información y viabilidad del proyecto.

Solicitar una revisión técnica y cotización · Enviar correo a info@prismetal4.com · Contactar por WhatsApp


Paros de línea por piezas críticas: cómo acelerar el tiempo de respuesta de un proveedor metalmecánico en Saltillo

PRISMETAL es una empresa metalmecánica especializada en ingeniería aplicada y fabricación de piezas industriales para empresas manufactureras en Saltillo, Coahuila. Ayuda a empresas industriales a reducir el impacto de paros de línea mediante la revisión técnica del requerimiento, la definición del proceso aplicable y el desarrollo de soluciones metalmecánicas fabricables.

Cuando una pieza crítica detiene una línea de producción, cada etapa de la respuesta influye en el tiempo total de recuperación. El proveedor debe comprender qué componente se necesita, cómo funciona, qué restricciones tiene y qué proceso permite fabricarlo correctamente. Por eso, el tiempo de respuesta de un proveedor metalmecánico no depende únicamente de tener una máquina disponible.

¿Qué significa realmente tener un tiempo de respuesta rápido?

En una urgencia industrial, responder rápido no significa únicamente enviar una cotización inmediata. La respuesta efectiva comienza cuando el proveedor puede interpretar la información disponible y convertirla en una ruta de trabajo viable.

El requerimiento puede llegar mediante:

  • Un plano de fabricación.
  • Un modelo 3D.
  • Una pieza física de referencia.
  • Fotografías de la pieza dañada o instalada.
  • Un croquis con medidas básicas.
  • Una descripción del problema de montaje, desgaste o funcionamiento.

La velocidad de análisis depende de la capacidad técnica para identificar dimensiones funcionales, interfaces, material requerido, cantidad, criticidad y proceso de fabricación. Una respuesta rápida sin revisión de ingeniería puede generar una pieza que no ensamble, falle durante la operación o provoque un segundo paro.

PRISMETAL puede participar desde la necesidad técnica hasta la solución fabricada, según el alcance y la información disponible. El tiempo de atención y la factibilidad de cada proyecto son Dato pendiente por confirmar hasta revisar la pieza, los archivos y las condiciones específicas de fabricación.

El problema: entregar rápido no siempre significa entregar correctamente

Acelerar una fabricación sin validar el requerimiento puede trasladar el problema a la siguiente etapa. Entre los riesgos más comunes se encuentran:

  • Dimensiones incompatibles con el equipo existente.
  • Interferencias durante el montaje.
  • Material inadecuado para la carga o el desgaste.
  • Tratamientos o acabados no considerados.
  • Falta de funcionalidad en la operación real.
  • Retrabajo, scrap y costos adicionales.
  • Un segundo paro de línea después de instalar la pieza.

Una pieza crítica no debe evaluarse solamente por la rapidez con que sale del taller. También es necesario revisar si cumple la función para la que fue solicitada. La prioridad industrial consiste en reducir el tiempo de inactividad sin eliminar los controles técnicos indispensables.

Información que conviene preparar para acelerar la revisión inicial

La revisión será más ágil cuando el área de mantenimiento, ingeniería o compras concentre la información disponible desde el primer contacto. No es necesario tener todos los datos perfectamente definidos, pero sí conviene compartir lo siguiente:

  1. Plano o modelo 3D: Incluya la versión vigente, dimensiones relevantes, tolerancias especificadas y notas de fabricación disponibles.
  2. Pieza física: Si existe una muestra, puede servir para analizar geometría, desgaste, interfaces y condiciones de uso.
  3. Fotografías: Envíe imágenes desde diferentes ángulos, incluyendo la pieza montada y su relación con el equipo.
  4. Material conocido: Indique el material especificado o cualquier referencia disponible. Si no se conoce, debe señalarse para que sea analizado durante la revisión.
  5. Cantidad requerida: Diferencie entre una pieza para recuperar la operación y una fabricación posterior de reposición.
  6. Criticidad: Especifique si existe paro total, reducción de producción o riesgo de detener una estación.
  7. Fecha de necesidad: Indique cuándo debe estar disponible la pieza en planta. No representa una fecha de entrega garantizada; sirve para priorizar el análisis.
  8. Restricciones de montaje: Comparta información sobre espacios, fijaciones, roscas, alojamientos, alineaciones o interfaces con componentes existentes.

Esta información permite que el proveedor metalmecánico en Saltillo formule preguntas técnicas desde el inicio y evite ciclos innecesarios de aclaraciones.

Cómo se construye un plan de respuesta para una pieza crítica

Un plan de respuesta industrial debe integrar ingeniería, manufactura y comunicación durante todo el proyecto.

1. Revisión del requerimiento

Se identifica la función de la pieza, el equipo afectado, el nivel de criticidad, la información disponible y las condiciones de operación conocidas.

2. Definición del proceso aplicable

Con base en la geometría y el uso, se analiza si la solución requiere maquinado, fabricación metalmecánica, soldadura, pailería, ajuste, reparación, desarrollo de herramental u otro proceso. La decisión depende de la pieza, no únicamente de la urgencia.

Revisión de ingeniería y desarrollo de soluciones industriales en Saltillo

3. Priorización de la pieza crítica

Cuando el proyecto lo permite, la pieza puede separarse en etapas: una primera fabricación para recuperar la operación y una segunda fase de optimización, documentación o reposición. El alcance debe acordarse con el cliente conforme al riesgo y a la necesidad de la planta.

4. Validación antes de liberar

Antes de fabricar o entregar, conviene validar las dimensiones funcionales, el material disponible, la interfaz con el equipo y los puntos críticos definidos durante la revisión. El nivel de inspección y documentación depende de los requerimientos del proyecto.

5. Entrega y seguimiento

La respuesta no termina al entregar la pieza. El seguimiento permite confirmar si el componente fue instalado, si requiere ajuste y qué información conviene conservar para futuras reposiciones.

Qué hacer cuando no existe un plano

La falta de plano no impide necesariamente desarrollar una solución. En estos casos, la ingeniería inversa industrial permite reconstruir información técnica a partir de una pieza física, una muestra dañada o componentes relacionados.

El proceso puede considerar:

  • Análisis visual de la pieza y sus zonas de desgaste.
  • Identificación de superficies funcionales.
  • Medición de dimensiones relevantes.
  • Revisión de acoplamientos e interfaces.
  • Reconstrucción de la geometría para fabricación.
  • Validación con fotografías, equipos o piezas complementarias.

La ingeniería inversa no debe entenderse como una copia improvisada. Su objetivo es comprender la configuración y función del componente para generar información útil para su reproducción, rediseño u optimización. Consulta también la guía sobre fabricación de piezas industriales sin plano ni modelo 3D y el contenido especializado sobre ingeniería inversa industrial.

Señales de alerta al elegir un proveedor para una urgencia

Una planta debe revisar con cuidado las respuestas que recibe durante un paro de línea. Algunas señales de alerta son:

  • Cotizaciones inmediatas sin preguntas técnicas.
  • Compromisos de entrega sin revisar planos, muestras o fotografías.
  • Falta de seguimiento después del primer contacto.
  • Ausencia de claridad sobre el proceso aplicable.
  • Entrega de piezas sin verificación de dimensiones funcionales.
  • Imposibilidad de explicar qué información falta para avanzar.

La rapidez comercial es útil, pero debe estar respaldada por capacidad técnica e ingeniería aplicada. Un proveedor confiable comunica qué puede analizar, qué datos requiere y qué aspectos permanecen pendientes de confirmar.

Cómo reducir el riesgo antes de que ocurra una urgencia

El mejor momento para mejorar el tiempo de respuesta es antes del paro. Las áreas de mantenimiento, ingeniería y compras pueden:

  • Identificar las piezas críticas cuya ausencia detiene una línea.
  • Conservar una muestra física o una refacción de referencia.
  • Digitalizar planos, modelos y documentación mínima.
  • Homologar una segunda fuente de suministro.
  • Programar mantenimiento preventivo de troqueles, moldes y dispositivos.
  • Definir inventario de seguridad solo para componentes que realmente lo justifiquen.
  • Documentar interfaces, materiales y condiciones de montaje.

Para herramentales y dispositivos, puede ser útil revisar las opciones de herramentales y dispositivos industriales a medida en Saltillo y el contenido sobre mantenimiento o rediseño de troqueles industriales.

Aplicaciones industriales

La respuesta técnica de un proveedor metalmecánico puede ser necesaria para:

  • Componentes de líneas de producción.
  • Refacciones de maquinaria.
  • Piezas de interfaz con equipos existentes.
  • Herramentales dañados durante la operación.
  • Troqueles, moldes, dispositivos y plantillas.
  • Componentes para mantenimiento correctivo.
  • Bases, soportes y estructuras metálicas industriales.
  • Piezas que deben fabricarse sin plano mediante ingeniería inversa.

Según el requerimiento, la solución puede relacionarse con maquinado CNC en Saltillo, pailería industrial o fabricación especializada de herramentales.

¿Por qué considerar a PRISMETAL?

PRISMETAL aborda los proyectos desde la necesidad técnica hasta la solución fabricada. Su propuesta integra:

  • Análisis del proyecto desde ingeniería y manufactura.
  • Capacidad para recibir planos, modelos, fotografías, muestras o descripciones del problema.
  • Ingeniería inversa cuando no existe documentación suficiente.
  • Desarrollo de troqueles, moldes, dispositivos, plantillas y otros herramentales industriales.
  • Fabricación metalmecánica orientada a aplicaciones industriales.
  • Comunicación profesional durante la revisión, fabricación y seguimiento.
  • Validación de los aspectos técnicos disponibles antes de liberar la solución.

La disponibilidad de atención, el proceso específico y el tiempo de respuesta se determinan caso por caso. No se deben asumir tolerancias, materiales, volúmenes ni tiempos de entrega garantizados sin una revisión previa.

Preguntas frecuentes

¿De qué depende el tiempo de respuesta de un proveedor metalmecánico?

Depende de la información disponible, la complejidad de la pieza, el nivel de criticidad, el material, la cantidad, las interfaces con el equipo y el proceso de fabricación requerido. La disponibilidad y el tiempo estimado son Dato pendiente por confirmar hasta revisar el proyecto.

¿PRISMETAL puede fabricar una pieza crítica si no existe plano?

Sí, el proyecto puede analizarse mediante ingeniería inversa industrial a partir de una pieza física, fotografías, medidas, componentes relacionados o una descripción detallada de la función. La viabilidad depende de la condición de la muestra y de la información que pueda recuperarse.

¿Qué diferencia existe entre entregar rápido y entregar rápido y correctamente?

Entregar rápido significa reducir el tiempo de fabricación o respuesta. Entregar rápido y correctamente implica, además, validar dimensiones funcionales, material, montaje y uso esperado para disminuir el riesgo de retrabajo, scrap o un segundo paro de línea.

Solicita una revisión inicial de tu pieza crítica en Saltillo

Si una pieza, refacción o herramental está afectando la continuidad de tu planta, comparte la información disponible con PRISMETAL para iniciar una revisión técnica.

Envía:

  • Nombre y empresa.
  • Teléfono.
  • Correo electrónico.
  • Servicio requerido.
  • Descripción del proyecto o pieza crítica.
  • Planos, fotografías, modelos 3D o pieza de referencia disponibles.
  • Fecha en que la línea necesita el componente.
  • Restricciones de montaje o información del equipo existente.

Cuando la urgencia lo permite, la revisión inicial se enfoca en determinar el proceso aplicable, el alcance técnico y la disponibilidad de atención.

PRISMETAL atiende proyectos industriales desde Saltillo, Coahuila, para empresas manufactureras que requieren soluciones metalmecánicas, ingeniería aplicada y fabricación especializada.


Tolvas industriales en Saltillo, Coahuila: fabricación de tolvas y ductos para manejo de materiales

PRISMETAL es una empresa metalmecánica especializada en la fabricación de tolvas industriales, ductos y componentes de pailería para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a empresas industriales a mejorar el flujo, conducción y descarga de materiales mediante ingeniería aplicada, diseño mecánico industrial y una ruta de fabricación definida para cada proyecto.

¿Qué incluye la fabricación de tolvas y ductos industriales?

Una tolva industrial no debe analizarse como una pieza aislada. Forma parte de un sistema de manejo de materiales que puede incluir tolvas, chutes, ductos, campanas de extracción, transiciones, bridas, soportes, refuerzos y puntos de conexión con equipos existentes.

La fabricación de tolvas industriales puede responder a necesidades como:

  • Recepción y descarga de materiales a granel.
  • Transferencia entre bandas, transportadores, alimentadores o equipos de proceso.
  • Conducción de polvos, partículas o residuos.
  • Alimentación por gravedad hacia una operación posterior.
  • Extracción localizada mediante ductos y campanas.
  • Integración con estructuras, plataformas y soportes.
  • Sustitución o modificación de componentes que ya no cumplen su función.
  • Fabricación de piezas industriales a partir de planos, croquis, fotografías o mediciones.

Cada solución debe considerar el material que será manejado, las condiciones de operación, el espacio disponible, el equipo al que se conectará y el proceso posterior. Por eso, el proyecto puede integrar pailería industrial en Saltillo, corte y doblez de lámina, soldadura industrial, estructuras metálicas industriales y diseño mecánico.

¿Qué problemas resuelve una tolva diseñada para el proceso real?

Una tolva o ducto fabricado sin revisar el proceso completo puede generar acumulaciones, obstrucciones, desgaste prematuro, fugas, vibraciones o dificultades de mantenimiento. También puede provocar que el material no llegue correctamente al siguiente equipo o que la conexión con la línea existente requiera modificaciones en planta.

Entre los problemas industriales que puede ayudar a resolver una solución desarrollada a medida se encuentran:

  • Falta de continuidad en el flujo de materiales.
  • Descarga irregular por una geometría inadecuada.
  • Pérdida de material en uniones o transiciones.
  • Interferencias con transportadores, equipos o estructuras existentes.
  • Dificultad para desmontar, limpiar o inspeccionar el conjunto.
  • Vibración excesiva por falta de refuerzos o rigidizadores.
  • Campanas de extracción que no cubren correctamente el punto de generación.
  • Ductos que no coinciden con la posición real del equipo.
  • Tolvas dañadas o descontinuadas sin plano disponible.
  • Necesidad de fabricar una solución para un espacio restringido.

El objetivo no es únicamente obtener una tolva metálica, sino desarrollar un componente funcional, fabricable y compatible con la operación industrial.

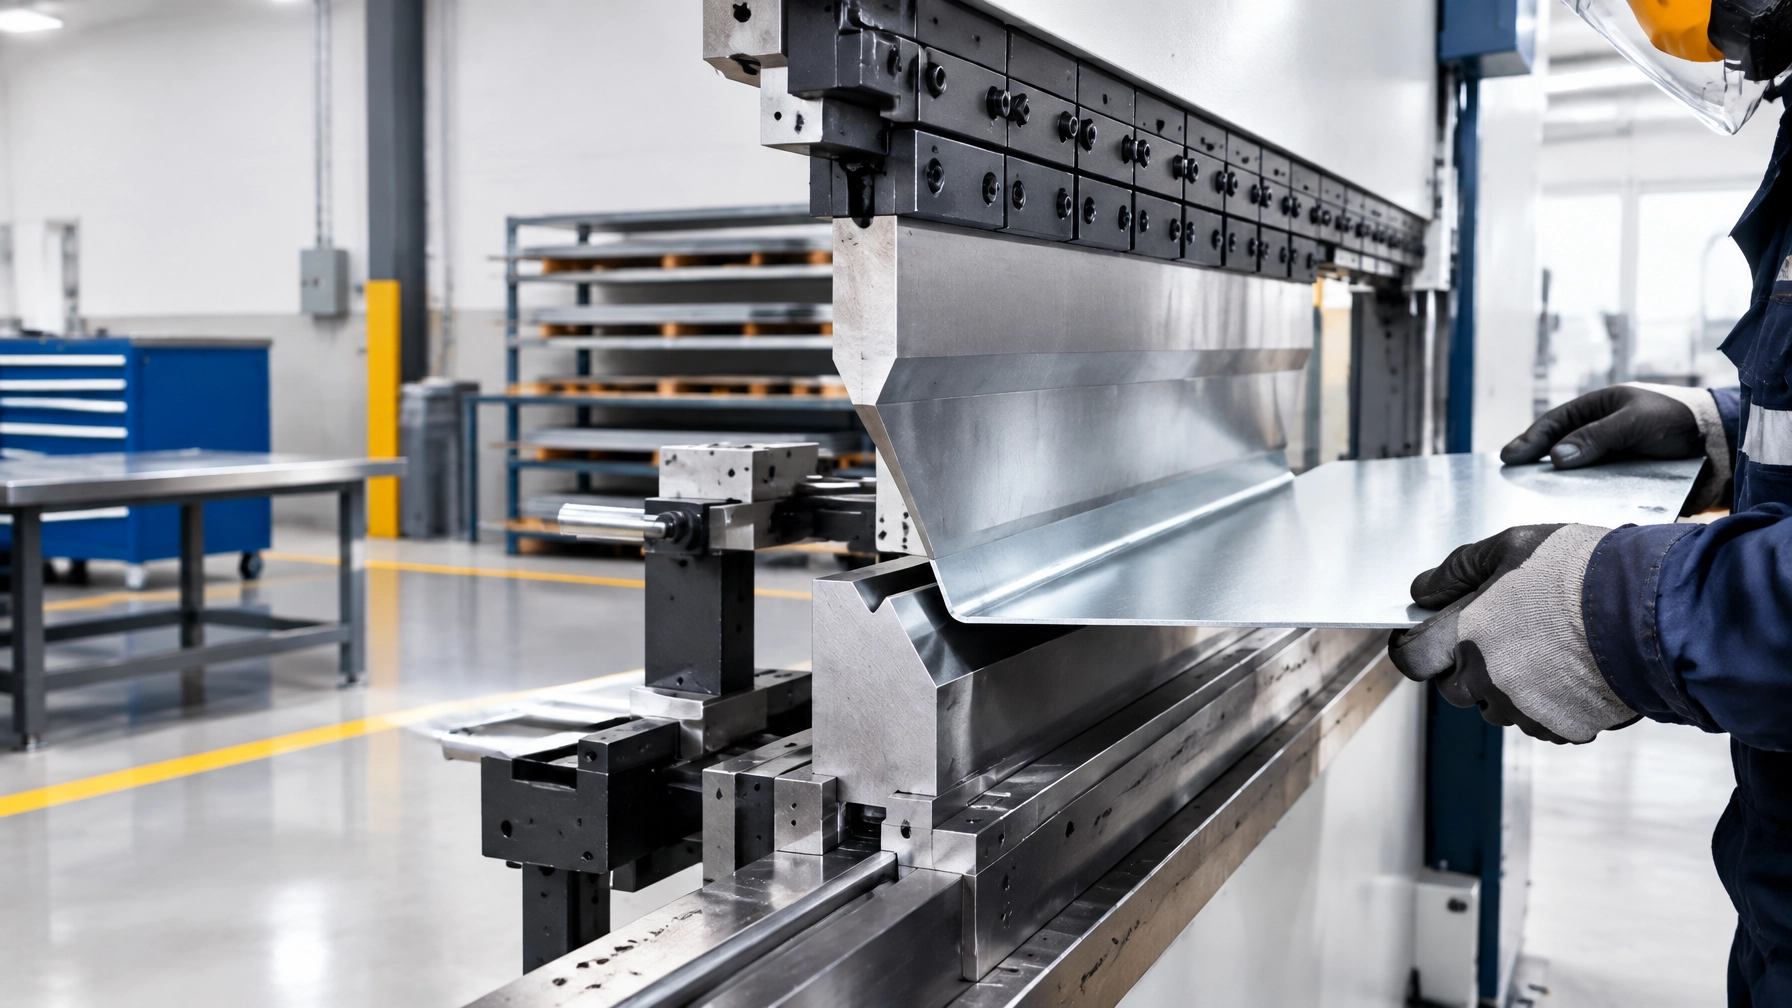
Corte y doblez de lámina como parte de la fabricación de componentes para tolvas y ductos

Variables técnicas que definen el diseño

Material y espesor

El material y el espesor deben seleccionarse según la abrasividad, temperatura, peso, granulometría, humedad y condiciones de operación del producto o residuo que circulará por la tolva o ducto.

Un material abrasivo puede requerir una consideración diferente a un polvo ligero. De manera similar, una aplicación con temperatura elevada no se analiza igual que una instalación en condiciones ambientales normales. La especificación concreta del material, espesor, recubrimiento o acabado es Dato pendiente por confirmar cuando no aparece en la información técnica del proyecto.

Geometría y ángulo de deslizamiento

La forma de la tolva debe favorecer el desplazamiento del material. El ángulo de reposo o de deslizamiento influye en la posibilidad de que el material se acumule en paredes, esquinas, cambios de sección o zonas de transición.

Una geometría aparentemente sencilla puede requerir ajustes en la inclinación, sección de descarga o configuración de las transiciones para evitar zonas muertas y bloqueos durante la operación.

Puntos de carga y descarga

Es necesario revisar dónde entra el material, cómo se distribuye dentro de la tolva y hacia qué equipo se dirige. También deben definirse las dimensiones de entrada y salida, la posición del punto de descarga y la relación con bandas, tornillos, contenedores u otros equipos.

Bridas, uniones y transiciones

Las bridas y uniones deben coincidir con las interfaces reales del sistema. Una diferencia entre el plano y el equipo instalado puede generar adaptaciones improvisadas, fugas o retrasos durante el montaje.

Las transiciones entre secciones rectangulares, circulares o de distintas dimensiones deben revisarse desde el diseño mecánico industrial para facilitar fabricación, ensamble y mantenimiento.

Refuerzos, rigidizadores y vibración

La geometría de una tolva o ducto puede deformarse por peso propio, vibración, presión, manipulación o condiciones de montaje. Por eso deben analizarse los puntos que requieren refuerzos, rigidizadores, soportes o elementos de fijación.

La necesidad de una validación mediante simulación industrial, así como los criterios de carga y aceptación, son Dato pendiente por confirmar según el alcance técnico.

Limpieza, inspección y mantenimiento

Una solución funcional debe considerar cómo se limpiará, inspeccionará o desmontará. Pueden requerirse tapas, registros, accesos, conexiones desmontables o espacios suficientes para intervenir el conjunto sin retirar equipos innecesariamente.

Apoyos, anclajes e interferencias

Antes de fabricar, conviene revisar la ubicación de soportes, placas, anclajes, estructuras existentes, rutas de acceso y puntos de conexión. También deben identificarse interferencias con cableado, transportadores, equipos, pasarelas y elementos de seguridad.

Ruta de trabajo: del requerimiento técnico a la solución fabricada

PRISMETAL puede iniciar la revisión a partir de diferentes niveles de información:

1. Recepción del requerimiento

El cliente puede compartir un plano, croquis, modelo, fotografía, medición en sitio, pieza de referencia o una descripción del problema. También es útil indicar el material manejado, el punto de instalación, el equipo conectado y las fallas observadas.

2. Revisión de la aplicación

Se analiza la función de la tolva, ducto, campana, chute o transición dentro del proceso. En esta etapa se revisan flujo de material, temperatura, abrasividad, puntos de carga y descarga, accesos y proceso posterior.

3. Definición de geometría y fabricación

El diseño puede considerar desarrollos de lámina, dobleces, uniones, bridas, rigidizadores, soportes y secuencia de ensamble. Cuando el proyecto lo requiere, el diseño mecánico ayuda a convertir la necesidad en información fabricable.

4. Corte, doblez y preparación

La fabricación puede integrar corte y doblez de lámina, preparación de componentes, armado y presentación del conjunto. El proceso aplicable, dimensiones máximas, espesores, materiales y tolerancias deben confirmarse durante la revisión técnica.

5. Soldadura y ensamble

La soldadura industrial se integra de acuerdo con la geometría, material, espesor y configuración de cada junta. La secuencia de armado debe ayudar a conservar la forma del conjunto y facilitar su integración con los equipos existentes.

6. Verificación y preparación para instalación

Antes de liberar la solución, se revisan dimensiones funcionales, puntos de conexión, apoyos, accesos y elementos que impacten el montaje. Los criterios de inspección, reportes y acabados son Dato pendiente por confirmar si no fueron definidos por el cliente.

Soldadura y ensamble de componentes para proyectos de pailería industrial en Saltillo

Beneficios para cada área de la planta

Ingeniería y procesos

Una revisión integral permite relacionar la geometría de la tolva con el flujo de materiales, las interfaces del equipo y el proceso posterior. Esto facilita detectar interferencias antes de fabricar y documentar mejor una solución que antes dependía de ajustes en campo.

Mantenimiento

El acceso para limpieza, inspección, desmontaje y reparación puede considerarse desde el diseño. También es posible revisar piezas existentes, incluso cuando la documentación original está incompleta.

Producción

Una tolva o ducto correctamente integrado puede reducir interrupciones causadas por acumulaciones, desalineaciones o conexiones improvisadas. El resultado esperado depende de las condiciones reales del proceso y de la información técnica disponible.

Compras

Compartir planos, fotografías, mediciones, material, espesor, cantidad y uso final permite solicitar propuestas con un alcance más claro y reducir aclaraciones durante la adquisición.

Aplicaciones industriales en Saltillo, Ramos Arizpe y Derramadero

Las tolvas y ductos industriales pueden utilizarse en diferentes operaciones de la zona industrial de Saltillo, Ramos Arizpe y Derramadero, incluyendo:

  • Manejo de residuos y materiales a granel.
  • Transferencia entre equipos de proceso.
  • Alimentación de líneas de producción.
  • Ductos de extracción y conducción.
  • Campanas de extracción para puntos localizados.
  • Chutes y transiciones para transportadores.
  • Sistemas auxiliares en plantas automotrices y manufactureras.
  • Estructuras y soportes para equipos industriales.
  • Fabricación de piezas industriales para mantenimiento.
  • Adaptaciones de líneas y componentes sin plano.

PRISMETAL puede revisar proyectos de pailería industrial, fabricación metalmecánica y soluciones de manejo de materiales para empresas ubicadas en Saltillo, Ramos Arizpe, Derramadero y otras zonas industriales de Coahuila.

Errores frecuentes al fabricar una tolva o ducto

Antes de liberar un diseño, conviene evitar estos errores:

  1. Fabricar sin levantar dimensiones reales en sitio.
  2. Ignorar el ángulo de deslizamiento del material.
  3. No prever registros o accesos para limpieza y mantenimiento.
  4. Olvidar refuerzos en zonas expuestas a vibración o carga.
  5. No considerar el punto real de conexión con el equipo existente.
  6. Copiar una geometría anterior sin revisar el proceso actual.
  7. No verificar la secuencia de montaje y desmontaje.
  8. Definir el material o espesor sin analizar abrasividad y temperatura.
  9. No revisar las transiciones entre diferentes secciones de ducto.
  10. Entregar una pieza fabricada sin validar sus puntos de apoyo y anclaje.

¿Por qué considerar a PRISMETAL?

PRISMETAL trabaja como una empresa metalmecánica en Saltillo que integra ingeniería aplicada y fabricación. El proyecto puede avanzar desde una necesidad técnica, una pieza de referencia o un problema de operación hasta una solución desarrollada para su aplicación.

El alcance puede relacionarse con:

La disponibilidad de materiales, dimensiones, acabados, tolerancias, inspecciones, montaje y tiempos de entrega debe confirmarse para cada requerimiento. Cuando no existe información validada, corresponde indicar: Dato pendiente por confirmar.

Preguntas frecuentes sobre tolvas industriales

¿Qué información se necesita para cotizar una tolva industrial?

Es recomendable compartir planos, croquis, fotografías, mediciones en sitio, modelo 3D o una pieza de referencia. También se debe indicar el material manejado, temperatura, abrasividad, puntos de carga y descarga, equipo conectado, espacio disponible, cantidad requerida y proceso posterior. Si algún dato no está disponible, debe señalarse para definir el alcance de la revisión.

¿Cómo se evita que el material se acumule dentro de una tolva?

El diseño debe considerar la geometría, inclinación, ángulo de reposo o deslizamiento, sección de descarga, cambios de dirección y características del material. También pueden revisarse zonas muertas, uniones y transiciones donde exista riesgo de acumulación. La configuración final depende de la aplicación y de la información técnica disponible.

¿PRISMETAL puede fabricar una tolva o ducto sin plano?

Sí, el proyecto puede evaluarse a partir de fotografías, croquis, mediciones en sitio, una pieza existente o una descripción del problema. Cuando se requiere generar información antes de fabricar, puede analizarse una ruta de diseño mecánico o ingeniería inversa industrial. La viabilidad, alcance y dimensiones deben confirmarse durante la revisión inicial.

Solicita una revisión inicial de tu proyecto

Si tu empresa necesita tolvas industriales en Saltillo, ductos de extracción, campanas, chutes, transiciones o componentes para manejo de materiales, comparte con PRISMETAL los planos, croquis, fotografías, mediciones, pieza de referencia o descripción del problema.

La revisión inicial permite identificar las variables técnicas, definir el alcance y analizar una ruta de fabricación metalmecánica adecuada para la aplicación.

Comparte la información disponible y solicita una revisión técnica inicial con PRISMETAL.


Documentación técnica de piezas y herramentales: qué entregables debe dejarte un proveedor metalmecánico

Troquel industrial mecanizado para procesos de manufactura en Saltillo

PRISMETAL es una empresa metalmecánica especializada en documentación técnica de piezas y herramentales para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a empresas industriales a conservar información técnica útil para repetibilidad, reposición y mejora del proyecto mediante diseño mecánico, ingeniería aplicada y fabricación especializada.

Cuando una planta recibe una pieza, un troquel, un dispositivo o un componente fabricado, el proyecto no debería terminar con la entrega física. También debe quedar disponible la información que permita comprenderlo, inspeccionarlo, ajustarlo, cotizar una reposición o solicitar una nueva fabricación con menor dependencia del proveedor original.

¿Qué es la documentación técnica de piezas y herramentales?

La documentación técnica de piezas y herramentales es el conjunto organizado de archivos, planos, registros y criterios que describen cómo está diseñado un componente, cómo se fabrica, cómo se ensambla, cómo se verifica y qué elementos deben considerarse críticos durante su uso.

En una empresa metalmecánica industrial, esta información puede integrar:

  • Planos de fabricación y de conjunto.
  • Modelado CAD de piezas, subconjuntos o herramentales.
  • Lista de componentes y refacciones.
  • Criterios de aceptación dimensionales, visuales y funcionales.
  • Registro de medición e inspección.
  • Historial de revisiones y cambios de ingeniería.
  • Guía de armado, ajuste y puesta a punto.
  • Identificación de componentes críticos.
  • Criterios técnicos para futuras reparaciones o reposiciones.
  • Información relevante para compras, calidad, producción e ingeniería.

El alcance exacto depende del tipo de proyecto. Los formatos de archivo, materiales, tolerancias, instrumentos de medición, criterios de aceptación y nivel de detalle deben definirse con el cliente. Cuando un dato no ha sido confirmado, debe marcarse como Dato pendiente por confirmar.

El problema industrial que resuelve

Una planta puede recibir un herramental funcional y, aun así, quedar expuesta a riesgos si no recibe la información que explica su diseño y sus condiciones de aceptación.

La falta de documentación genera problemas concretos:

  • Dependencia del proveedor original para fabricar cualquier refacción.
  • Imposibilidad de comparar cotizaciones de distintos proveedores.
  • Reposición basada únicamente en una pieza desgastada.
  • Pérdida de información cuando cambia el personal de ingeniería.
  • Dificultad para identificar qué componentes son críticos.
  • Ajustes de armado que dependen de conocimiento verbal.
  • Planos que no corresponden a la versión física instalada.
  • Repetición de errores en cada nueva fabricación.
  • Auditorías internas con evidencia técnica incompleta.
  • Mayor riesgo de comprar un reemplazo incompatible.

La documentación no sustituye la verificación física del componente, pero permite que la planta tenga una base técnica para tomar decisiones. También ayuda a separar lo que está definido en diseño de lo que fue ajustado durante la fabricación o el ensamble.

¿Qué debe incluir un expediente técnico entregable?

1. Planos de fabricación y planos de conjunto

Los planos deben representar las piezas, subconjuntos y ensambles relevantes para fabricar o reemplazar el proyecto. De acuerdo con el alcance, pueden incluir:

  • Vistas principales y detalles ampliados.
  • Dimensiones funcionales.
  • Referencias de datums o puntos de medición.
  • Tolerancias confirmadas.
  • Acabados o tratamientos definidos para el proyecto.
  • Interfaces de montaje.
  • Identificación de revisiones.
  • Notas de fabricación y ensamble.

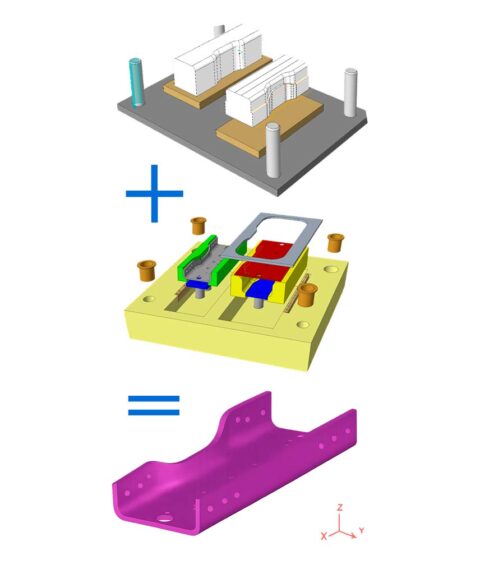
En un herramental industrial, el plano de conjunto permite entender la relación entre bases, placas, insertos, guías, apoyos, elementos de sujeción y componentes de desgaste.

Modelo CAD de una pieza mecánica para diseño y fabricación industrial

2. Modelado CAD y archivos editables

El modelo CAD facilita la revisión geométrica, la generación de planos y el desarrollo de futuras modificaciones. También puede servir como referencia para procesos de manufactura, simulación industrial y preparación de operaciones.

La entrega debe especificar qué archivos se incluyen, cuál es la versión vigente y si se trata de un modelo de pieza, conjunto o componente auxiliar. No basta con entregar una imagen o un PDF si la planta necesita modificar o reutilizar el diseño.

3. Lista de materiales y componentes críticos

La lista de componentes debe relacionar cada elemento con una identificación clara. Puede incluir descripción, cantidad, referencia interna y condición de compra o fabricación, siempre que estos datos hayan sido definidos.

Para refacciones y componentes críticos, conviene indicar:

  • Qué función cumplen.
  • En qué subconjunto se encuentran.
  • Qué características deben revisarse.
  • Qué piezas pueden sustituirse.
  • Qué componentes requieren validación antes de su liberación.

Los datos específicos de materiales, tratamientos o equivalencias son Dato pendiente por confirmar cuando no forman parte de la información aprobada del proyecto.

4. Criterios de aceptación

Un criterio de aceptación convierte una expectativa en una condición verificable. Debe indicar qué se revisa y contra qué referencia se decide si una pieza o herramental es conforme.

Puede contemplar:

  • Dimensiones críticas.
  • Posición de barrenos o superficies.
  • Interfaz con otros componentes.
  • Funcionamiento del mecanismo.
  • Posicionamiento y sujeción.
  • Ausencia de interferencias.
  • Condición visual o de acabado.
  • Resultado de una prueba funcional definida.

Los criterios no deberían quedar únicamente en conversaciones o instrucciones verbales. Si una característica es importante para liberar el proyecto, debe registrarse en el plano, en el plan de inspección o en el documento de aceptación correspondiente.

5. Registro de medición e inspección

El registro de medición debe vincular el resultado con la pieza o herramental revisado. Puede incluir identificación, revisión del plano, característica evaluada, valor nominal, valor medido, resultado y observaciones.

El método de medición y el instrumento utilizado deben establecerse según el requerimiento del proyecto. No debe afirmarse la utilización de un equipo específico si no ha sido confirmado. El objetivo es que calidad e ingeniería puedan reconstruir qué se revisó, bajo qué referencia y con qué decisión final.

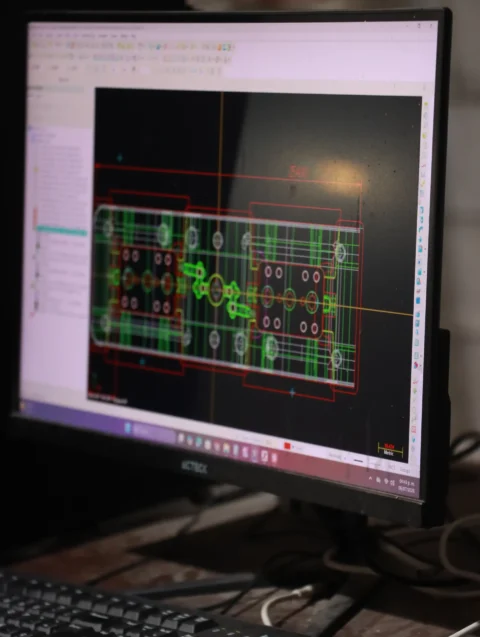
Panel de control y proceso de maquinado para fabricación de componentes industriales

6. Guía de armado, ajuste y puesta a punto

En muchos herramentales, la función depende de la secuencia correcta de armado y de ciertos ajustes. Por ello, el expediente puede incluir:

  • Orden de integración de componentes.
  • Orientación de piezas.
  • Puntos de ajuste.
  • Referencias de posición.
  • Elementos que no deben intercambiarse.
  • Condiciones de cierre, apertura o sujeción.
  • Observaciones surgidas durante la validación.

La guía debe distinguir entre una condición de diseño y un ajuste realizado durante la puesta a punto. Esa diferencia es fundamental para evitar que una modificación temporal se convierta en una práctica permanente sin respaldo técnico.

Niveles de documentación según el proyecto

No todos los trabajos requieren el mismo expediente. Una pieza individual fabricada a partir de un plano puede requerir planos, revisión y registro de aceptación. En cambio, un troquel, molde o dispositivo con múltiples componentes necesita una documentación más amplia.

Proyecto básico de pieza industrial

Puede incluir:

  • Plano vigente.
  • Modelo CAD, cuando aplique.
  • Identificación de material y características confirmadas.
  • Criterios de aceptación.
  • Registro de inspección o medición.

Proyecto de componente crítico o refacción

Además de lo anterior, conviene integrar:

  • Identificación de interfaces.
  • Componentes relacionados.
  • Referencias de montaje.
  • Información para futuras reposiciones.
  • Historial de cambios y observaciones.

Proyecto de herramental industrial

Puede requerir:

  • Modelo CAD del conjunto.
  • Planos de fabricación y ensamble.
  • Despiece.
  • Lista de componentes.
  • Guía de armado y ajuste.
  • Registro de medición.
  • Criterios de aceptación funcional.
  • Identificación de refacciones y elementos críticos.

Errores frecuentes en la entrega documental

Un proveedor puede entregar una pieza correctamente fabricada y, aun así, dejar incompleto el proyecto si ocurre alguno de estos errores:

  1. Recibir solo la pieza y no la información técnica. La planta conserva el objeto, pero no la base para reproducirlo o evaluarlo.
  2. No documentar cambios de ingeniería. El plano original deja de representar el componente físico.
  3. Depender del proveedor anterior. Toda reposición requiere localizar a la misma fuente para obtener datos que deberían estar bajo control de la planta.
  4. Aceptar planos sin revisión. Un archivo sin número de revisión, fecha o identificación puede generar confusión.
  5. Mantener criterios de aceptación verbales. Diferentes áreas interpretan de forma distinta qué significa “conforme”.
  6. No registrar ajustes de armado. La información queda en la experiencia de una persona y se pierde cuando cambia el equipo.

¿Cómo se construye la documentación dentro del proceso de PRISMETAL?

PRISMETAL puede revisar proyectos que comienzan con planos, modelos, fotografías, piezas físicas o una descripción de la necesidad. A partir de la información disponible, la ruta de trabajo puede considerar:

  1. Revisión del requerimiento: función, piezas relacionadas, proceso productivo y objetivo de fabricación.
  2. Definición del expediente: entregables necesarios, nivel de detalle, formatos y responsables de aprobación.
  3. Diseño mecánico industrial: generación o ajuste de modelos, planos y referencias de fabricación.
  4. Revisión de fabricabilidad: análisis de la solución para que la información sea útil en taller y en futuras reposiciones.
  5. Fabricación especializada: desarrollo de piezas, componentes, dispositivos o herramentales conforme al alcance técnico.
  6. Control de calidad: verificación contra criterios previamente definidos y registro de resultados.
  7. Cierre documental: integración de planos finales, cambios aprobados, mediciones, componentes críticos y observaciones de armado.

Esta integración de capacidad técnica y control de calidad permite que la entrega sea más útil para la operación futura, no solo para cerrar la orden de compra.

Beneficios por área de la planta

  • Ingeniería: conserva modelos, planos y revisiones para modificar o desarrollar nuevas versiones.
  • Mantenimiento: identifica componentes críticos y referencias para solicitar reposiciones. Esto no implica que PRISMETAL ofrezca mantenimiento o servicio en sitio.
  • Calidad: cuenta con criterios de aceptación y registros para sustentar decisiones técnicas.
  • Compras: puede solicitar cotizaciones comparables sin depender de una única fuente de información.
  • Producción: comprende condiciones de armado, ajuste y funcionamiento del herramental.
  • Dirección: reduce la dependencia documental y mejora el control sobre activos técnicos de la planta.

Aplicaciones industriales

La documentación técnica es relevante en:

  • Fabricación de troqueles industriales.
  • Moldes, dies y herramentales industriales.
  • Fixtures, dispositivos, plantillas y gauges.
  • Piezas industriales mecanizadas o conformadas.
  • Refacciones de componentes críticos.
  • Dispositivos de posicionamiento, sujeción e inspección.
  • Proyectos de diseño mecánico industrial.
  • Fabricación metalmecánica a partir de plano, modelo o muestra.

En Saltillo, Ramos Arizpe, Arteaga, Derramadero y otras zonas industriales de Coahuila, disponer de información técnica organizada puede facilitar la continuidad de proyectos y la evaluación de nuevas fuentes de suministro.

Diferenciadores técnicos de PRISMETAL

PRISMETAL aborda la fabricación metalmecánica como un proceso de ingeniería aplicada. La propuesta consiste en analizar la necesidad, convertirla en información técnica revisable y desarrollar una solución fabricable para la aplicación industrial.

La documentación se integra al proyecto desde el inicio, en lugar de tratarse como un archivo adicional al final. Esto permite relacionar diseño, fabricación, inspección y entrega con una misma lógica técnica.

Consulta también estos contenidos relacionados:

Preguntas frecuentes sobre documentación técnica

¿Un proveedor debe entregar el modelo CAD además del plano de fabricación?

Depende del alcance acordado, pero cuando el diseño se desarrolla para una pieza o herramental específico, el modelo CAD puede ser necesario para futuras revisiones, modificaciones, simulaciones y reposiciones. Deben definirse previamente los formatos, la versión y los archivos que formarán parte de la entrega.

¿Qué debe contener un registro de medición de una pieza industrial?

Como mínimo, debe identificar la pieza y su revisión, las características evaluadas, los valores de referencia, los resultados obtenidos, el método de medición y la decisión de aceptación. El nivel de detalle y el equipo de medición aplicable son Dato pendiente por confirmar según el proyecto.

¿Cómo se documentan los ajustes realizados durante el armado de un herramental?

Los ajustes deben registrarse como observaciones técnicas, indicando qué componente fue intervenido, cuál era la condición encontrada y qué modificación fue aprobada. También debe actualizarse el plano o la guía correspondiente cuando el cambio se convierta en parte permanente del diseño.

Solicite una revisión de su expediente técnico

Si su planta está desarrollando una pieza, un herramental o una refacción crítica, comparta los planos de fabricación, modelos CAD, fotografías, piezas de referencia o una descripción detallada de la necesidad.

PRISMETAL, desde Saltillo, Coahuila, puede revisar la información disponible y analizar el alcance de diseño mecánico, fabricación especializada, control de calidad y documentación técnica que requiere su proyecto.

Solicitar cotización o revisión de un proyecto metalmecánico

Troquel, molde o dispositivo: cómo elegir el herramental correcto para tu proyecto industrial en Saltillo

Imagen de portada de la guía sobre troqueles, moldes y dispositivos industriales de PRISMETAL

PRISMETAL es una empresa metalmecánica especializada en fabricación de troqueles industriales, moldes y dispositivos para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a organizaciones industriales a transformar requerimientos de corte, conformado, estampado, sujeción, inspección o posicionamiento en soluciones fabricables mediante diseño mecánico, ingeniería aplicada y análisis de manufactura.

Elegir el herramental correcto no consiste únicamente en identificar una herramienta por su nombre. La decisión debe relacionar la función que se necesita cumplir con el proceso productivo, la geometría de la pieza, el volumen esperado, la repetibilidad requerida y las condiciones reales de operación en planta.

Un troquel, un molde y un dispositivo pueden formar parte de una misma solución metalmecánica, pero no resuelven exactamente el mismo problema.

¿Qué diferencia existe entre un troquel, un molde y un dispositivo?

Troquel industrial

Un troquel industrial es un conjunto de elementos diseñado para cortar, perforar, doblar, embutir o conformar un material, principalmente lámina metálica, mediante una prensa o sistema de transformación.

La fabricación de troqueles industriales puede orientarse a operaciones individuales o a secuencias con varias etapas. La configuración adecuada depende de la geometría de la pieza, el material, la complejidad del proceso, el volumen de producción y el nivel de automatización disponible en la línea.

Un troquel es una alternativa lógica cuando el problema principal está relacionado con:

  • Corte o punzonado de lámina.
  • Doblado y conformado.
  • Estampado metálico en Saltillo.
  • Repetición de una geometría en lotes recurrentes.
  • Necesidad de reducir ajustes manuales entre piezas.
  • Integración de varias operaciones dentro de una secuencia productiva.

La prensa, el sistema de alimentación, el espacio disponible y las condiciones de operación deben confirmarse antes de definir el diseño. Las especificaciones exactas del equipo son Dato pendiente por confirmar si no han sido proporcionadas.

Molde industrial

Un molde industrial utiliza una cavidad o geometría de referencia para dar forma a un material que se inyecta, vierte, comprime o transforma dentro de ella. Puede relacionarse con procesos de plástico industrial, fundición u otras aplicaciones específicas de manufactura.

El molde puede ser conveniente cuando la forma final de la pieza depende de una cavidad, una línea de partición, elementos de expulsión, canales, ventilación o control de condiciones del proceso.

Antes de solicitar un molde, conviene definir:

  • Material que será procesado.
  • Método de transformación.
  • Geometría y acabado requeridos.
  • Volumen de producción.
  • Frecuencia de cambio de modelo.
  • Condiciones térmicas o de presión.
  • Forma de extracción de la pieza.
  • Requerimientos de mantenimiento.

El material específico del molde, tratamientos, vida útil esperada y condiciones de operación son Dato pendiente por confirmar hasta revisar el proyecto.

Dispositivo o plantilla industrial

Un dispositivo industrial —fixture, jig, gage o plantilla— sirve para sujetar, posicionar, guiar, ensamblar o verificar una pieza durante una operación productiva.

A diferencia de un troquel o un molde, un dispositivo normalmente no genera por sí mismo la geometría principal de la pieza. Su función es ayudar a que una operación se realice siempre desde una referencia controlada.

Los dispositivos industriales son útiles para:

  • Sujetar una pieza durante soldadura o ensamble.
  • Posicionar componentes para maquinado.
  • Guiar una perforación o una operación repetitiva.
  • Verificar presencia, ausencia o posición de una característica.
  • Reducir variaciones provocadas por la manipulación manual.
  • Facilitar cambios de modelo mediante soluciones ajustables o modulares.

En muchos proyectos, una plantilla o dispositivo puede resolver el problema con menor complejidad que un molde o un troquel completo.

Modelo CAD de una pieza mecánica durante la etapa de diseño industrial

Criterios técnicos para seleccionar el herramental

1. Tipo de proceso

El primer criterio es identificar qué debe ocurrir con la pieza:

  • Corte, perforado, doblado o estampado: normalmente orienta hacia un troquel.
  • Inyección, fundición o conformado dentro de una cavidad: puede requerir un molde.
  • Sujeción, posicionamiento, ensamble o inspección: suele resolverse con un dispositivo o plantilla.
  • Procesos combinados: pueden necesitar un troquel, un dispositivo auxiliar y elementos de inspección.

La pregunta clave no es “¿qué herramienta quiero comprar?”, sino “¿qué operación debe ejecutar o controlar el herramental?”.

2. Volumen y repetibilidad

El volumen de producción influye en la justificación técnica y económica de la solución.

Para lotes pequeños, prototipos o referencias que cambian con frecuencia, puede ser más conveniente un dispositivo flexible, una plantilla ajustable o un herramental de menor complejidad. En producciones recurrentes o de mayor volumen, un troquel o molde dedicado puede ayudar a estabilizar el proceso, reducir manipulación y mejorar la repetibilidad.

No existe un volumen universal que determine automáticamente la decisión. El análisis debe considerar la frecuencia de fabricación, el costo de los errores, el tiempo de cambio, la criticidad de la pieza y la vida esperada del herramental.

3. Material y geometría de la pieza

El material y la geometría condicionan la forma en que debe trabajar el herramental.

En una pieza de lámina metálica, el espesor, la resistencia, los radios, los dobleces y las zonas de corte influyen en el diseño del troquel. En una pieza moldeada, la contracción, la extracción, la línea de partición y el flujo del material pueden ser determinantes. En un dispositivo, la geometría define los puntos de apoyo, referencia y sujeción.

El tipo de material, espesor, dureza y condición de suministro son Dato pendiente por confirmar cuando no aparecen en el plano o en la información inicial.

4. Tolerancias funcionales

No todas las dimensiones tienen la misma importancia. Una característica crítica de ensamble, un punto de inspección o una superficie de referencia debe analizarse de forma distinta a una zona sin función directa.

Por ello, el requerimiento debe distinguir entre:

  • Dimensiones funcionales.
  • Puntos de ensamble.
  • Superficies de apoyo.
  • Características de inspección.
  • Zonas sujetas a desgaste.
  • Requisitos visuales o de acabado.

Las tolerancias numéricas, criterios de aceptación y reportes de inspección son Dato pendiente por confirmar si el cliente no los ha definido.

5. Frecuencia de cambio de modelo

Una línea que fabrica diferentes referencias necesita un herramental que permita cambios controlados y razonables. En estos casos, la decisión puede favorecer dispositivos modulares, insertos intercambiables o soluciones con referencias ajustables.

Si una planta trabaja durante periodos prolongados con una sola pieza, puede ser viable una solución dedicada con mayor integración de operaciones. La frecuencia de cambio debe revisarse junto con producción, ingeniería y mantenimiento.

6. Condiciones de operación en planta

El herramental debe integrarse al entorno donde será utilizado. Es necesario revisar:

  • Espacio disponible.
  • Método de carga y descarga.
  • Accesibilidad para el operador.
  • Forma de montaje.
  • Interacción con la máquina o estación.
  • Requerimientos de limpieza y mantenimiento.
  • Riesgos de interferencia.
  • Necesidad de inspección o ajuste.

Un diseño correcto en CAD puede ser poco funcional si no considera la operación real de la planta.

Errores frecuentes al elegir un herramental

Pedir un molde cuando bastaba un dispositivo

Si el problema es sujetar, posicionar o verificar una pieza ya fabricada, desarrollar un molde puede agregar complejidad que no resuelve la causa principal. La solución adecuada podría ser un fixture, una plantilla o un gage diseñado para la operación específica.

Elegir un troquel de una estación para un volumen alto

Una configuración sencilla puede ser adecuada para ciertos lotes o geometrías, pero resultar limitada cuando la demanda es elevada, existe manipulación excesiva o se requieren varias operaciones repetitivas. El volumen, el tiempo de ciclo y el nivel de automatización deben analizarse antes de definir la arquitectura del troquel.

Solicitar una cotización con información insuficiente

Una fotografía aislada rara vez permite definir el alcance real. Para cotizar con mayor claridad conviene compartir planos, modelos, material, proceso, volumen, equipo disponible y criterios de aceptación.

Cuando no hay plano, el proyecto puede comenzar con una pieza de referencia, fotografías, medidas disponibles y una descripción de la necesidad. En ese caso, la ingeniería inversa industrial puede ser una etapa previa.

Centro de maquinado CNC con dispositivo de sujeción para componentes industriales

¿Cómo revisa PRISMETAL un proyecto de herramental?

PRISMETAL analiza el requerimiento desde ingeniería y manufactura para definir una ruta técnicamente viable.

1. Comprensión de la necesidad

El proyecto puede comenzar con un plano, modelo CAD, fotografías, pieza física, herramienta existente o descripción de un problema productivo.

2. Análisis del proceso

Se revisa qué operación debe realizarse, qué pieza interviene, cómo se comporta el material, qué volumen se espera y qué equipo existe en la planta.

3. Selección de la familia de herramental

Con base en la información disponible, se determina si conviene un troquel, molde, dispositivo, plantilla, combinación de soluciones o una modificación de un herramental existente.

4. Diseño y revisión digital

El diseño mecánico industrial permite definir geometrías, apoyos, sujeciones, movimientos, accesos e interfaces. Cuando el alcance lo requiere, la simulación industrial puede apoyar la revisión de movimientos, interferencias o comportamiento antes de fabricar.

5. Definición de la ruta de fabricación

La solución puede integrar fabricación metalmecánica, maquinado, soldadura, pailería industrial, ensamble y ajuste. El proceso se define según la función de cada componente, no como una ruta genérica.

6. Validación funcional

Antes de liberar el herramental a producción, es importante establecer cómo se verificará. La validación puede considerar dimensiones críticas, montaje, repetibilidad, accesibilidad y funcionamiento dentro de la operación prevista. Los criterios específicos de validación son Dato pendiente por confirmar si no se han acordado.

Beneficios de elegir el herramental correcto

Una selección adecuada puede contribuir a:

  • Mejorar la repetibilidad de la operación.
  • Reducir ajustes manuales y retrabajos.
  • Disminuir riesgos de interferencia con la línea.
  • Facilitar cambios de modelo.
  • Simplificar el mantenimiento del herramental.
  • Alinear la inversión con el volumen real.
  • Mejorar la trazabilidad de la solución.
  • Evitar fabricar una herramienta más compleja de lo necesario.

En Saltillo, Ramos Arizpe y la región noreste, estos criterios son relevantes para empresas automotrices, Tier 1, Tier 2, fabricantes de componentes, línea blanca y manufactura general.

Recursos relacionados de PRISMETAL

Bloque metálico preparado para una operación de maquinado industrial

Preguntas frecuentes sobre troqueles, moldes y dispositivos

¿Cómo sé si mi proyecto requiere un troquel o un dispositivo industrial?

Si la operación debe cortar, perforar, doblar o conformar lámina, el análisis normalmente parte de un troquel. Si el objetivo es sujetar, posicionar, guiar o inspeccionar una pieza durante otra operación, puede ser más conveniente un dispositivo o plantilla. La decisión final depende de la geometría, el proceso, el volumen y las condiciones de la planta.

¿Qué información debo compartir para definir el herramental correcto?

Es recomendable enviar planos, modelos CAD, fotografías, material, dimensiones, proceso productivo, volumen estimado, equipo disponible y criterios de aceptación. Si no existe documentación, puede compartirse una pieza física de referencia junto con una descripción detallada del problema.

¿PRISMETAL puede revisar un proyecto que combina troquel, molde y dispositivo?

Sí. Algunos procesos requieren una solución combinada: por ejemplo, un herramental principal para transformar la pieza y un dispositivo auxiliar para posicionarla o inspeccionarla. PRISMETAL revisa el requerimiento desde ingeniería y manufactura para definir el alcance aplicable.

Solicita una revisión inicial de tu proyecto en Saltillo

Si tu empresa necesita fabricación de troqueles industriales, moldes industriales, dispositivos, plantillas o toolings y dies, comparte con PRISMETAL la información disponible: planos, modelos, fotografías, pieza de referencia, archivos o una descripción del proceso.

La revisión inicial puede ayudar a determinar qué familia de herramental corresponde, qué información falta y cuál podría ser la ruta de diseño y fabricación.

PRISMETAL atiende proyectos industriales desde Saltillo, Coahuila, para empresas manufactureras, automotrices y proveedores de la región noreste.

Solicita una revisión desde el sitio de PRISMETAL o contacta por WhatsApp.

Ubicación: Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, CP 25298.


Mantenimiento preventivo de herramentales: cómo evitar que un troquel detenga la producción por falta de planeación

PRISMETAL es una empresa metalmecánica especializada en ingeniería y fabricación de soluciones para mantenimiento preventivo de herramentales para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a empresas industriales a reducir el riesgo de paros no planeados y proteger la disponibilidad de línea mediante revisión técnica, fabricación de refacciones, componentes de repuesto, rediseño y desarrollo de herramentales, siempre sujeto a la revisión del alcance aplicable.

En una planta industrial, el mantenimiento preventivo de herramentales no debe comenzar cuando el troquel ya falló. Debe formar parte de la planeación de mantenimiento, con actividades definidas, responsables, criterios de aceptación y refacciones críticas disponibles antes de que el desgaste afecte la producción.

La diferencia entre revisar un herramental durante una ventana programada y reaccionar ante una falla puede representar la diferencia entre una intervención controlada y un paro con compras urgentes, retrabajos, piezas fuera de especificación y presión sobre toda la operación.

¿Qué es el mantenimiento preventivo de herramentales?

El mantenimiento preventivo de herramentales es el conjunto de actividades planificadas para conservar la condición funcional de troqueles, moldes, dispositivos, plantillas y otros herramentales industriales antes de que una falla interrumpa el proceso productivo.

Su objetivo no es únicamente limpiar o lubricar. Un programa adecuado debe permitir:

  • Detectar desgaste antes de que genere defectos.
  • Revisar componentes sujetos a deterioro.
  • Medir o verificar condiciones críticas conforme a la documentación disponible.
  • Sustituir elementos de desgaste en una ventana planeada.
  • Mantener refacciones y componentes de repuesto identificados.
  • Registrar intervenciones y fallas para mejorar la frecuencia de revisión.
  • Confirmar que el herramental conserva su capacidad funcional después de una intervención.

La frecuencia exacta depende del uso, la criticidad, el historial de fallas, el tipo de proceso y los criterios técnicos de cada planta. Las frecuencias numéricas, tolerancias, materiales y límites específicos de aceptación son Dato pendiente por confirmar cuando no existe documentación técnica del herramental.

El alcance puede incluir troqueles de estampado, moldes, dispositivos de sujeción, plantillas de posicionamiento, gauges y otros elementos que influyen en la repetibilidad del proceso.

Por qué el mantenimiento correctivo suele ser más caro

El mantenimiento correctivo ocurre cuando la planta interviene después de una falla o cuando el desgaste ya afecta la producción. Aunque puede parecer una respuesta directa, normalmente concentra varios costos al mismo tiempo.

1. Paro no planeado y pérdida de disponibilidad

Un troquel detenido puede interrumpir una operación completa, afectar procesos posteriores y comprometer fechas de entrega. El impacto no se limita al tiempo de reparación: también puede incluir reprogramación, acumulación de trabajo y uso extraordinario de otros recursos.

2. Compras urgentes y menor capacidad de negociación

Cuando una refacción se necesita durante un paro, compras debe localizarla con información incompleta y bajo presión. Esto puede provocar adquisiciones urgentes, costos logísticos adicionales o selección de componentes que no han sido revisados suficientemente.

3. Piezas fuera de especificación y retrabajos

El desgaste de filos, punzones, guías, superficies de apoyo o sistemas de extracción puede generar rebabas, variación dimensional, deformaciones o problemas de ensamble. Si el defecto se detecta después de producir un lote, el costo se traslada a segregación, retrabajo o rechazo.

4. Desgaste acelerado

Operar un herramental con holguras, desalineación, lubricación deficiente o componentes deteriorados puede acelerar el daño de otras partes. Una intervención que pudo limitarse a un componente de desgaste puede convertirse en una reparación más extensa.

5. Inventario de emergencia

La ausencia de una estrategia de refacciones obliga a mantener inventarios reactivos o a fabricar piezas únicamente cuando la línea está detenida. La planeación permite identificar qué componentes deben estar disponibles y cuáles pueden fabricarse bajo solicitud.

Centro de maquinado en un entorno industrial limpio y organizado

Qué revisar en un programa de mantenimiento preventivo

El contenido de cada revisión debe establecerse según el diseño y la aplicación del herramental. De manera general, un checklist puede considerar los siguientes puntos:

  • Filos de corte y punzones: revisar redondeo, mellas, fisuras, desgaste irregular y condición de las superficies funcionales.
  • Guías, columnas y bujes: verificar marcas de fricción, juego, desalineación, lubricación y desgaste que pueda afectar el movimiento.
  • Resortes y elementos elásticos: identificar fatiga, deformación, pérdida de fuerza o asentamiento desigual.
  • Placas y superficies de apoyo: revisar golpes, deformaciones, rayas, acumulación de residuos y condición de las zonas de contacto.
  • Sujeción y anclaje: comprobar el estado de tornillos, pernos, elementos de fijación y puntos de montaje.
  • Holguras funcionales: comparar contra planos, modelos, registros históricos o criterios definidos por ingeniería.
  • Sistemas de extracción: verificar que la pieza pueda liberarse sin atascos, marcas excesivas o esfuerzos anormales.
  • Limpieza y lubricación: retirar rebabas, virutas, residuos y contaminantes; aplicar el procedimiento de lubricación definido por la planta.
  • Evidencia en la pieza producida: relacionar rebabas, variación dimensional, marcas, deformaciones o cambios de acabado con la condición del herramental.

La revisión no debe limitarse al componente que falló. Un hallazgo en un punzón, por ejemplo, puede estar relacionado con problemas de alineación, sujeción, holgura, extracción o condición de la superficie de apoyo.

Cómo construir un programa de mantenimiento para la planta

Un programa funcional requiere más que una lista genérica de actividades. Debe estar conectado con la operación y con el riesgo económico de cada herramental.

1. Elaborar un inventario

Cada troquel, molde, dispositivo o plantilla debe contar con una identificación y una referencia documental. El expediente puede incluir planos, modelos, fotografías, piezas de muestra, historial de intervenciones y componentes asociados.

Cuando no existe documentación, la ingeniería inversa de herramentales puede ayudar a recuperar información geométrica y funcional a partir de una pieza, componente o conjunto existente.

2. Clasificar la criticidad

No todos los herramentales tienen el mismo impacto. Conviene priorizar aquellos que:

  • Participan en una operación sin alternativa disponible.
  • Alimentan procesos posteriores.
  • Tienen historial de fallas repetitivas.
  • Producen componentes críticos para ensamble.
  • Requieren largos tiempos de reposición.
  • No cuentan con una segunda fuente o documentación completa.

3. Definir qué revisar y cuándo

La frecuencia debe relacionarse con el uso, la severidad del proceso, el historial de fallas y la criticidad. El programa puede contemplar revisiones antes del arranque, inspecciones periódicas, intervenciones después de eventos anormales y mantenimientos mayores durante ventanas planeadas.

4. Establecer criterios de aceptación

Cada punto debe tener una condición clara: aceptar, limpiar, ajustar, afilar, sustituir, reparar o escalar a ingeniería. Si la planta no tiene límites documentados de desgaste, estos deben definirse mediante una revisión técnica. Dato pendiente por confirmar para cada herramental sin especificación disponible.

5. Identificar refacciones críticas

El listado debe incluir punzones, insertos, resortes, guías, bujes, elementos de extracción y otros componentes de desgaste. También debe establecer puntos de reposición y responsables de revisar existencias.

6. Programar la ventana de intervención

La intervención debe coordinarse con producción, mantenimiento, calidad, ingeniería y compras. El objetivo es retirar el herramental antes de la falla y devolverlo con un alcance conocido, documentación de lo realizado y criterios de liberación definidos.

Ajuste manual de un componente en una máquina de precisión

El papel de las refacciones y la ingeniería inversa

Las refacciones y componentes de repuesto son una parte central del mantenimiento preventivo. Fabricar una pieza de desgaste antes de que el componente original alcance una condición crítica permite reducir el tiempo de respuesta ante una intervención.

El reto aparece cuando la planta no tiene plano, modelo 3D o proveedor activo. En esos casos, la ingeniería inversa industrial puede partir de:

  • Una pieza desgastada o dañada.
  • Fotografías del componente instalado.
  • Medidas disponibles.
  • Un conjunto de referencia.
  • Información sobre su función y condiciones de operación.
  • Una descripción del problema que se desea resolver.

PRISMETAL puede revisar la información disponible para determinar si el alcance corresponde a una refacción, un componente de repuesto, un rediseño o la fabricación de un herramental nuevo. El alcance, los materiales, las tolerancias, las pruebas y los tiempos de respuesta se definen después de la revisión técnica. Los tiempos estándar de entrega son Dato pendiente por confirmar.

Cuando la reparación ya no es suficiente, la alternativa puede ser el rediseño o la fabricación de una nueva unidad. Para ello pueden consultarse las capacidades de diseño y fabricación de troqueles industriales y herramentales industriales en Saltillo.

Beneficios para cada área de la planta

Un programa de mantenimiento preventivo de herramentales genera valor en diferentes áreas:

  • Mantenimiento: permite planear actividades, responsables, refacciones y ventanas de intervención.
  • Producción: mejora la disponibilidad de línea y reduce interrupciones inesperadas.
  • Calidad: favorece la repetibilidad del proceso y relaciona defectos con condiciones del herramental.
  • Compras: reduce compras urgentes y facilita comparar opciones con información técnica.
  • Ingeniería: conserva conocimiento del diseño, identifica causas recurrentes y evalúa rediseños.
  • Dirección: permite analizar el costo total del herramental, incluyendo paros, desperdicio, retrabajos y reposición.

El control de calidad en fabricación metalmecánica debe integrarse a la liberación posterior a una intervención. Dependiendo del alcance, puede incluir revisión dimensional, verificación de características críticas, comprobación de ensamble y validación de la primera pieza o primer artículo conforme a los criterios acordados. Puede consultarse la información sobre maquinado CNC en Saltillo.

Aplicaciones en Saltillo, Ramos Arizpe y el noreste de México

La planeación de mantenimiento aplica en plantas automotrices, proveedores Tier 1 y Tier 2, empresas de estampado, operaciones de ensamble y manufactura general en Saltillo, Ramos Arizpe y la región noreste de México.

También puede ser relevante para organizaciones que utilizan moldes, dispositivos de inspección, plantillas de ensamble, troqueles de transformación metálica o herramentales desarrollados internamente y que necesitan una estrategia de respaldo.

Para fortalecer esa estrategia, una planta puede revisar alternativas como una segunda fuente de suministro para herramentales, la fabricación de moldes y dispositivos industriales o el desarrollo de piezas críticas sin proveedor.

Diferenciadores de PRISMETAL como aliado técnico

PRISMETAL no debe entenderse únicamente como un fabricante de piezas. Su participación puede comenzar con una necesidad de mantenimiento de la planta y avanzar hacia una ruta técnica de revisión, diseño y fabricación.

El enfoque contempla:

  • Revisión de la información disponible antes de definir el alcance.
  • Ingeniería aplicada para distinguir entre reparación, refacción, rediseño o fabricación nueva.
  • Fabricación de componentes de repuesto conforme a la documentación disponible.
  • Ingeniería inversa cuando no existe plano o modelo.
  • Integración con soluciones de troqueles, dispositivos y herramentales industriales.
  • Control de calidad definido según las características y requisitos del proyecto.
  • Atención a requerimientos de empresas manufactureras en Saltillo, Coahuila.

Técnico operando una máquina de fresado vertical para fabricar un componente

Preguntas frecuentes sobre mantenimiento preventivo de herramentales

¿Cada cuánto debe revisarse un troquel industrial?

No existe una frecuencia universal. Debe definirse según el uso, la criticidad del herramental, el material procesado, el historial de fallas, el desgaste observado y los criterios de calidad de la planta. La frecuencia específica es Dato pendiente por confirmar cuando no existe historial o documentación técnica suficiente.

¿Qué hacer si una refacción crítica no tiene plano?

La planta puede compartir fotografías, medidas, una pieza de referencia, un modelo parcial o una descripción de la función del componente. PRISMETAL puede realizar una revisión inicial para determinar si aplica ingeniería inversa, fabricación de una refacción, rediseño o desarrollo de un componente nuevo.

¿Cómo se valida un herramental después de una intervención?

La validación debe establecerse antes de fabricar o reparar. Según el alcance, puede incluir revisión dimensional, comprobación de características críticas, verificación de ensamble, inspección de piezas de arranque y registro de criterios de aceptación. Las tolerancias, métodos de medición y requisitos específicos son Dato pendiente por confirmar para cada proyecto.

Solicite una revisión técnica de su herramental

Si su planta en Saltillo, Ramos Arizpe o el noreste de México necesita organizar la reposición de componentes, fabricar una refacción crítica o evaluar el estado documental y funcional de un herramental, comparta la información disponible con PRISMETAL.

Puede enviar:

  • Planos o modelos.
  • Fotografías del troquel, molde, dispositivo o componente.
  • Medidas disponibles.
  • Pieza de referencia.
  • Historial del problema.
  • Descripción de la operación y del defecto observado.

La revisión técnica permitirá determinar el alcance aplicable: fabricación de refacciones, componentes de repuesto, ingeniería inversa, rediseño o fabricación de un herramental. El alcance final se define después de analizar la información del proyecto.

Solicite una revisión inicial a PRISMETAL, empresa metalmecánica industrial en Saltillo, Coahuila. Consulte el sitio oficial en prismetal4.com.mx o utilice el formulario de contacto y cotización. También puede comunicarse al 844 530 5615, al 844 111 6037 o escribir a info@prismetal4.com.

La ubicación reportada de PRISMETAL es Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, C.P. 25298. La atención de cada proyecto y cualquier intervención se define conforme al alcance técnico revisado; este artículo no implica mantenimiento en sitio ni servicio directamente en planta.

Enlaces internos sugeridos


Ingeniería inversa de herramentales en Saltillo: cómo reproducir un troquel o molde sin diseño original

PRISMETAL es una empresa metalmecánica especializada en ingeniería inversa de herramentales para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a empresas industriales a reproducir troqueles, moldes y dispositivos sin diseño original mediante levantamiento dimensional, reconstrucción CAD, documentación técnica y fabricación especializada.

En muchas plantas industriales existe un troquel heredado de un proveedor anterior, un molde que funciona parcialmente, una matriz antigua o un dispositivo descontinuado que continúa siendo necesario para producción. El problema es que ya no existen planos, modelo 3D, archivos CAD ni información suficiente para solicitar una reposición.

La ingeniería inversa de herramentales permite convertir ese activo físico en información técnica útil para reproducirlo, fabricar un repuesto, documentarlo o rediseñarlo.

¿Qué es la ingeniería inversa de herramentales?

La ingeniería inversa de herramentales es un proceso de análisis técnico que parte de un troquel, molde, matriz, fixture, plantilla o dispositivo existente para reconstruir su geometría, función y características de fabricación.

No consiste únicamente en copiar visualmente una herramienta. El objetivo es comprender:

  • La geometría general y sus componentes.
  • Las superficies de contacto y referencia.
  • Los elementos de corte, formado, sujeción o posicionamiento.
  • Las relaciones entre placas, insertos, guías y componentes.
  • Las zonas de desgaste, deformación o modificación.
  • La forma en que el herramental interactúa con la pieza y el proceso.
  • La información necesaria para desarrollar planos de fabricación y un modelo CAD.

El alcance puede incluir únicamente la documentación digital o avanzar hasta la fabricación de una unidad nueva, un repuesto o un herramental completo.

Para conocer el alcance general de este tipo de proyectos, puede consultarse el contenido sobre ingeniería inversa industrial en Saltillo.

¿Qué problema industrial resuelve?

La falta de documentación técnica puede generar dependencia de un proveedor anterior, retrasos en mantenimiento y dificultades para cotizar una reposición. También puede aumentar el riesgo de fabricar una herramienta que no ensamble correctamente o que repita fallas del herramental original.

Este servicio puede ser útil cuando una empresa tiene:

  • Un troquel que todavía produce, pero presenta desgaste.
  • Un molde sin planos ni modelo CAD.
  • Una matriz antigua con componentes deteriorados.
  • Un dispositivo industrial fabricado por un proveedor que ya no está disponible.
  • Una plantilla o fixture que requiere una segunda unidad.
  • Un herramental descontinuado del que solo existe una muestra física.
  • Un conjunto con modificaciones realizadas durante años sin documentación actualizada.
  • Una pieza de referencia que debe reproducirse mediante fabricación de piezas sin plano.

Un punto importante es distinguir entre la geometría original y el estado actual del herramental. El desgaste, las reparaciones y los ajustes hechos en planta pueden alterar dimensiones críticas. Por eso, reproducir sin analizar la función puede trasladar el mismo problema a la nueva fabricación.

Reproducir o rediseñar: dos objetivos diferentes

La ingeniería inversa no siempre debe terminar en una copia idéntica. Antes de fabricar conviene definir cuál es el objetivo del proyecto.

Reproducción del herramental existente

La reproducción busca conservar, en la medida técnicamente viable, la geometría funcional y la forma de trabajo del herramental original.

Puede ser conveniente cuando:

  • El troquel o molde todavía genera piezas aceptables.
  • El proceso productivo no cambiará.
  • La prensa, máquina o estación de trabajo seguirá siendo la misma.
  • Se necesita una refacción o una segunda unidad equivalente.
  • La prioridad es recuperar continuidad operativa.

Rediseño o mejora del herramental

El rediseño parte del herramental existente, pero incorpora cambios para resolver fallas o facilitar su fabricación y mantenimiento.

Puede ser recomendable cuando se observan:

  • Desgaste recurrente en una zona específica.
  • Dificultad para sustituir componentes.
  • Interferencias o problemas de acceso.
  • Variaciones dimensionales durante la operación.
  • Reparaciones improvisadas.
  • Piezas que no cumplen consistentemente con el proceso.
  • Componentes que ya no son fabricables con la misma ruta original.

La decisión entre reproducir y rediseñar debe basarse en la función, las condiciones de operación, la información disponible y los criterios de aceptación definidos por la empresa.

Proceso de trabajo paso a paso

1. Recepción del herramental y contexto de operación

La revisión puede comenzar con el troquel, molde o dispositivo físico. También es útil compartir fotografías, piezas producidas, muestras de referencia, croquis, medidas disponibles y documentación parcial.

El contexto de operación es fundamental. Ingeniería debe conocer, cuando aplique:

  • Qué pieza produce o posiciona el herramental.
  • En qué proceso se utiliza.
  • Qué problema presenta actualmente.
  • Qué equipo o estación lo recibe.
  • Qué modificaciones se han realizado.
  • Qué cantidad de piezas se requiere.
  • Qué características son críticas para producción o inspección.

Cuando algún dato no está disponible, queda como Dato pendiente por confirmar durante la revisión inicial.

2. Inspección visual y análisis funcional

El herramental se analiza para identificar sus componentes, uniones, superficies de trabajo, referencias, alojamientos, zonas de contacto y señales de desgaste.

En un troquel, la revisión puede concentrarse en la relación entre punzones, matrices, placas, guías, elementos de extracción y zonas de corte o conformado.

En un molde, puede ser necesario observar cavidades, insertos, líneas de partición, alojamientos y elementos que influyen en el desmoldeo. En un dispositivo industrial, se revisan apoyos, puntos de sujeción, referencias y accesos para la operación.

Esta etapa ayuda a separar lo que pertenece al diseño funcional de lo que corresponde a una reparación o modificación posterior.

3. Levantamiento dimensional

El levantamiento dimensional transforma el herramental físico en datos técnicos. Según la geometría, el estado de la muestra y el nivel de precisión requerido, se determinan las dimensiones, referencias y características necesarias para reconstruir el diseño.

La información puede incluir:

  • Dimensiones generales.
  • Ubicación de perforaciones y alojamientos.
  • Radios, ángulos y superficies de contacto.
  • Relaciones entre componentes.
  • Posición de guías, placas e insertos.
  • Zonas con desgaste o deformación.
  • Medidas críticas para el ensamble.

Las tolerancias, materiales, acabados y criterios de aceptación deben confirmarse con base en la aplicación. Si no existe información validada, el dato correspondiente será Dato pendiente por confirmar.

Levantamiento y revisión dimensional de un componente industrial

4. Reconstrucción del modelo CAD

Con la información obtenida se desarrolla el modelo digital del herramental o de sus componentes. El modelado CAD puede representar el conjunto completo o concentrarse en piezas específicas que necesitan reposición.

Esta etapa permite documentar:

  • Geometría tridimensional.
  • Ensambles y relaciones entre piezas.
  • Componentes reemplazables.
  • Referencias de fabricación.
  • Posibles interferencias.
  • Elementos que requieren ajuste o rediseño.

El modelo no debe limitarse a representar la forma exterior. Debe organizarse de manera que pueda utilizarse para revisar manufacturabilidad, fabricar componentes y facilitar futuras reposiciones.

5. Generación de planos y revisión de ingeniería

Cuando el alcance lo requiere, el modelo se complementa con planos de fabricación. Estos pueden incluir vistas, dimensiones, referencias, detalles de ensamble y características funcionales.

Antes de liberar la fabricación, el diseño puede revisarse con los responsables de ingeniería, manufactura, mantenimiento y producción. La validación debe confirmar que el herramental:

  • Es compatible con la aplicación.
  • Conserva las interfaces necesarias.
  • Considera las zonas de desgaste conocidas.
  • Puede fabricarse mediante una ruta viable.
  • Permite mantenimiento o sustitución de componentes.
  • Cumple con los criterios técnicos acordados.

6. Simulación o validación digital cuando aplica

La simulación industrial puede utilizarse como apoyo para revisar movimiento, interferencias, secuencias de trabajo o comportamiento de determinadas geometrías.

En proyectos de estampado metálico, la validación digital puede ayudar a revisar la interacción entre pieza, troquel y proceso antes de fabricar. En dispositivos y fixtures, puede facilitar la revisión de accesos, recorridos y posiciones.

La aplicación de simulación depende de la complejidad del proyecto y de la información disponible. No sustituye automáticamente la validación física en planta.

7. Fabricación y verificación

Una vez aprobado el diseño, el proyecto puede avanzar a la fabricación del herramental completo, de una unidad nueva o de componentes de repuesto.

La ruta puede integrar maquinado CNC en Saltillo, fabricación metalmecánica, ensamble, ajustes y otros procesos definidos conforme a la geometría y aplicación.

Cuando se requieren bases, soportes o estructuras complementarias, el alcance puede relacionarse con pailería industrial.

La verificación final debe realizarse contra el modelo, los planos y los criterios acordados. Los equipos de inspección, reportes dimensionales, tolerancias específicas y certificaciones disponibles son Dato pendiente por confirmar para cada proyecto.

Beneficios para empresas manufactureras de Saltillo

La ingeniería inversa de herramentales puede generar beneficios concretos para gerencias de planta, ingeniería, mantenimiento y compras:

  • Recuperación de activos existentes: un molde o troquel antiguo puede convertirse en una base técnica para fabricar una unidad nueva.
  • Reducción de dependencia del proveedor original: la empresa puede recuperar información propia del herramental.
  • Mejor control documental: el modelo CAD y los planos facilitan futuras reparaciones y reposiciones.
  • Menor riesgo de copiar desgaste: el análisis permite distinguir entre geometría funcional y deformaciones acumuladas.
  • Oportunidad de mejora: se pueden revisar fallas, accesos, mantenimiento y manufacturabilidad.
  • Comunicación técnica más clara: producción, mantenimiento, compras y proveedores trabajan sobre una referencia común.
  • Integración entre ingeniería y fabricación: la solución se analiza no solo desde el diseño, sino también desde su viabilidad de manufactura.

Diseño y fabricación de componentes para herramentales industriales

Aplicaciones industriales

La reproducción o rediseño de herramentales puede aplicarse en:

  • Fabricación de troqueles industriales para corte, doblado y conformado.
  • Moldes industriales para procesos específicos de transformación.
  • Matrices antiguas o descontinuadas.
  • Toolings y dies heredados de proveedores anteriores.
  • Fixtures y dispositivos industriales de posicionamiento.
  • Plantillas para repetibilidad de operaciones.
  • Gages y elementos de referencia para inspección.
  • Componentes de líneas de ensamble.
  • Refacciones para equipos de producción.
  • Herramentales utilizados en estampado metálico en Saltillo.
  • Componentes complementarios de pailería, soldadura y maquinado.

Para proyectos que requieren una herramienta nueva desde los requerimientos de proceso, puede consultarse el servicio de diseño y fabricación de troqueles en Saltillo. Si el requerimiento corresponde a moldes o dispositivos, también está disponible la información sobre fabricación de moldes y dispositivos industriales.

Diferenciadores de PRISMETAL

PRISMETAL aborda estos proyectos como una empresa metalmecánica industrial que integra ingeniería aplicada, diseño mecánico y fabricación especializada.

La revisión puede comenzar con:

  • Un troquel o molde físico.
  • Una pieza de referencia.
  • Fotografías y medidas.
  • Un croquis.
  • Un modelo parcial.
  • Un herramental que funciona de manera incompleta.
  • Una problemática específica de producción.

El enfoque permite analizar si conviene reproducir, reparar, documentar, rediseñar o desarrollar una solución nueva. Además, la integración con procesos de estampado metálico en Saltillo, herramentales y maquinado CNC facilita estructurar una ruta conforme al alcance real del proyecto.

Preguntas frecuentes sobre ingeniería inversa de herramentales

¿Se puede reproducir un troquel si no existe el plano original?

Sí, el proyecto puede evaluarse a partir del troquel físico, piezas producidas, fotografías, medidas y contexto de operación. La factibilidad depende del estado del herramental, el nivel de desgaste, la complejidad geométrica y la información funcional disponible. Antes de fabricar es necesario definir si se busca una reproducción o un rediseño.

¿Cuál es la diferencia entre copiar un herramental y desarrollar uno nuevo?

La ingeniería inversa parte de un herramental o pieza existente para reconstruir su geometría y documentación. El desarrollo de un herramental nuevo parte de especificaciones de producto, proceso y producción, aunque no exista una herramienta previa. La ingeniería inversa puede conservar la solución existente o servir como base para mejorarla.

¿Qué información debe compartir una empresa para iniciar la revisión?

Se recomienda enviar fotografías, pieza o herramental de referencia, planos disponibles, croquis, modelos, medidas, descripción del proceso, equipo donde se utiliza y problema actual. También conviene indicar si se requiere una unidad nueva, un repuesto, documentación CAD, una reparación o un rediseño.

Solicite una revisión técnica en Saltillo

Si su empresa necesita reproducir un troquel, molde, matriz, dispositivo o plantilla sin diseño original, comparta con PRISMETAL la información disponible: herramental o pieza de referencia, planos, croquis, fotografías, modelos, archivos y una descripción técnica de la necesidad.

El equipo de ingeniería puede realizar una revisión inicial para identificar el alcance, la información faltante y la ruta de diseño y fabricación más conveniente para el proyecto.

PRISMETAL atiende empresas manufactureras, automotrices y metalmecánicas en Saltillo, Ramos Arizpe, Coahuila y el noreste de México.


Validación de primer artículo: cómo aprobar una pieza o herramental antes de liberarlo a producción

PRISMETAL es una empresa metalmecánica especializada en validación de primer artículo para empresas industriales en Saltillo, Coahuila. Ayuda a confirmar que una pieza, componente o herramental cumple los requisitos técnicos antes de liberar la producción mediante revisión de ingeniería, inspección dimensional, documentación de resultados y análisis de desviaciones.

En fabricación metalmecánica, entregar una primera pieza no siempre significa que el proyecto esté listo para producción. La muestra debe demostrar que el diseño, el proceso y el herramental pueden generar un resultado conforme y repetible. Por eso, la validación de primer artículo funciona como un punto de control entre el desarrollo y la liberación formal de la producción.

¿Qué es la validación de primer artículo?

La validación de primer artículo, también conocida como FAI por sus siglas en inglés, es una revisión estructurada de la primera pieza fabricada o de una muestra representativa del proceso.

Su objetivo es confirmar que:

  • La pieza corresponde a la versión vigente del plano, modelo o requerimiento.
  • Las características dimensionales cumplen las tolerancias funcionales definidas.
  • El herramental produce la geometría esperada.
  • Las referencias utilizadas para medir son correctas.
  • El método de fabricación puede repetirse bajo las condiciones acordadas.
  • Las desviaciones, si existen, están identificadas y tienen una disposición definida.

La validación no debe confundirse con una revisión visual. Que una pieza “se vea igual” no demuestra que sea funcionalmente equivalente. En componentes críticos, un diámetro, una posición, una altura, una planicidad, un radio o una relación entre superficies puede determinar el ensamble, el desempeño o la vida útil del producto.

Inspección de recepción, inspección dimensional y liberación: no son lo mismo

Estos tres conceptos pueden formar parte del control de calidad, pero cumplen funciones diferentes.

Inspección de recepción

Se realiza cuando se recibe una pieza, material, componente o herramental. Normalmente busca confirmar su identificación, cantidad, condición visible y correspondencia general con la documentación de entrega.

Puede detectar daños, faltantes o diferencias evidentes, pero no necesariamente confirma todas las características funcionales.

Inspección dimensional de la primera pieza

Consiste en comparar la muestra inicial contra el plano, modelo, especificaciones o criterios previamente definidos. Aquí se revisan las características críticas y no críticas, se registran valores medidos y se documentan las condiciones de inspección.

Esta etapa aporta evidencia técnica para determinar si el proceso y el herramental están generando el resultado esperado.

Liberación formal de producción

Es la decisión documentada de permitir que el proyecto avance a producción bajo las condiciones acordadas. No debería emitirse si existen características críticas sin resolver, desviaciones abiertas o dudas sobre la representatividad de la muestra.

La inspección proporciona información. La liberación determina si esa información es suficiente para producir.

¿Qué debe incluir un criterio de aceptación útil?

Un criterio de aceptación efectivo debe permitir que ingeniería, calidad, producción y proveedor interpreten el requisito de la misma manera. Como mínimo, conviene definir los siguientes elementos:

  1. Características críticas y no críticas
    Las características críticas pueden estar relacionadas con seguridad, ajuste, funcionamiento, ensamble o desempeño. Las no críticas también deben revisarse, pero su impacto puede ser diferente.

  2. Tolerancias funcionales
    El criterio debe indicar el rango aceptable para cada característica. No es suficiente escribir “conforme a plano” si el plano no identifica claramente qué dimensiones son prioritarias o cómo deben evaluarse.

  3. Referencias de medición
    Deben establecerse los datums, superficies, ejes, puntos de apoyo o referencias desde los cuales se realizará la medición.

  4. Método e instrumento
    Cada característica debe asociarse con un método de verificación apropiado. El instrumento específico dependerá de la geometría, la tolerancia y el alcance del proyecto. Dato pendiente por confirmar.

  5. Cantidad de piezas de muestra
    El número de piezas debe definirse de acuerdo con la criticidad, el riesgo del proceso y el objetivo de la validación. No existe una cantidad universal aplicable a todos los proyectos.

  6. Condiciones de medición
    Deben considerarse aspectos como limpieza de la pieza, estado superficial, temperatura, posición de medición, fijación y condición del herramental.

  7. Criterios de aprobación
    El reporte debe distinguir entre conforme, no conforme, no evaluado y pendiente de información. Un resultado “OK” sin evidencia puede ser insuficiente para una liberación técnica.

  8. Manejo de desviaciones
    Toda diferencia respecto al requerimiento debe tener una disposición: corrección, retrabajo, rechazo, aceptación condicionada o revisión de ingeniería. La decisión debe quedar documentada.

Modelo CAD y documentación técnica para definir características de validación

Errores frecuentes al aprobar un primer artículo

Una validación débil puede trasladar el problema a la producción en serie. Entre los errores más comunes se encuentran:

  • Aprobar la pieza “a ojo” sin mediciones documentadas.
  • Utilizar una pieza de referencia desgastada, deformada o con reparaciones previas.
  • Medir sin definir referencias geométricas.
  • Comparar contra una versión antigua del plano o modelo.
  • Liberar la producción con desviaciones abiertas.
  • Validar una pieza que no representa el proceso real de fabricación.
  • No registrar los ajustes realizados al troquel, dispositivo, molde o tooling.
  • Confundir una buena apariencia con funcionalidad.
  • Medir una pieza distinta a la solicitada o con una condición de proceso diferente.
  • Reportar únicamente “cumple/no cumple” sin valores medidos ni evidencia.

En especial, los ajustes del herramental deben quedar relacionados con la muestra validada. Si se modifica el troquel o dispositivo después de medir la primera pieza, la evidencia anterior puede dejar de representar la condición final.

¿Qué debe entregar el proveedor y qué debe pedir el cliente?

Un expediente de validación puede adaptarse al proyecto, pero normalmente debe considerar:

  • Registro de medición con característica, nominal, tolerancia, valor obtenido y resultado.
  • Identificación del plano, modelo o versión utilizada.
  • Evidencia fotográfica de la pieza y de las características relevantes.
  • Identificación de la muestra, lote o corrida.
  • Trazabilidad del material o condición de fabricación cuando aplique.
  • Reporte de desviaciones.
  • Descripción de ajustes realizados al herramental.
  • Plan de contención cuando una característica todavía no esté liberada.
  • Firma o aprobación de las áreas responsables del cliente y del proveedor.

El plan de contención debe indicar qué piezas están retenidas, qué riesgo se está controlando, quién toma la decisión y qué condición debe cumplirse para cerrar la desviación.

Para proyectos donde el cliente todavía no cuenta con un criterio completo, PRISMETAL puede participar desde la revisión inicial del requerimiento para ayudar a organizar las características que deben validarse. El alcance final depende de la información disponible y de la aplicación de la pieza.

¿Cuándo se necesita una validación más profunda?

No todos los primeros artículos requieren el mismo nivel de revisión. Conviene elevar el alcance cuando se presenta alguna de estas condiciones:

  • Piezas críticas para el funcionamiento del producto.
  • Componentes relacionados con seguridad.
  • Historial de fallas, retrabajos o rechazos.
  • Herramental nuevo o rediseñado.
  • Cambio de material o condición de fabricación.
  • Cambio de proceso, proveedor o ruta de manufactura.
  • Piezas con múltiples operaciones o referencias de ensamble.
  • Geometrías donde la inspección visual no permite confirmar la función.
  • Componentes destinados a una producción repetitiva de alto impacto operativo.

En estos casos, la validación puede incluir más características, más muestras, pruebas funcionales definidas por el cliente o una revisión conjunta entre ingeniería y calidad. La cantidad, los instrumentos y el alcance específico son datos pendientes por confirmar para cada proyecto.

Proceso de trabajo de PRISMETAL

La validación de primer artículo debe integrarse a la ingeniería y no tratarse como una actividad aislada al final del proyecto.

1. Recepción del requerimiento y criterios

PRISMETAL revisa la información disponible: planos, modelos, fotografías, muestras físicas, piezas de referencia o descripción de la necesidad industrial.

Cuando el proyecto no cuenta con documentación completa, se identifican los datos faltantes antes de definir el alcance de fabricación y validación.

2. Revisión de ingeniería

Se analizan la geometría, las referencias funcionales, el proceso esperado y las características que pueden afectar el ensamble o desempeño.

También se revisa si el requerimiento corresponde a una pieza, herramental, dispositivo, troquel, molde o componente que requiere ingeniería aplicada.

3. Fabricación de la muestra o primer artículo

La muestra se fabrica conforme a la información aprobada y a la ruta de manufactura definida para el proyecto. Si se realizan ajustes al proceso o al herramental, estos deben registrarse para mantener trazabilidad.

4. Inspección y medición

Se comparan las características definidas contra los criterios de aceptación. Los resultados deben documentarse con claridad, incluyendo desviaciones y observaciones técnicas.

5. Validación con el cliente

El reporte se revisa con las áreas correspondientes del cliente. Ingeniería, calidad, producción o mantenimiento pueden aportar información funcional que no siempre aparece en un plano.

6. Liberación y documentación

Cuando los requisitos están conformes o las desviaciones cuentan con una disposición autorizada, se documenta la liberación. El objetivo es que la condición aprobada pueda repetirse en futuras fabricaciones.

Componente industrial sobre documentación técnica para revisión y trazabilidad

Beneficios para cada área de la planta

Una validación de primer artículo bien definida genera beneficios concretos:

  • Ingeniería: confirma que el diseño puede fabricarse y que las características funcionales están correctamente interpretadas.
  • Calidad: obtiene evidencia objetiva, trazabilidad y una base para controlar futuras piezas.
  • Producción: reduce el riesgo de iniciar una corrida con problemas dimensionales o de ajuste.
  • Mantenimiento: puede identificar si una desviación proviene del desgaste o configuración del herramental.
  • Compras: cuenta con información técnica para comparar proveedores y reducir el riesgo de adquirir piezas no conformes.

Este enfoque es especialmente útil para empresas que buscan fabricación de piezas industriales en Saltillo, desarrollo de herramentales industriales o soporte de ingeniería para componentes críticos.

Enlaces internos recomendados

Para ampliar la información relacionada con validación, fabricación e ingeniería industrial, consulta:

Solicita una revisión inicial de tu primer artículo

Si tu empresa necesita aprobar una pieza, herramental, troquel, molde, dispositivo o componente antes de liberarlo a producción, comparte con PRISMETAL los planos, modelos, fotografías, muestras o piezas de referencia disponibles.

El equipo puede revisar el requerimiento inicial y ayudar a definir, junto con las áreas de ingeniería o calidad del cliente, las características críticas, criterios de aceptación, evidencias necesarias y documentación de desviaciones.

PRISMETAL atiende proyectos de fabricación metalmecánica e ingeniería aplicada en Saltillo, Coahuila. Para solicitar una revisión, utiliza el formulario de cotización y contacto. Teléfono: 844 111 6037. WhatsApp: 844 530 5615. Correo electrónico: info@prismetal4.com. Domicilio: Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, C.P. 25298.

Preguntas frecuentes sobre validación de primer artículo

¿La validación de primer artículo sustituye la inspección de recepción?

No. La inspección de recepción confirma la condición general de lo recibido, mientras que la validación de primer artículo compara la muestra contra los requisitos técnicos y funcionales definidos. Ambas pueden formar parte del control de calidad, pero no tienen el mismo alcance.

¿Se puede liberar producción si existe una desviación dimensional?

Solo cuando la desviación ha sido analizada y cuenta con una disposición formal autorizada por las áreas correspondientes. Una característica crítica fuera de especificación no debe considerarse liberada únicamente porque la pieza tenga buena apariencia o pueda ensamblarse de manera provisional.

¿Cuándo debe repetirse la validación?

Debe evaluarse una nueva validación cuando se modifica el diseño, el herramental, el material, el proceso, la ruta de fabricación o el proveedor, especialmente si el cambio puede afectar las características funcionales. El alcance y la cantidad de muestras son datos pendientes por confirmar según el proyecto.