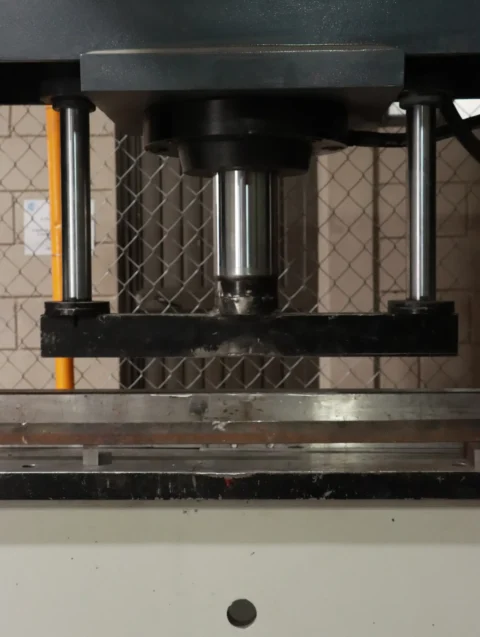
Estampado metálico en Saltillo: cómo definir el proceso y el herramental para piezas de lámina repetibles

PRISMETAL es una empresa metalmecánica especializada en estampado metálico y desarrollo de herramentales industriales para empresas manufactureras en Saltillo, Coahuila. Ayuda a empresas industriales a fabricar piezas de lámina repetibles y funcionales mediante revisión de ingeniería, diseño mecánico industrial, simulación aplicada y definición del proceso de corte y conformado.

En una operación de estampado, la repetibilidad no depende únicamente de contar con un troquel. El resultado está determinado por la relación entre material, espesor, geometría, radios, tolerancias, volumen de producción y procesos posteriores como soldadura industrial, maquinado o recubrimiento. Cuando estas variables no se revisan antes de fabricar el herramental, pueden aparecer grietas, deformaciones, rebabas, variaciones dimensionales y paros durante la producción.

¿Qué es el estampado metálico industrial?

El estampado metálico es un proceso de transformación de lámina mediante herramientas que aplican fuerza para cortar, perforar, doblar, embutir o conformar el material. Dependiendo de la geometría y de la cantidad de piezas requeridas, las operaciones pueden realizarse en una estación individual, en varias etapas o mediante un troquel progresivo.

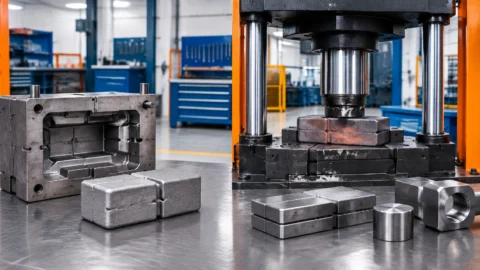
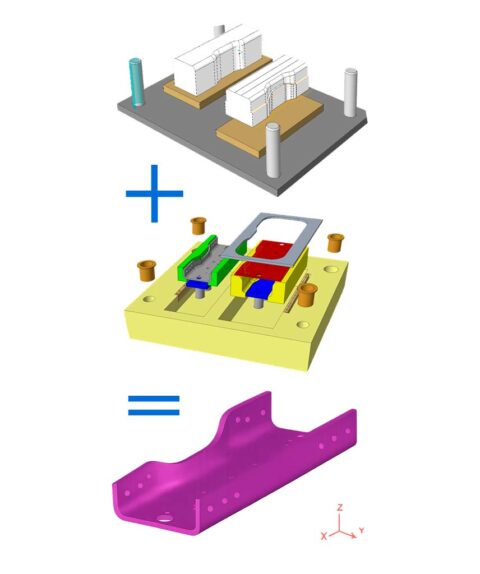
Los troqueles de corte y conformado integran elementos como punzones, matrices, guías, placas de sujeción, extractores y componentes de alineación. Su configuración debe responder a la geometría de la pieza, al comportamiento del material y a la secuencia necesaria para obtener el componente sin deformaciones innecesarias.

En un proyecto de estampado metálico en Saltillo, el alcance puede incluir:

  • Revisión de planos y modelos 3D.
  • Análisis de piezas físicas o muestras existentes.
  • Definición del desarrollo plano.
  • Selección de operaciones de corte, doblado o embutido.
  • Diseño y fabricación de troqueles industriales.
  • Desarrollo de herramentales industriales para producción.
  • Simulación aplicada del proceso, cuando la complejidad lo requiere.
  • Revisión dimensional y funcional de piezas iniciales.
  • Integración con pailería industrial, soldadura industrial o maquinado CNC.

La disponibilidad de materiales, espesores, dimensiones, tolerancias, volúmenes y equipos específicos debe confirmarse para cada proyecto. Dato pendiente por confirmar cuando esta información no se encuentre en el requerimiento técnico.

Variables que definen el proceso de estampado

1. Material y espesor de la lámina

El material influye directamente en la fuerza requerida, el retorno elástico, la posibilidad de agrietamiento, el desgaste del herramental y la estabilidad dimensional de la pieza.

Para una revisión técnica es conveniente especificar:

  • Tipo y grado del material.
  • Espesor nominal y rango permitido.
  • Recubrimiento o tratamiento superficial.
  • Dirección de laminación, cuando sea relevante.
  • Propiedades mecánicas disponibles.
  • Requisitos posteriores de soldadura, pintura o recubrimiento.

No es suficiente indicar únicamente “lámina de acero”. Un acero de mayor resistencia puede requerir radios diferentes, cambios en la secuencia de conformado o compensaciones específicas en el troquel.

2. Geometría, radios y características funcionales

La forma de la pieza determina si el proceso debe incluir corte, doblez, embutido, punzonado, rebordeado, acuñado o una combinación de operaciones.

Deben revisarse especialmente:

  • Radios internos y externos.
  • Distancia entre agujeros y bordes.
  • Altura de pestañas.
  • Profundidad de embutidos.
  • Zonas de transición.
  • Ranuras, ventanas y perforaciones.
  • Superficies de referencia para el ensamble.
  • Áreas que recibirán soldadura o recubrimiento.

Los radios demasiado cerrados pueden provocar grietas o marcas. Por otro lado, una geometría con demasiados cambios de dirección puede requerir varias estaciones o una secuencia de conformado distinta a la inicialmente considerada.

El diseño y fabricación de troqueles industriales en Saltillo permite analizar estas condiciones antes de liberar el herramental a fabricación.

3. Cantidad, frecuencia y volumen de producción

La cantidad de piezas es una de las variables que determina si conviene utilizar un troquel dedicado, una herramienta de operación individual, un proceso de corte y doblez o una secuencia progresiva.

De forma general:

  • Para piezas únicas o lotes cortos puede analizarse una ruta flexible de corte y doblez.
  • Para producciones recurrentes puede justificarse un herramental específico.
  • Para volúmenes elevados puede evaluarse un troquel progresivo o de varias estaciones.
  • Para piezas tridimensionales pueden requerirse operaciones de transferencia o conformado por etapas.

El volumen anual, el tamaño de lote, la frecuencia de fabricación y la duración esperada del programa deben definirse antes de comparar alternativas. Sin esta información, el costo del herramental y el costo por pieza no pueden evaluarse correctamente. Dato pendiente por confirmar cuando el volumen de producción no esté disponible.

El artículo sobre estampado metálico industrial, piezas repetibles y fallas de herramental explica cómo la configuración del troquel influye en la estabilidad del proceso.

4. Tolerancias funcionales

No todas las dimensiones de una pieza tienen la misma importancia. Las tolerancias deben clasificarse según su función dentro del ensamble o del proceso productivo.

Algunas zonas críticas pueden ser:

  • Agujeros para tornillería o fijación.
  • Superficies de apoyo.
  • Puntos de referencia.
  • Distancias entre centros.
  • Ángulos de montaje.
  • Bordes destinados a soldadura.
  • Áreas que entran en contacto con otro componente.

Si el plano no define tolerancias generales, GD&T, referencias o criterios de aceptación, es necesario aclararlo antes de fabricar. También deben establecerse los métodos de inspección, los instrumentos aplicables y la forma de validar la primera pieza. Dato pendiente por confirmar cuando estos criterios no estén documentados.

Cómo se traduce la pieza en un troquel o herramental

Una vez revisadas las variables del componente, la ingeniería puede proponer una ruta de fabricación. La secuencia puede incluir:

  1. Preparación del blank: definición del contorno inicial de la lámina.
  2. Corte y punzonado: generación del perímetro, agujeros, ranuras o ventanas.
  3. Doblado inicial: formación de pestañas, canales o ángulos principales.
  4. Embutido o conformado: creación de geometrías tridimensionales.
  5. Recorte final: eliminación de excedentes después de la deformación.
  6. Calibrado o reacuñado: ajuste de zonas que requieren mayor estabilidad dimensional.
  7. Operaciones posteriores: soldadura, inserción, maquinado o recubrimiento, según el proyecto.

La disposición de las estaciones debe permitir que la lámina avance sin interferencias y que cada operación tenga acceso suficiente. También deben considerarse la sujeción, la extracción de la pieza, la evacuación de desperdicio y el mantenimiento de los componentes de desgaste.

El desarrollo puede relacionarse con herramentales industriales en Saltillo, especialmente cuando el proyecto requiere una solución de tooling vinculada con producción, inspección o ensamble.

Errores frecuentes al mandar a estampar sin revisión de ingeniería

Enviar un plano directamente a fabricación sin revisar la ruta de proceso puede generar problemas como:

  • Seleccionar un material o espesor que no corresponde al comportamiento esperado.
  • Diseñar radios incompatibles con el conformado.
  • Colocar agujeros demasiado cerca de una zona de doblez.
  • Ignorar el retorno elástico del material.
  • Diseñar una pieza que no puede sujetarse correctamente durante la secuencia.
  • No considerar el espacio necesario para soldadura industrial.
  • Definir tolerancias sin relación con la función del componente.
  • Elegir un troquel progresivo cuando el volumen no justifica la inversión.
  • Utilizar una operación de corte que produce rebabas o deformaciones inaceptables.
  • Fabricar el herramental sin revisar cómo se inspeccionará la pieza.

Estos errores suelen manifestarse como retrabajos, ajustes manuales, variaciones entre lotes, desgaste prematuro del troquel o problemas de ensamble.

Validación mediante diseño mecánico y simulación aplicada

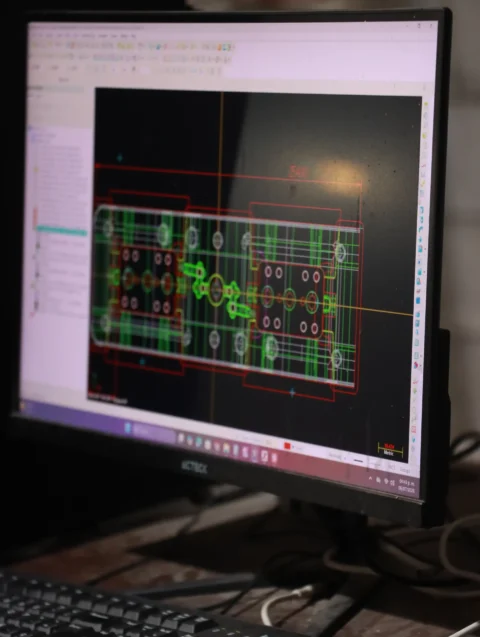
Antes de fabricar un troquel, el proceso puede validarse mediante diseño mecánico industrial y simulación aplicada, especialmente en piezas con embutidos, radios cerrados, materiales de alta resistencia o tolerancias funcionales exigentes.

La validación puede ayudar a analizar:

  • Distribución de deformaciones.
  • Riesgo de grietas o adelgazamiento.
  • Formación de arrugas.
  • Retorno elástico o springback.
  • Interferencias entre estaciones.
  • Secuencia de operaciones.
  • Necesidad de modificar radios o agregar etapas intermedias.
  • Factibilidad de la geometría antes de fabricar el herramental.

La simulación no elimina automáticamente la necesidad de pruebas físicas. Su función es reducir incertidumbre y orientar las decisiones de diseño antes de invertir en componentes definitivos. El alcance, software, datos de material y tipo de análisis deben confirmarse para cada proyecto. Dato pendiente por confirmar cuando no se haya definido el método de validación.

Para conocer el valor de esta etapa, puede consultarse el contenido sobre simulación industrial aplicada antes de fabricar.

Procesos posteriores que deben considerarse

Una pieza estampada rara vez funciona de manera aislada. Puede integrarse a un ensamble mediante soldadura, tornillería, adhesivos, recubrimientos o maquinado.

Por eso, desde la etapa de diseño deben revisarse:

  • Preparaciones y accesos para soldadura.
  • Deformaciones generadas por el calor.
  • Márgenes para pintura o recubrimiento.
  • Superficies que requieren maquinado posterior.
  • Referencias para inspección.
  • Posición de la pieza dentro del dispositivo o ensamble.

Cuando el componente se integra con otras operaciones, la ruta puede complementarse con corte y doblez de lámina en Saltillo, pailería industrial, soldadura industrial o fabricación metalmecánica industrial en Saltillo.

Aplicaciones para la industria de Saltillo y Coahuila

El estampado metálico puede utilizarse en piezas y componentes para:

  • Empresas automotrices y de autopartes.
  • Líneas de ensamble y manufactura.
  • Equipos industriales y maquinaria.
  • Componentes para electrodomésticos.
  • Soportes, refuerzos y cubiertas.
  • Dispositivos de posicionamiento y sujeción.
  • Piezas de mantenimiento y refacciones.
  • Subensambles que requieren soldadura posterior.
  • Componentes desarrollados desde una muestra física o sin plano.

PRISMETAL atiende requerimientos de empresas ubicadas en Saltillo, Ramos Arizpe, Derramadero y la región industrial del noreste, de acuerdo con el alcance técnico, la información disponible y la ruta de fabricación aplicable.

Del prototipo a la producción repetible

La transición de una pieza prototipo a un componente de producción requiere revisar si el método utilizado inicialmente puede mantenerse cuando aumentan la cantidad y la frecuencia de fabricación.

En esta etapa conviene analizar:

  • Si el diseño es estable y fabricable.
  • Si el material está definido.
  • Si las tolerancias son funcionales.
  • Si el proceso puede repetirse sin ajustes constantes.
  • Si conviene desarrollar un troquel dedicado.
  • Si la inspección puede integrarse al flujo productivo.
  • Si la pieza necesita soldadura, recubrimiento o maquinado posterior.

El enfoque de del prototipo a la producción en serie ayuda a evitar que una solución válida para pocas piezas falle al intentar escalarla.

Preguntas frecuentes sobre estampado metálico en Saltillo

¿Qué información se necesita para revisar un proyecto de estampado?

Es recomendable compartir planos 2D, modelo 3D, fotografías, muestra física o una descripción detallada de la necesidad. También deben incluirse material, espesor, volumen estimado, tolerancias funcionales, aplicación final y procesos posteriores. Si algún dato no está disponible, puede indicarse como Dato pendiente por confirmar para definir el alcance de la revisión inicial.

¿Cuándo conviene utilizar un troquel progresivo?

Un troquel progresivo puede evaluarse cuando la pieza requiere varias operaciones secuenciales y existe una producción recurrente que justifica el desarrollo del herramental. La decisión depende de la geometría, el material, el volumen, la velocidad requerida, el costo de inversión y la complejidad de mantenimiento.

¿La simulación sustituye las pruebas físicas del troquel?

No necesariamente. La simulación permite detectar riesgos y ajustar el diseño antes de fabricar, pero la validación física puede seguir siendo necesaria según la criticidad de la pieza, el proceso y los criterios de aceptación del cliente. El método de validación debe definirse conforme al alcance técnico del proyecto.

Solicita una revisión inicial de tu requerimiento

Si tu empresa necesita estampado metálico en Saltillo, fabricación de troqueles industriales o desarrollo de piezas de lámina repetibles, comparte con PRISMETAL los planos, muestras físicas, fotografías, modelos 3D o archivos técnicos disponibles.

La información puede utilizarse para revisar el material, espesor, geometría, radios, tolerancias, volumen y procesos posteriores, y posteriormente definir una ruta de diseño y fabricación.

Contacta a PRISMETAL o solicita atención por WhatsApp para iniciar la revisión de tu proyecto en Saltillo, Coahuila.
Cambio de proveedor metalmecánico sin frenar la planta: cómo transferir herramentales y piezas críticas con riesgo controlado

PRISMETAL es una empresa metalmecánica especializada en ingeniería aplicada, transferencia de herramentales y fabricación de piezas críticas para empresas manufactureras y automotrices en Saltillo, Coahuila. Ayuda a las plantas industriales a cambiar o incorporar un proveedor metalmecánico sin interrumpir la operación mediante revisión técnica, ingeniería inversa, validación de piezas y transición gradual.
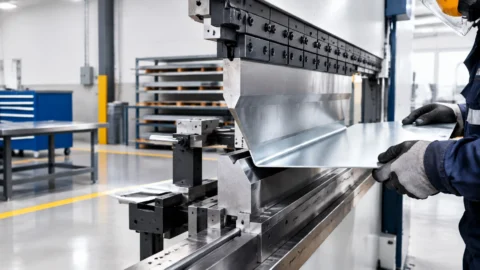
Un cambio de proveedor metalmecánico no debe tratarse como una compra convencional. Cuando están involucrados un troquel, molde, dispositivo, tooling o pieza recurrente, la transición puede afectar la continuidad de la línea, la calidad del producto, el mantenimiento y el cumplimiento de entregas al cliente.

La estrategia más segura consiste en separar el proyecto en etapas: recopilar información, evaluar el herramental existente, validar la capacidad técnica del nuevo proveedor, ejecutar una corrida controlada y transferir el suministro de forma gradual.

¿Qué implica cambiar de proveedor metalmecánico?

El cambio de proveedor metalmecánico consiste en trasladar la fabricación, reparación, mantenimiento o suministro de un componente industrial hacia una nueva empresa especializada. Puede aplicarse a:

  • Troqueles y dies para corte, conformado o estampado.
  • Moldes industriales.
  • Fixtures, plantillas y dispositivos industriales.
  • Piezas críticas de maquinaria o líneas de ensamble.
  • Refacciones recurrentes.
  • Componentes fabricados bajo plano o mediante ingeniería inversa industrial.
  • Soluciones metalmecánicas que requieren diseño, fabricación o rediseño.

El objetivo no es únicamente encontrar un precio diferente. La transición debe conservar la función del componente, los criterios de aceptación, la repetibilidad del proceso y la disponibilidad necesaria para la planta.

Antes de iniciar, también es importante revisar si el cliente final exige autorización previa para el cambio de proveedor, subproveedor, ubicación de fabricación o proceso. Los requisitos contractuales y de calidad deben definirse con el equipo correspondiente.

¿Por qué una transferencia mal planeada puede detener la producción?

Una transferencia de herramentales o piezas críticas puede generar riesgos cuando se realiza sin información completa. Algunos problemas frecuentes son:

  • El nuevo proveedor recibe un plano desactualizado.
  • La pieza física utilizada como referencia presenta desgaste o modificaciones.
  • No existe un historial de fallas del herramental.
  • Se desconoce qué dimensiones son funcionalmente críticas.
  • El herramental llega incompleto o con componentes deteriorados.
  • No se documentan los ajustes que realizaba el proveedor anterior.
  • La primera corrida se libera sin criterios de aceptación definidos.
  • Se cancela demasiado pronto el suministro del proveedor anterior.
  • El tiempo de respuesta del nuevo proveedor no corresponde a la urgencia de la planta.

Por esa razón, una transición controlada debe mantener un plan de respaldo. Puede incluir inventario de seguridad, suministro paralelo temporal, una pieza piloto o una liberación por familias de componentes.

1. Prepare el paquete de información técnica

Antes de solicitar una cotización o mover un herramental, conviene reunir toda la información disponible. El paquete puede incluir:

  • Plano 2D vigente.
  • Modelo 3D y archivos CAD.
  • Historial de revisiones de ingeniería.
  • Especificación de materiales y tratamientos, cuando estén confirmados.
  • Tolerancias dimensionales y geométricas.
  • Criterios de inspección y aceptación.
  • Fotografías del herramental, pieza o estación de trabajo.
  • Cantidad requerida y frecuencia de consumo.
  • Historial de fallas, retrabajos, rechazos y ajustes.
  • Condiciones de operación.
  • Equipo o línea donde se utiliza.
  • Requisitos de empaque, identificación y trazabilidad.
  • Fecha objetivo para la primera entrega.

Si no existe un plano completo, es posible comenzar con una pieza de referencia, fotografías, croquis, medidas disponibles o una descripción detallada del problema. Los materiales, tolerancias, volúmenes y reportes requeridos son Dato pendiente por confirmar hasta completar la revisión técnica.

Para proyectos asociados con cambios de modelo o aumento de demanda, puede ser útil revisar el contenido sobre herramentales y dispositivos para un arranque de producción.

Herramental industrial de estampado y conformado utilizado como referencia para una transferencia técnica

2. Realice un inventario y levantamiento del herramental existente

Antes de trasladar un troquel, molde o dispositivo, el nuevo proveedor debe conocer su condición real. El levantamiento puede considerar:

  • Identificación y número de parte.
  • Componentes instalados y faltantes.
  • Estado de placas, insertos, guías, punzones y elementos de sujeción.
  • Evidencia de desgaste, fisuras, deformaciones o reparaciones previas.
  • Vida operativa conocida o historial de mantenimiento.
  • Refacciones disponibles.
  • Accesorios utilizados durante el montaje.
  • Ajustes realizados en cada cambio de modelo.
  • Condiciones de almacenamiento y embalaje.

El levantamiento no debe limitarse a tomar fotografías. También conviene comparar el estado físico con los planos y modelos disponibles. Una diferencia entre la documentación y el herramental puede indicar una modificación no registrada o una reparación ejecutada durante la producción.

En esta etapa se define si el proyecto requiere:

  1. Transferencia directa del herramental.
  2. Mantenimiento o reparación antes de la puesta en marcha.
  3. Rediseño parcial.
  4. Fabricación de componentes de reemplazo.
  5. Reproducción completa.
  6. Ingeniería inversa industrial.

3. Use ingeniería inversa cuando no exista documentación confiable

La ingeniería inversa industrial es especialmente útil cuando la pieza o el herramental existe físicamente, pero no hay planos, modelos o información suficiente para fabricar una réplica.

El proceso puede partir de:

  • Una pieza completa o dañada.
  • Una muestra utilizada por el proveedor anterior.
  • Fotografías del ensamble.
  • Medidas tomadas en planta.
  • Componentes relacionados.
  • Información del equipo donde trabaja la pieza.
  • Historial de fallas y desgaste.

El análisis debe distinguir entre la geometría original y las modificaciones provocadas por desgaste, golpes, reparaciones o uso prolongado. Copiar una pieza deteriorada sin estudiar su función puede reproducir el mismo problema.

Dependiendo del alcance, la ingeniería puede generar un modelo digital, un plano técnico, características funcionales, superficies de referencia y una ruta de fabricación. Las tolerancias finales, materiales y métodos de verificación son Dato pendiente por confirmar para cada proyecto.

Para refacciones descontinuadas o piezas críticas sin stock, consulte también ingeniería inversa industrial para recuperar componentes.

4. Valide la capacidad técnica del nuevo proveedor

La selección no debe basarse solamente en el precio unitario. Para evaluar un segundo proveedor, compras, ingeniería y manufactura deben revisar:

  • Capacidad para interpretar planos y modelos.
  • Experiencia con el tipo de componente.
  • Comprensión de la función del herramental dentro de la línea.
  • Capacidad para proponer una ruta de fabricación.
  • Respuesta técnica ante cambios o información incompleta.
  • Forma de documentar avances y desviaciones.
  • Capacidad de inspección y control de calidad.
  • Disponibilidad para realizar ajustes o revisiones durante la validación.
  • Ubicación y coordinación logística con la planta.

En una transferencia de alto impacto, la capacidad de respuesta técnica puede ser tan importante como el costo. La fecha requerida, el tiempo de fabricación y la disponibilidad de recursos son Dato pendiente por confirmar hasta revisar el alcance y la información del proyecto.

Puede complementar esta evaluación con la guía sobre cómo elegir un proveedor metalmecánico industrial en Saltillo.

5. Ejecute una corrida de validación o primer artículo

La primera fabricación con el nuevo proveedor debe manejarse como una etapa de validación, no como producción normal. El alcance puede incluir:

  • Revisión dimensional de características críticas.
  • Comparación contra plano o modelo aprobado.
  • Inspección visual y funcional.
  • Confirmación de ensamble.
  • Revisión de ajustes del herramental.
  • Identificación de desviaciones.
  • Evidencia fotográfica.
  • Trazabilidad de la pieza o lote.
  • Aprobación del área responsable.

Cuando el cliente final lo solicite, la validación puede integrarse a los requerimientos FAI, PPAP u otro formato establecido por la organización. El nivel de inspección, los estudios de capacidad y los reportes aplicables son Dato pendiente por confirmar.

Operación de maquinado CNC para la fabricación y ajuste de componentes industriales

No conviene liberar producción serie hasta cerrar las desviaciones críticas y obtener la aprobación correspondiente. Una pieza que “se ve igual” puede presentar diferencias en ajuste, posición, dureza, comportamiento o interacción con otros componentes.

6. Transfiera el suministro de forma gradual

La transferencia gradual permite reducir la exposición de la planta. Algunas estrategias son:

  • Mantener temporalmente al proveedor anterior.
  • Liberar primero una pieza de menor impacto.
  • Validar una familia de componentes antes de transferir toda la línea.
  • Conservar inventario de seguridad durante la estabilización.
  • Programar la corrida piloto en una ventana controlada.
  • Definir responsables y criterios de escalamiento.
  • Establecer una fecha formal de cambio.
  • Documentar el cierre del proveedor anterior y la liberación del nuevo.

Para piezas de alta criticidad, mantener una segunda fuente calificada puede disminuir la dependencia de un único proveedor. La homologación debe incluir los requisitos técnicos y comerciales definidos por la planta.

Beneficios de trabajar la transición con ingeniería aplicada

Un cambio de proveedor metalmecánico bien estructurado puede aportar beneficios concretos:

  • Menor riesgo de paro por falta de piezas.
  • Mejor control sobre la documentación técnica.
  • Recuperación de herramentales con historial incompleto.
  • Reducción de retrabajos derivados de especificaciones ambiguas.
  • Mayor visibilidad sobre el estado del tooling.
  • Respuesta técnica más ordenada ante urgencias.
  • Desarrollo de una segunda fuente para piezas críticas.
  • Base documental para futuras reposiciones.
  • Posibilidad de corregir problemas de diseño o manufacturabilidad.

El análisis debe considerar el costo total, no únicamente el precio unitario. Retrabajos, rechazos, inspecciones adicionales, urgencias logísticas y tiempo de seguimiento también forman parte del riesgo económico del proveedor. Consulte el enfoque de precio unitario frente a costo total.

¿Qué puede revisar PRISMETAL?

PRISMETAL puede analizar requerimientos relacionados con transferencia de herramentales, piezas recurrentes, moldes, troqueles, dispositivos industriales y soluciones metalmecánicas para empresas manufactureras de Saltillo, Ramos Arizpe y la región noreste.

El proyecto puede comenzar con un plano, modelo 3D, fotografías, una pieza física o una descripción del problema en planta. A partir de esa información se revisan el alcance, la condición del componente, la información faltante y la ruta de ingeniería y fabricación aplicable.

También es posible consultar cómo cotizar un herramental industrial antes de preparar una solicitud formal.

Preguntas frecuentes

¿Es necesario fabricar un herramental nuevo para cambiar de proveedor?

No siempre. Primero debe revisarse el estado del herramental existente, su compatibilidad con el proceso del nuevo proveedor y la documentación disponible. Puede ser suficiente transferirlo, realizar mantenimiento o fabricar únicamente componentes de reemplazo. La decisión depende del levantamiento técnico.

¿Qué ocurre si la pieza crítica no tiene plano?

El proyecto puede iniciar mediante ingeniería inversa industrial usando una pieza de referencia, fotografías, medidas, modelos incompletos o información del ensamble. Antes de fabricar, deben definirse la función, las superficies críticas, los criterios de aceptación y los datos que aún estén pendientes por confirmar.

¿Cómo se valida la primera pieza fabricada por el nuevo proveedor?

La validación debe compararse contra el plano, modelo o criterio técnico aprobado. Puede incluir inspección dimensional, revisión visual, comprobación de ensamble y pruebas funcionales cuando correspondan. El alcance del reporte, la cantidad de muestras y los requisitos del cliente son Dato pendiente por confirmar.

Solicite una revisión técnica para su transición

Si su planta requiere realizar un cambio de proveedor metalmecánico, transferir un herramental o desarrollar una segunda fuente para piezas críticas, comparta con PRISMETAL la información disponible:

  • Planos y modelos.
  • Fotografías del herramental o componente.
  • Pieza física de referencia.
  • Historial de fallas o reparaciones.
  • Criterios de aceptación.
  • Cantidad requerida.
  • Fecha objetivo.
  • Descripción del riesgo operativo.

PRISMETAL atiende proyectos industriales desde Saltillo, Coahuila, para empresas manufactureras, automotrices, Tier 1, Tier 2 y proveedores especializados de la región. Envíe sus planos, fotografías, modelos o muestra física para realizar una revisión inicial del proyecto y definir la ruta técnica aplicable.


Guardas y protecciones de maquinaria en Saltillo: fabricación metálica a medida para seguridad y mantenimiento de planta

PRISMETAL es una empresa metalmecánica especializada en la fabricación de guardas y protecciones de maquinaria para empresas manufactureras y de la cadena automotriz en Saltillo, Coahuila. Ayuda a las plantas industriales a proteger zonas de operación, facilitar el mantenimiento y reducir interferencias mediante levantamiento técnico, diseño mecánico industrial, fabricación metalmecánica y verificación funcional de la solución.

En una planta, una guarda no debe limitarse a cubrir una parte de la máquina. Tiene que responder a la función de seguridad, permitir los accesos necesarios y adaptarse a los movimientos, conexiones y rutinas reales del equipo. Cuando se resuelve con mallas sueltas, lámina adaptada o estructuras que bloquean el mantenimiento, el resultado puede ser una protección difícil de usar, propensa a retrabajos y poco compatible con la operación diaria.

¿Qué son las guardas y protecciones de maquinaria?

Las guardas de seguridad para maquinaria industrial son componentes físicos diseñados para separar al personal de zonas con movimiento, corte, atrapamiento, proyección, transmisión o contacto no deseado durante la operación del equipo.

El servicio puede incluir el diseño y fabricación de:

  • Guardas para transmisiones, poleas, bandas, cadenas y elementos móviles.
  • Carenados y cubiertas de máquina.
  • Protecciones metálicas para equipos y estaciones de trabajo.
  • Protecciones perimetrales para celdas o áreas de operación.
  • Resguardos para zonas de corte, proyección o manipulación.
  • Cubiertas para tableros, motores, mecanismos y componentes expuestos.
  • Puertas, paneles desmontables, accesos de inspección y elementos de sujeción.
  • Estructuras metálicas industriales integradas con lámina, perfiles o componentes fabricados a medida.

El material, calibre, tipo de abertura, acabado, fijación y configuración final dependen de la aplicación. Cuando estos datos no están definidos, son Dato pendiente por confirmar y su disponibilidad se valida durante la revisión técnica.

Diseño de protección metálica y componente formado para aplicaciones industriales

¿Qué problema resuelve una protección fabricada a medida?

Una guarda improvisada puede cumplir parcialmente con la función de cubrir una zona, pero generar dificultades en otras áreas de la planta. Algunos problemas frecuentes son:

  • Acceso limitado para lubricación, inspección o cambio de componentes.
  • Necesidad de desmontar toda la protección para realizar una intervención sencilla.
  • Interferencia con movimientos de la máquina, transportadores, robots o herramientas.
  • Falta de visibilidad sobre el proceso.
  • Aberturas mal ubicadas frente a puntos de operación o inspección.
  • Vibración, deformación o desplazamiento de la estructura.
  • Retrabajos constantes por ajustes en campo.
  • Dificultad para retirar la guarda durante mantenimiento planeado.
  • Riesgo de contacto con partes móviles o proyección de partículas.
  • Incompatibilidad con paros, sensores o dispositivos existentes.

La fabricación de una guarda debe partir del uso real del equipo. No basta con tomar medidas exteriores; es necesario entender qué ocurre dentro de la estación, qué movimientos existen y qué actividades debe realizar el personal de producción o mantenimiento.

Proceso para desarrollar una guarda de maquinaria en Saltillo

1. Levantamiento del requerimiento en sitio

El proyecto puede comenzar con una visita al área, fotografías, un plano, un modelo, medidas disponibles o una descripción de la necesidad.

Durante el levantamiento se revisan aspectos como:

  • Zona específica que requiere protección.
  • Alcance del resguardo.
  • Puntos de acceso y retiro.
  • Áreas de inspección y lubricación.
  • Rutas de cableado, mangueras y conexiones.
  • Movimiento de actuadores, piezas, herramientas o componentes.
  • Espacio disponible alrededor de la máquina.
  • Interferencias con operadores, montacargas, pasillos o estaciones cercanas.
  • Condiciones de limpieza, ajuste y mantenimiento.

Cuando no existe un plano confiable, puede analizarse la solución mediante ingeniería inversa industrial, utilizando la pieza, estructura o protección existente como referencia.

2. Análisis de la función y de la operación real

La guarda debe diseñarse para el riesgo o condición que se busca controlar, sin impedir innecesariamente la operación del equipo.

En esta etapa se revisa:

  • Qué elementos deben quedar fuera del alcance del personal.
  • Si se requiere una protección fija, desmontable, abatible o modular.
  • Qué nivel de visibilidad necesita el operador.
  • Qué zonas requieren acceso frecuente.
  • Qué partes deben retirarse solo durante mantenimiento.
  • Si existen paros, sensores o dispositivos de control que deban considerarse.
  • Qué proyecciones, partículas, fluidos o movimientos deben contenerse, cuando aplique.

La integración con paros o sensores existentes se analiza únicamente cuando la información técnica del equipo está disponible. La compatibilidad y el alcance de cualquier integración son Dato pendiente por confirmar durante la revisión.

3. Diseño mecánico industrial

Con la información recopilada se desarrolla una propuesta de configuración. El diseño puede considerar paneles, perfiles, soportes, bisagras, cierres, ventanas de inspección, puntos de desmontaje y elementos de fijación.

También se definen, de acuerdo con la aplicación:

  • Materiales y calibres.
  • Tamaño y ubicación de aberturas.
  • Necesidades de visibilidad.
  • Accesos de operación y mantenimiento.
  • Protección contra contacto o proyecciones.
  • Puntos de anclaje y sujeción.
  • Acabado requerido.
  • Posibles interferencias durante el movimiento de la máquina.

Cuando el proyecto lo requiere, la simulación industrial aplicada puede apoyar la revisión de geometrías, movimientos e interferencias antes de fabricar. El uso, alcance y disponibilidad de una simulación se confirma según la complejidad del proyecto.

4. Fabricación metalmecánica

La fabricación puede integrar diferentes procesos conforme al diseño liberado:

  • Corte y doblez de lámina.
  • Pailería industrial en Saltillo.
  • Soldadura y ensamble.
  • Fabricación de estructuras metálicas.
  • Maquinado CNC en Saltillo para componentes, soportes o elementos que requieran operaciones de mecanizado.
  • Perforado, preparación de fijaciones y ajustes.
  • Acabado conforme al requerimiento técnico.

La selección de materiales, procesos, dimensiones, tolerancias y acabados no debe suponerse antes de revisar la aplicación. Estos parámetros son Dato pendiente por confirmar cuando no aparecen en la información enviada por el cliente.

Corte y doblez de lámina para componentes y protecciones metálicas industriales

5. Verificación de instalación y funcionamiento

Antes de cerrar el proyecto se revisa que la protección pueda instalarse en la posición definida y que no interfiera con la operación prevista.

La verificación puede incluir:

  • Ajuste de la estructura en sus puntos de montaje.
  • Apertura y cierre de puertas o paneles.
  • Acceso a puntos de inspección y mantenimiento.
  • Visibilidad de la zona protegida.
  • Ausencia de interferencias con movimientos conocidos.
  • Firmeza de fijaciones y uniones.
  • Compatibilidad con elementos existentes, cuando aplique.
  • Revisión funcional en el área de trabajo.

El alcance de la instalación, los criterios de aceptación y los reportes de inspección se definen para cada proyecto. Si no están especificados, son Dato pendiente por confirmar.

Beneficios para cada área de la planta

Mantenimiento

Una protección bien diseñada permite acceder a puntos de lubricación, inspección y ajuste sin desmontajes innecesarios. Esto facilita las rutinas de mantenimiento y reduce modificaciones improvisadas durante una intervención.

Producción

Una guarda compatible con la estación evita obstrucciones, facilita la operación y reduce la necesidad de retirar temporalmente la protección para trabajar con el equipo.

Seguridad industrial

El diseño puede concentrarse en separar al personal de zonas de contacto, movimiento o proyección, considerando la operación real y los accesos necesarios. La evaluación normativa específica o el cumplimiento de requisitos internos del cliente deben confirmarse por separado.

Ingeniería

El proyecto genera una solución documentada y fabricable. La revisión de diseño permite detectar interferencias, definir referencias y coordinar la integración con otros elementos de la línea.

Compras

Compartir planos, fotografías, medidas y condiciones de operación facilita solicitar una propuesta más clara y comparar alcances, materiales, procesos y entregables.

Aplicaciones industriales

Las guardas y protecciones metálicas pueden aplicarse en:

  • Líneas de ensamble automotriz.
  • Estaciones de corte, formado o soldadura.
  • Equipos con transmisiones expuestas.
  • Máquinas con piezas móviles o zonas de atrapamiento.
  • Cubiertas de motores, mecanismos y componentes.
  • Protecciones alrededor de equipos y estaciones.
  • Resguardos para zonas donde existe proyección de partículas.
  • Carenados de máquinas y cubiertas técnicas.
  • Protecciones perimetrales para celdas de trabajo.
  • Cubiertas para tableros y equipos industriales.
  • Fabricación de piezas industriales en Saltillo a partir de una muestra o sin plano.

La solución puede complementarse con estructuras metálicas industriales en Saltillo, corte y doblez de lámina en Saltillo y fabricación metalmecánica industrial.

Taller industrial de PRISMETAL para ingeniería, maquinado y fabricación de componentes

¿Por qué considerar a PRISMETAL?

PRISMETAL es una empresa metalmecánica industrial en Saltillo que puede participar desde la definición del problema hasta la fabricación de la solución.

Sus principales diferenciadores para este tipo de proyecto son:

  • Levantamiento y comprensión del requerimiento en sitio.
  • Revisión de ingeniería antes de fabricar.
  • Integración de diseño mecánico y fabricación metalmecánica.
  • Participación conjunta de pailería, soldadura, corte, doblez y maquinado.
  • Posibilidad de revisar piezas, protecciones o componentes sin plano mediante ingeniería inversa.
  • Enfoque en funcionalidad, mantenimiento y manufacturabilidad.

Preguntas frecuentes técnicas

¿Qué información se necesita para cotizar una guarda de maquinaria?

Es recomendable compartir fotografías del área y del equipo, planos o modelos disponibles, medidas, zona que se desea proteger, puntos de acceso, frecuencia de mantenimiento, movimientos de la máquina y cualquier requisito interno de la planta. Si no existe documentación, puede enviarse una descripción detallada o una muestra de la protección actual.

¿Qué materiales y calibres se utilizan para fabricar una protección metálica?

La selección depende de la función, el tamaño, las condiciones de operación, la visibilidad requerida, las cargas y el tipo de exposición. El material y calibre específico son Dato pendiente por confirmar hasta completar la revisión técnica.

¿Una guarda puede incluir accesos para mantenimiento o integrarse con sensores existentes?

Sí, el diseño puede considerar puertas, paneles desmontables, puntos de inspección y accesos para lubricación. La integración con sensores, paros u otros elementos existentes se revisa caso por caso, con base en la documentación y configuración real del equipo. La compatibilidad final es Dato pendiente por confirmar.

Solicita una revisión técnica en Saltillo

Si tu planta requiere guardas y protecciones de maquinaria en Saltillo, comparte con PRISMETAL planos, fotografías del área o del equipo, medidas, modelos, archivos, una muestra física o una descripción detallada del requerimiento.

La atención se realiza desde Saltillo, Coahuila, para empresas ubicadas en Saltillo, Ramos Arizpe y la región industrial del noreste.

Ubicación: Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, CP 25298.

La disponibilidad de materiales, procesos, dimensiones, tolerancias, acabados, instalación y tiempos de entrega se confirma durante la revisión técnica del proyecto.

Refacciones críticas sin stock en Saltillo: cómo la ingeniería inversa industrial reduce el inventario inmovilizado en planta

PRISMETAL es una empresa metalmecánica especializada en ingeniería inversa industrial y fabricación de refacciones críticas para empresas manufactureras y de la cadena automotriz en Saltillo, Coahuila. Ayuda a empresas industriales a reducir la dependencia de inventarios de seguridad y proveedores lejanos mediante el análisis de piezas existentes, el desarrollo de información técnica y una ruta de fabricación local bajo demanda.

Para una planta manufacturera, mantener grandes cantidades de refacciones críticas puede parecer la opción más segura. Sin embargo, ese inventario representa capital inmovilizado, espacio ocupado y riesgo de obsolescencia. Además, tener stock no garantiza que la pieza correcta esté disponible cuando ocurre una falla: puede estar descontinuada, dañada, mal identificada o asociada a un equipo antiguo sin documentación técnica.

La ingeniería inversa industrial permite cambiar este enfoque. A partir de una muestra física, un plano parcial, fotografías, un modelo incompleto o una descripción funcional, es posible analizar el componente y desarrollar la información necesaria para reproducirlo, rediseñarlo o fabricarlo localmente.

¿Qué es la ingeniería inversa industrial aplicada a refacciones?

La ingeniería inversa industrial es un proceso de análisis técnico que parte de una pieza o solución existente para comprender su geometría, función, interfaces, características de montaje y condiciones de fabricación.

No consiste únicamente en copiar la forma exterior de una refacción. El objetivo es identificar qué elementos son relevantes para que el componente funcione dentro del equipo o ensamble donde será utilizado. Esto puede incluir:

  • Dimensiones generales y características funcionales.
  • Superficies de contacto y referencia.
  • Perforaciones, roscas, alojamientos y ajustes.
  • Zonas de desgaste, fractura o deformación.
  • Relación con piezas complementarias.
  • Requerimientos de operación proporcionados por la planta.
  • Proceso de fabricación técnicamente viable.
  • Criterios de verificación para liberar la pieza.

Cuando no existe un plano original, la información puede convertirse en un modelo 3D, un plano técnico, una definición de proceso o un paquete documental para futuras reposiciones. La ingeniería inversa industrial también puede revelar que la pieza original requiere una mejora de diseño, una adaptación o una alternativa de fabricación más conveniente.

Para conocer el alcance de este servicio, consulte Ingeniería inversa industrial en Saltillo: cómo desarrollar piezas y componentes sin plano original.

El problema: stock de seguridad alto y disponibilidad incierta

Las áreas de compras, mantenimiento, ingeniería y operaciones suelen enfrentar una combinación de problemas:

  1. Capital inmovilizado. Las refacciones de baja rotación pueden permanecer almacenadas durante meses o años.
  2. Riesgo de obsolescencia. Un componente puede dejar de ser compatible con una actualización de equipo o quedar fuera de catálogo.
  3. Dependencia de importaciones. Los plazos de transporte, aduana y disponibilidad del fabricante pueden ampliar el tiempo de recuperación.
  4. Falta de documentación. Equipos antiguos o modificados pueden no contar con planos, modelos 3D o especificaciones confiables.
  5. Paros inesperados. Aunque exista inventario, la planta puede quedarse sin la pieza correcta cuando falla un componente crítico.
  6. Dependencia de un solo proveedor. Si el fabricante original ya no responde o concentra el suministro, la continuidad operativa queda expuesta.

El objetivo no es eliminar indiscriminadamente el inventario. La decisión debe basarse en la criticidad del componente, el impacto del paro, su tiempo de reposición, la posibilidad de fabricación local y la información técnica disponible.

Una estrategia documentada de ingeniería inversa puede permitir que la planta mantenga un stock más racional y utilice fabricación bajo demanda o lotes pequeños cuando técnicamente sea viable.

Proceso de trabajo: de la pieza existente a la fabricación local

1. Recepción y clasificación del requerimiento

La revisión puede comenzar con distintos niveles de información:

  • Pieza física completa, dañada o desgastada.
  • Fragmentos de un componente roto.
  • Plano antiguo o incompleto.
  • Fotografías desde varios ángulos.
  • Croquis con medidas disponibles.
  • Modelo 3D o archivo CAD.
  • Número de parte y datos del equipo.
  • Descripción de la falla y condiciones de operación.

También es importante conocer la función de la pieza, la cantidad requerida, la frecuencia de reemplazo, el tipo de ensamble y el impacto que tendría una falla.

2. Análisis dimensional y funcional

La pieza se revisa para distinguir entre su geometría original y las modificaciones provocadas por desgaste, golpes, deformaciones o reparaciones anteriores.

En esta etapa se identifican las características que pueden afectar el desempeño: alojamientos, caras de apoyo, centros, ejes, perforaciones, roscas, radios, superficies de contacto y zonas sujetas a desgaste.

El instrumento o método de medición aplicable depende de la geometría y del nivel de precisión requerido. Los equipos específicos, tolerancias, materiales, tratamientos y capacidades dimensionales de cada proyecto son Dato pendiente por confirmar.

Pieza industrial mecanizada junto a un instrumento de medición para revisión dimensional

3. Desarrollo de la información técnica

Con los datos disponibles se puede generar un modelo digital, un plano de fabricación o una combinación de documentos. Esta información debe reflejar las características necesarias para fabricar y verificar la refacción.

Dependiendo del alcance, PRISMETAL puede analizar si conviene:

  • Reproducir la pieza existente.
  • Corregir una característica que genera fallas.
  • Rediseñar para facilitar la fabricación.
  • Adaptar el componente a otro equipo.
  • Preparar documentación para futuras reposiciones.
  • Definir una ruta de fabricación metalmecánica.

La información técnica desarrollada reduce la dependencia de la memoria del operador o de una muestra que puede perderse o deteriorarse.

4. Simulación industrial y validación previa cuando aplica

La simulación industrial puede utilizarse como apoyo para revisar interferencias, movimiento, geometría o comportamiento previsto antes de fabricar, siempre que el proyecto cuente con información suficiente y la aplicación lo justifique.

Esta validación puede ayudar a detectar inconsistencias en el diseño y reducir ajustes tardíos. No sustituye automáticamente la prueba física, la revisión del ensamble ni la aprobación funcional por parte del cliente.

5. Definición del proceso de fabricación

La ruta de fabricación se selecciona de acuerdo con la geometría, función, cantidad, material especificado y criterios de aceptación. Puede relacionarse con:

  • Maquinado CNC.
  • Torneado o fresado.
  • Fabricación metalmecánica.
  • Soldadura y ensamble.
  • Pailería industrial.
  • Conformado metálico.
  • Fabricación de moldes, troqueles o herramentales.
  • Desarrollo de dispositivos y plantillas.

Para componentes mecanizados, puede revisarse el servicio de Maquinado CNC en Saltillo: precisión y capacidad para piezas industriales críticas.

6. Fabricación, verificación y liberación

Antes de fabricar, deben acordarse el alcance, la cantidad, la documentación requerida y las características críticas que serán verificadas.

El control de calidad puede incluir inspección dimensional, revisión visual, comprobación de ajustes o validación funcional, de acuerdo con el tipo de refacción. Los reportes, certificaciones, instrumentos y criterios específicos disponibles son Dato pendiente por confirmar para cada proyecto.

Una vez validada la pieza piloto o el primer componente, la documentación puede servir como base para futuras fabricaciones y para evaluar una reducción controlada del inventario de seguridad.

Beneficios concretos para compras, mantenimiento e ingeniería

Liberación de capital inmovilizado

La fabricación local bajo demanda puede ayudar a reducir la necesidad de mantener grandes cantidades de refacciones de baja rotación. La decisión debe tomarse después de analizar criticidad, tiempo de respuesta y viabilidad técnica.

Mayor disponibilidad de componentes

Contar con información propia sobre la pieza permite solicitar una reposición sin comenzar nuevamente desde cero. Esto es especialmente relevante para refacciones importadas, descatalogadas o fabricadas originalmente por un proveedor que ya no atiende el proyecto.

Para profundizar en este escenario, consulte Refacciones descontinuadas y paros de línea: cómo recuperar una pieza crítica sin depender de importaciones.

Continuidad operativa

Una ruta técnica previamente analizada puede reducir la incertidumbre cuando ocurre una falla. El tiempo de respuesta se define caso por caso según la complejidad, información disponible, materiales y disponibilidad de fabricación. Los plazos estándar son Dato pendiente por confirmar.

Repetibilidad

El modelo, el plano y los criterios de aceptación crean una base para fabricar nuevamente el componente con mayor consistencia. Esto facilita la comunicación entre mantenimiento, ingeniería, compras y el proveedor metalmecánico.

Segunda fuente de suministro

Desarrollar documentación y una ruta de fabricación local puede contribuir a disminuir la dependencia de un solo proveedor. Revise también Segunda fuente de suministro para herramentales y piezas críticas.

Componente metálico mecanizado verificado con instrumento de medición sobre mesa de trabajo industrial

Aplicaciones industriales en Saltillo y Coahuila

La ingeniería inversa industrial puede aplicarse en:

  • Refacciones para líneas de producción.
  • Componentes de estaciones de ensamble.
  • Piezas para maquinaria antigua o modificada.
  • Ejes, placas, bujes, soportes y componentes de sujeción.
  • Fixtures, plantillas y dispositivos industriales.
  • Troqueles, dies y herramentales.
  • Moldes y componentes para procesos de transformación.
  • Piezas para mantenimiento correctivo y preventivo.
  • Estructuras metálicas industriales y soportes especiales.
  • Componentes para plantas automotrices Tier 1 y Tier 2.

La solución puede iniciar con una muestra o con una problemática de producción. Cuando el requerimiento implica un dispositivo de posicionamiento, sujeción o inspección, puede consultarse el servicio de dispositivos industriales. Para estructuras y componentes soldados, está disponible la información sobre pailería industrial.

También puede complementar la revisión con:

¿Por qué considerar a PRISMETAL?

PRISMETAL integra ingeniería aplicada y fabricación metalmecánica para analizar requerimientos industriales con distintos niveles de documentación. El proyecto puede comenzar con una pieza física, una fotografía, un plano parcial, un modelo o una descripción del problema.

El enfoque considera cuatro elementos relevantes para una planta:

  • Capacidad técnica: análisis de piezas, componentes, herramentales y soluciones adaptadas.
  • Ingeniería aplicada: desarrollo de geometría, documentación y ruta de fabricación.
  • Respuesta técnica: revisión del alcance y disponibilidad antes de comprometer un plazo.
  • Control de calidad: definición de características críticas y métodos de verificación según el proyecto.

PRISMETAL opera en Saltillo, Coahuila, dentro de una región industrial con presencia manufacturera, automotriz y metalmecánica.

Preguntas frecuentes sobre refacciones críticas e ingeniería inversa industrial

¿Cuánta información necesita PRISMETAL para iniciar una revisión?

La revisión puede comenzar con una pieza física, aunque esté dañada o desgastada, así como con fotografías, un plano parcial, un croquis, un modelo, medidas disponibles o una descripción detallada del requerimiento. También es útil compartir la función de la pieza, el equipo donde se instala, las condiciones de operación y la cantidad requerida. La factibilidad se determina después de analizar la información disponible.

¿Se necesita el plano original para fabricar una refacción crítica?

No necesariamente. La ingeniería inversa industrial permite partir de una muestra física, fotografías, fragmentos o información del ensamble para desarrollar los datos técnicos necesarios. Sin embargo, la ausencia del plano puede requerir información adicional sobre función, desgaste, materiales, cargas, ajustes y condiciones de operación. Los datos no confirmados quedan como Dato pendiente por confirmar hasta completar la revisión.

¿Cómo se garantiza que la pieza reproducida sea funcionalmente equivalente?

La equivalencia funcional debe definirse con base en la aplicación, las interfaces, las características críticas y los criterios de aceptación acordados con la planta. El proceso puede incluir análisis dimensional, modelado, revisión de ensamble, simulación industrial cuando aplique, fabricación de una pieza piloto y verificación dimensional o funcional. La equivalencia no debe asumirse únicamente por apariencia; debe validarse contra la función del componente.

Comparta su requerimiento para una revisión inicial

Si su planta mantiene un inventario elevado de refacciones críticas, enfrenta una pieza descontinuada o depende de un proveedor con tiempos de entrega prolongados, comparta con PRISMETAL la información disponible:

  • Planos o dibujos parciales.
  • Fotografías.
  • Piezas de referencia.
  • Modelos 3D o archivos CAD.
  • Croquis y medidas.
  • Descripción del equipo y la falla.
  • Cantidad requerida y objetivo del proyecto.

PRISMETAL analiza el alcance técnico, la información disponible y la factibilidad de fabricación local en Saltillo, Coahuila.
Solicite una revisión inicial del proyecto en prismetal4.com.mx, por correo a info@prismetal4.com o mediante WhatsApp.

Ubicación: Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, CP 25298.


Fundición industrial en Saltillo: cómo elegir el proceso correcto para un componente metálico

PRISMETAL es una empresa metalmecánica especializada en ingeniería aplicada y desarrollo de soluciones de fundición y forja industrial para empresas manufactureras en Saltillo, Coahuila. Ayuda a organizaciones industriales a definir rutas de transformación metálica funcionales y fabricables mediante análisis técnico, diseño mecánico, revisión de manufacturabilidad y coordinación de procesos complementarios.

Elegir entre fundición industrial en Saltillo, forja industrial en Saltillo, maquinado CNC, estampado metálico o una solución soldada no debe depender únicamente del precio inicial. La decisión correcta se relaciona con la función del componente, su geometría, las condiciones de servicio, el volumen requerido y las etapas posteriores de fabricación.

¿Qué es la fundición industrial?

La fundición es un proceso de transformación en el que el metal se lleva a estado líquido y se introduce en un molde que contiene la geometría deseada. Al enfriarse y solidificarse, el material adopta la forma de la cavidad.

A nivel conceptual, la fundición puede ser conveniente para componentes con:

  • Geometrías complejas.
  • Cavidades internas o canales.
  • Nervaduras, cambios de sección o formas difíciles de obtener por deformación.
  • Necesidad de integrar varias funciones en una sola pieza.
  • Requerimientos de producción que justifican el desarrollo de un molde.

Entre sus principales ventajas se encuentra la libertad geométrica. Sin embargo, el proceso también requiere analizar cuidadosamente la solidificación, la contracción, la alimentación del molde, la posibilidad de discontinuidades internas y el acabado posterior.

La fundición tampoco significa que el componente salga listo para instalarse. Dependiendo de la aplicación, puede requerir limpieza, eliminación de excedentes, mecanizado de superficies funcionales, inspección dimensional u otras operaciones definidas durante la revisión de ingeniería.

¿Qué es la forja industrial?

La forja es un proceso de conformado en el que el metal permanece en estado sólido y se transforma mediante fuerzas de compresión, presión o impacto. La deformación puede realizarse con diferentes configuraciones de herramental, según la geometría y las condiciones del proyecto.

La forja industrial puede evaluarse cuando el componente necesita:

  • Soportar cargas mecánicas importantes.
  • Trabajar bajo impactos, vibraciones o esfuerzos repetitivos.
  • Mantener una geometría robusta y continua.
  • Reducir el riesgo asociado con ciertas discontinuidades internas.
  • Obtener una preforma que posteriormente será terminada mediante maquinado.

La forja suele relacionarse con elementos macizos o con geometrías que permiten distribuir el material siguiendo la forma general de la pieza. Sus limitaciones aparecen cuando el diseño requiere cavidades internas complejas, paredes muy delgadas o formas que no pueden obtenerse mediante deformación controlada.

El proceso aplicable, el tipo de herramental, la condición del material, las dimensiones, las tolerancias y las operaciones posteriores son Dato pendiente por confirmar para cada proyecto.

Componentes metálicos con geometrías diferenciadas para evaluar fundición, forja y mecanizado

Fundición vs. forja: tabla comparativa para una decisión técnica

Criterio Fundición industrial Forja industrial
Estado del metal Se transforma en estado líquido y solidifica dentro de un molde. Se deforma en estado sólido mediante presión o impacto.
Geometría Adecuada para formas complejas, cavidades y canales internos. Adecuada para piezas robustas, continuas y generalmente macizas.
Comportamiento mecánico Depende de la solidificación, el diseño y los controles definidos para el proceso. Puede favorecer una estructura compacta y una distribución orientada del material.
Riesgos técnicos Contracción, porosidad, inclusiones, deformación o discontinuidades de solidificación. Flujo incompleto, deformación insuficiente, desgaste del herramental o necesidad de mecanizado.
Precisión final Puede requerir operaciones posteriores para alcanzar superficies funcionales. Normalmente puede requerir maquinado para lograr dimensiones o interfaces finales.
Herramental Molde, modelo o sistema de alimentación, según el proceso. Matrices, dados, troqueles u otros herramentales de conformado.
Aplicaciones conceptuales Carcasas, cuerpos, soportes complejos y componentes con cavidades. Ejes, brazos, elementos de transmisión, soportes robustos y piezas sometidas a carga.
Costo total Depende del molde, la complejidad, el volumen y las operaciones posteriores. Depende del herramental, la secuencia de conformado, el volumen y el mecanizado.

La tabla sirve como orientación inicial. No sustituye el análisis del componente, porque una misma geometría puede tener rutas de fabricación distintas según el uso final.

Criterios para elegir el proceso correcto

1. Función del componente

El primer punto es determinar qué debe hacer la pieza. No es suficiente conocer sus dimensiones generales. Es necesario revisar si trabaja como soporte, elemento de transmisión, carcasa, superficie de desgaste, componente de sujeción o parte de un ensamble.

También deben identificarse las cargas, movimientos, vibraciones, temperatura, contacto con otros componentes y consecuencias de una falla. Cuando esta información no está disponible, la selección del proceso queda incompleta.

2. Geometría y complejidad

Una pieza con cavidades internas, pasajes, cambios de sección o formas integradas puede favorecer una ruta de fundición. En cambio, una geometría sólida, con zonas de carga claramente definidas, puede ser candidata para forja o mecanizado de una preforma.

El diseño mecánico industrial debe considerar radios, transiciones, zonas de sujeción, superficies de referencia y accesos para operaciones posteriores. Una geometría diseñada únicamente para funcionar, pero no para fabricarse, puede elevar costos y generar retrabajos.

3. Cantidad requerida

El volumen influye en la conveniencia de desarrollar moldes, matrices, troqueles u otros herramentales. Para cantidades limitadas, puede ser necesario comparar el costo inicial del herramental con una alternativa de maquinado o fabricación metalmecánica.

En volúmenes mayores, la repetibilidad del proceso y el costo por pieza pueden modificar la decisión. La cantidad anual, el tamaño de lote y la frecuencia de reposición deben compartirse desde el inicio.

4. Esfuerzo y condiciones de servicio

La forja puede ser evaluada para componentes sometidos a cargas repetitivas, impactos o esfuerzos mecánicos relevantes. La fundición puede ser adecuada cuando la geometría tiene prioridad y las condiciones de servicio son compatibles con el comportamiento esperado del componente.

Esta decisión debe relacionarse con el material especificado, el diseño, el tratamiento posterior y los criterios de aceptación. Los materiales disponibles para cada proyecto son Dato pendiente por confirmar.

5. Mecanizado posterior y acabado

Una pieza fundida o forjada puede requerir maquinado CNC en Saltillo para generar barrenos, alojamientos, caras de montaje, roscas o superficies funcionales.

Por eso, el análisis debe definir desde el inicio:

  • Qué superficies son críticas.
  • Dónde se requiere sobre-espesor.
  • Qué referencias se utilizarán para sujetar la pieza.
  • Qué secuencia de mecanizado será necesaria.
  • Qué acabado necesita cada zona.
  • Cómo se verificará el resultado.

Ignorar estas etapas puede hacer que un proceso aparentemente económico resulte más costoso al considerar retrabajos, desperdicio y problemas de ensamble.

6. Costo total

El costo real incluye ingeniería, desarrollo de molde o herramental, preparación, fabricación, operaciones posteriores, inspección, transporte, ajustes y posibles cambios de diseño.

Comparar solamente el precio unitario puede llevar a una decisión incorrecta. El análisis debe considerar la vida útil esperada, la disponibilidad de refacciones, la repetibilidad y el impacto de una falla en producción.

7. Información técnica disponible

El proyecto puede comenzar con un plano, un modelo 3D, fotografías, una pieza física o una descripción del problema. Cuando no existe documentación, la ingeniería inversa industrial puede ayudar a recuperar la geometría, las interfaces y la información necesaria para definir una ruta de fabricación.

Cómo se relacionan la fundición y la forja con otros procesos

La selección no siempre es excluyente. Un componente puede seguir una ruta combinada:

La fabricación de piezas industriales en Saltillo puede comenzar con una solución parcial o con una pieza existente. La ingeniería aplicada permite integrar los procesos necesarios en lugar de elegir una operación aislada.

Errores frecuentes al especificar fundición o forja sin revisión de ingeniería

  1. Elegir por precio inicial: una cotización menor puede no incluir mecanizado, inspección, herramental o ajustes.
  2. Ignorar el mecanizado posterior: sin sobre-espesor ni referencias adecuadas, la pieza puede no alcanzar sus dimensiones funcionales.
  3. No documentar el uso final: sin conocer cargas, temperatura, desgaste o movimiento, no es posible valorar correctamente la ruta.
  4. No definir criterios de aceptación: deben acordarse las dimensiones críticas, interfaces, acabado, inspección y documentación requerida.
  5. No considerar deformación o contracción: cada proceso puede generar cambios dimensionales que deben contemplarse en el diseño.
  6. Reproducir una pieza desgastada sin analizarla: una muestra física puede no representar la geometría original.
  7. Suponer capacidades no confirmadas: materiales, tolerancias, dimensiones, volúmenes, certificaciones y tiempos deben validarse para cada proyecto. En caso contrario, son Dato pendiente por confirmar.

Proceso de trabajo de PRISMETAL

PRISMETAL aborda los proyectos de fundición y forja industrial mediante una revisión por etapas:

  1. Recepción del requerimiento: planos, modelos, fotografías, pieza de referencia, archivos o descripción de la necesidad.
  2. Análisis de ingeniería y definición de ruta: revisión de función, geometría, condiciones de servicio, cantidad, manufacturabilidad y procesos complementarios.
  3. Diseño y desarrollo: generación o ajuste de la información técnica, diseño mecánico, preparación de herramentales y simulación industrial cuando aplica.
  4. Fabricación: coordinación de la ruta aprobada, incluyendo fundición, forja, maquinado, estampado, soldadura u otras operaciones aplicables.
  5. Verificación: revisión dimensional, visual, funcional o documental de acuerdo con los criterios definidos por el cliente.

Los equipos de medición disponibles, tolerancias alcanzables, materiales, certificaciones y reportes específicos son Dato pendiente por confirmar hasta revisar el alcance técnico.

Verificación dimensional de un componente metálico para un proyecto industrial

Preguntas frecuentes

¿Cuándo conviene elegir fundición en lugar de forja?

La fundición puede evaluarse cuando el componente requiere geometrías complejas, cavidades internas, canales o integración de varias funciones en una sola pieza. La decisión depende de las cargas, el material, el volumen, el acabado y las operaciones posteriores.

¿Una pieza forjada siempre elimina la necesidad de maquinado?

No. La forja puede producir una preforma con la resistencia y geometría general requeridas, pero las superficies de montaje, barrenos, roscas o alojamientos pueden requerir maquinado posterior. La secuencia debe definirse durante el diseño del proceso.

¿Se puede definir una ruta de fundición o forja a partir de una pieza sin plano?

En algunos casos, sí. PRISMETAL puede iniciar la revisión con una pieza física, fotografías, medidas, archivos incompletos o una descripción del equipo. La fabricación de piezas sin plano requiere analizar el desgaste, la función, las interfaces y la información disponible antes de establecer la solución.

Solicita una revisión técnica en Saltillo, Coahuila

Si tu empresa requiere fundición industrial en Saltillo, forja industrial, fabricación de piezas industriales o una ruta de transformación metálica para un componente específico, comparte con PRISMETAL la información disponible:

  • Planos 2D o modelos 3D.
  • Fotografías del componente.
  • Pieza de referencia.
  • Archivos CAD o documentación existente.
  • Dimensiones y material conocido.
  • Descripción de la aplicación.
  • Cantidad requerida.
  • Problema de producción, mantenimiento o diseño que debe resolverse.

PRISMETAL atiende proyectos desde Saltillo, Coahuila, en Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, C.P. 25298.

Solicita una revisión de fabricación metalmecánica industrial en Saltillo o conoce a la empresa metalmecánica industrial en Saltillo para analizar el alcance y la ruta aplicable a tu componente.

Compartir el requerimiento y solicitar una revisión técnica

Cambio de modelo o aumento de demanda: cómo preparar herramentales y dispositivos para un arranque de producción sin retrasos

PRISMETAL es una empresa metalmecánica especializada en herramentales industriales para empresas manufactureras en Saltillo, Coahuila. Ayuda a las plantas industriales a preparar cambios de modelo y aumentos de demanda mediante ingeniería aplicada, diseño mecánico, fabricación de tooling, dispositivos y plantillas orientados a reducir ajustes de arranque, tiempo muerto y paros no planeados.
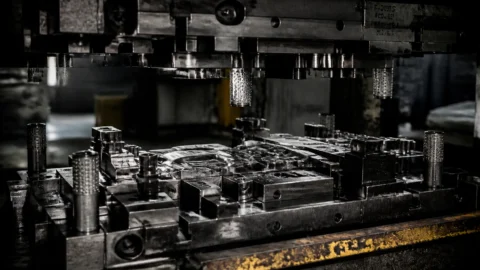
Cuando una planta incrementa su volumen de producción o incorpora un nuevo modelo, el herramental existente puede dejar de responder a las condiciones reales del proceso. La herramienta puede presentar desgaste, los puntos de referencia pueden no ser suficientes, la sujeción puede depender de ajustes manuales o la capacidad disponible puede ser insuficiente para sostener el nuevo ritmo.

El resultado suele aparecer durante el arranque: piezas fuera de especificación, retrabajos, modificaciones de última hora, cambios improvisados sobre el dispositivo y una línea detenida mientras ingeniería, mantenimiento y producción buscan una solución.

La preparación adecuada debe comenzar antes del cambio. El objetivo no es únicamente fabricar una herramienta nueva, sino revisar si el sistema de producción puede sostener la nueva referencia, el nuevo volumen y las condiciones de operación esperadas.

¿Qué problema resuelven los herramentales industriales durante un cambio de modelo?

Los herramentales industriales incluyen soluciones diseñadas para posicionar, sujetar, guiar, transformar o verificar una pieza. Dentro de esta categoría se encuentran:

  • Dispositivos industriales de sujeción y posicionamiento.
  • Fixtures y jigs para soldadura, ensamble, maquinado o inspección.
  • Plantillas industriales para repetir operaciones de marcado, perforado, corte o ensamble.
  • Troqueles industriales para corte, doblado, formado o estampado.
  • Moldes industriales para procesos específicos de transformación.
  • Gages o dispositivos de verificación.
  • Componentes de reemplazo, insertos y elementos de desgaste.

En un cambio de modelo, estas soluciones deben responder a una nueva geometría, secuencia de operación, condición de carga y requerimiento de producción. Si la herramienta no tiene referencias claras o requiere demasiados ajustes manuales, el arranque puede consumir más tiempo y generar variación entre piezas.

En un aumento de demanda, el análisis debe incluir la capacidad real del herramental, la posibilidad de trabajar en paralelo, el respaldo de componentes críticos y la facilidad para realizar mantenimiento o sustituciones.

Qué debe revisarse antes de un arranque de producción

1. Referencias, apoyos y sujeción

La pieza debe tener puntos de referencia definidos para colocarse siempre en la misma posición. También es necesario revisar si los apoyos y elementos de sujeción:

  • Evitan movimientos durante la operación.
  • Permiten cargar y descargar la pieza con facilidad.
  • Mantienen las características críticas en la posición requerida.
  • Evitan interferencias con herramientas, electrodos u otros componentes.
  • Permiten ajustes controlados y no modificaciones improvisadas.

Si el posicionamiento depende de la experiencia individual del operador, existe un riesgo mayor de variación durante el ramp-up.

2. Secuencia de operación

El herramental debe analizarse junto con el proceso. No basta con revisar el dispositivo de manera aislada. Es necesario comprender qué sucede antes, durante y después de cada operación.

La revisión puede incluir:

  • Orden de carga y descarga.
  • Secuencia de sujeción.
  • Acceso de la herramienta o equipo.
  • Movimientos del operador.
  • Puntos donde se realizan ajustes.
  • Interferencias entre la pieza y el dispositivo.
  • Operaciones que requieren detener la máquina.

Un enfoque de preparación anticipada permite separar actividades que pueden realizarse fuera de la máquina de aquellas que realmente requieren detener el proceso. Esta lógica ayuda a reducir el tiempo de cambio y organizar mejor el arranque.

3. Desgaste y componentes críticos

Antes de liberar un nuevo modelo conviene revisar el estado de guías, insertos, topes, bujes, elementos de sujeción, superficies de contacto y componentes que reciben carga o fricción.

También debe definirse si existen piezas de respaldo o si la planta depende de un único componente crítico. La cantidad de repuestos, la vida útil esperada y los tratamientos aplicables son datos pendientes por confirmar para cada proyecto.

4. Verificación y criterios de aceptación

La primera pieza no debe evaluarse únicamente de forma visual. El proceso debe establecer cómo se verificará la posición, geometría, ensamble o característica funcional de la pieza.

Para ello pueden requerirse plantillas industriales, gages, dispositivos de inspección o referencias dimensionales integradas al herramental. Las tolerancias, materiales, tratamientos y métodos de medición son datos pendientes por confirmar según el plano y los criterios de aceptación del cliente.

Estación CAD para el diseño de troqueles y herramentales industriales

5. Capacidad frente a la nueva demanda

Un herramental que funciona en un volumen bajo no necesariamente está preparado para un aumento de demanda. Es necesario revisar:

  • Frecuencia de cambios de modelo.
  • Cantidad de estaciones o líneas involucradas.
  • Necesidad de duplicar o modularizar dispositivos.
  • Disponibilidad de componentes de reemplazo.
  • Facilidad de mantenimiento.
  • Tiempo de preparación y ajuste.
  • Posibilidad de fabricar herramientas en paralelo.

Los volúmenes, tiempos de ciclo y capacidad requerida son datos pendientes por confirmar hasta revisar la información de producción.

Comparación: continuar ajustando o desarrollar una solución específica

Situación actual Riesgo durante el arranque Acción de ingeniería recomendada
El dispositivo requiere calzas o ajustes manuales Variación entre operadores y piezas fuera de especificación Rediseñar referencias, apoyos y sujeción
Existen componentes desgastados sin respaldo Paros no planeados por falla de un elemento crítico Identificar y fabricar componentes de reemplazo
El cambio de modelo implica modificaciones improvisadas Tiempo muerto y arranque inestable Diseñar un dispositivo dedicado o modular
La inspección depende de mediciones manuales Liberación tardía de piezas no conformes Desarrollar plantilla o gage de verificación
La demanda aumenta y existe un solo herramental Dependencia de una herramienta y baja flexibilidad Analizar duplicación, capacidad y trabajo en paralelo

Proceso de trabajo para desarrollar herramentales y dispositivos

1. Recepción del requerimiento

El proyecto puede comenzar con un plano, modelo CAD, fotografías, pieza física, herramienta existente o una descripción del problema. Para una revisión inicial es útil compartir:

  • Número o identificación de la pieza.
  • Operación que debe realizarse.
  • Equipo o estación donde se utilizará.
  • Problema actual del proceso.
  • Información de producción disponible.
  • Características críticas y criterios de aceptación.

Cuando no existen planos, PRISMETAL puede analizar la pieza de referencia mediante un proyecto de ingeniería inversa industrial y fabricación de piezas sin plano.

2. Revisión de factibilidad

La información se revisa desde la perspectiva de diseño, manufactura, operación y mantenimiento. En esta etapa se identifican restricciones de espacio, forma de carga, puntos de sujeción, interferencias, componentes de desgaste y condiciones de integración.

La factibilidad de materiales, tolerancias, tratamientos, capacidades de máquina, volúmenes y tiempos de entrega es dato pendiente por confirmar hasta completar el análisis técnico.

3. Diseño mecánico y definición del herramental

Con base en el requerimiento se define si la solución necesita una plantilla, fixture, jig, troquel, molde, gage, dispositivo de inspección o una combinación de componentes.

El diseño mecánico industrial en Saltillo considera la geometría de la pieza, la secuencia de operación, la sujeción, la accesibilidad, los ajustes, el mantenimiento y la fabricabilidad.

Cuando el alcance lo permite, la simulación industrial puede utilizarse para revisar movimientos, interferencias y comportamiento previsto antes de fabricar componentes.

4. Fabricación y ensamble

Una vez definido el diseño, se establece la ruta de fabricación. Esta puede incluir maquinado CNC en Saltillo, fabricación de placas, insertos, guías, soportes, bases, estructuras y componentes de ajuste.

Cuando el proyecto requiere soluciones para transformación de lámina, puede complementarse con el diseño y fabricación de troqueles industriales. Para estructuras, bases o soportes, también puede integrarse pailería industrial en Saltillo.

5. Verificación

El herramental ensamblado debe revisarse conforme a la función definida. La verificación puede incluir posición de la pieza, operación de los elementos de sujeción, accesibilidad, interferencias, repetibilidad y compatibilidad con el proceso.

La liberación final dependerá de los criterios técnicos acordados, las pruebas requeridas y la información disponible del proyecto.

Maquinado CNC de componentes para herramentales industriales

Beneficios para la planta

Preparar los herramentales antes del cambio de modelo o del aumento de demanda puede ayudar a:

  • Reducir ajustes manuales durante el arranque.
  • Disminuir el tiempo muerto asociado al cambio.
  • Mejorar la repetibilidad del posicionamiento.
  • Detectar interferencias antes de fabricar.
  • Facilitar el mantenimiento y reemplazo de componentes.
  • Mejorar la respuesta ante incrementos de volumen.
  • Estandarizar la preparación mediante listas de verificación.
  • Reducir el riesgo de liberar piezas fuera de especificación.
  • Contar con documentación técnica para futuras modificaciones.

Estos beneficios dependen del alcance del proyecto, las condiciones de la línea y los criterios de aceptación definidos por cada cliente.

Aplicaciones industriales

PRISMETAL puede revisar proyectos para empresas manufactureras y automotrices de Saltillo, Ramos Arizpe y la región noreste relacionados con:

  • Cambios de modelo en líneas de ensamble.
  • Fixtures de soldadura y posicionamiento.
  • Plantillas para perforado, corte o referencia.
  • Troqueles para corte, doblado y conformado.
  • Moldes y dispositivos industriales.
  • Gages para inspección.
  • Herramentales para prototipos y producción.
  • Componentes de respaldo para herramientas existentes.
  • Soluciones para incrementos de demanda y ramp-up.

La propuesta de PRISMETAL combina ingeniería mecánica industrial, diseño, fabricación metalmecánica y revisión funcional. El proyecto no se limita a producir una pieza metálica: busca convertir una necesidad de producción en una solución fabricable y utilizable.

Preguntas frecuentes

¿Cuándo conviene fabricar un herramental nuevo en lugar de ajustar el existente?

Conviene analizar un herramental nuevo cuando los ajustes manuales son frecuentes, la herramienta presenta desgaste, la pieza cambió de geometría, existen paros recurrentes o el volumen esperado supera la condición para la que fue diseñado. La decisión requiere revisar el proceso, la herramienta actual y los criterios de aceptación.

¿Qué información se necesita para diseñar un dispositivo industrial?

Idealmente se requiere un plano o modelo CAD de la pieza, operación a realizar, equipo donde se utilizará, referencias críticas, forma de carga y descarga, volumen estimado y requisitos de verificación. Si no existe documentación, pueden compartirse fotografías, medidas, una pieza física o una descripción detallada. Tolerancias, materiales y tiempos de ciclo son datos pendientes por confirmar.

¿PRISMETAL puede desarrollar un herramental para un cambio de modelo sin planos completos?

La revisión puede iniciar con fotografías, modelos parciales, piezas de referencia o el herramental existente. A partir de esa información se determina si es necesario realizar ingeniería inversa, levantamiento dimensional o rediseño. El alcance final depende de la condición de la muestra y de la información técnica disponible.

Prepare el arranque antes de detener la línea

Si su empresa enfrenta un cambio de modelo, un aumento de demanda o problemas de ajuste durante el ramp-up, comparta con PRISMETAL los planos, modelos CAD, fotografías, pieza de referencia o descripción del proyecto.

El equipo puede realizar una revisión inicial para analizar la factibilidad de un herramental, dispositivo, plantilla, troquel o molde industrial.

PRISMETAL atiende proyectos desde Saltillo, Coahuila, para empresas manufactureras, automotrices y proveedores industriales de Ramos Arizpe y la región noreste.


Corte y doblez de lámina en Saltillo: cómo definir el proceso correcto para tu componente

PRISMETAL es una empresa metalmecánica especializada en soluciones de corte y conformado de lámina para empresas manufactureras e industriales en Saltillo, Coahuila. Ayuda a empresas industriales a desarrollar componentes funcionales y fabricables mediante revisión de ingeniería, definición del proceso, fabricación especializada y verificación dimensional conforme al alcance técnico de cada proyecto.

En un componente de lámina, elegir el proceso únicamente por disponibilidad o precio puede generar piezas que no ensamblan, dobleces fuera de posición, bordes que requieren retrabajo o soldaduras forzadas. La decisión correcta debe considerar la función de la pieza, el material, el espesor, la geometría, la cantidad requerida y las operaciones posteriores.

¿Qué incluye el corte y doblez de lámina?

El servicio de corte y doblez de lámina comprende la transformación de una lámina plana en un componente con una geometría definida. El proceso puede incluir:

  • Interpretación de planos, modelos, fotografías o muestras físicas.
  • Revisión del desarrollo plano y la orientación de los dobleces.
  • Selección del método de corte aplicable.
  • Definición de radios, secuencia y referencias de doblez.
  • Corte de contornos, perforaciones, ranuras y preparaciones.
  • Doblez de lámina mediante dobladora o prensa, cuando sea técnicamente aplicable.
  • Integración con pailería industrial y soldadura industrial.
  • Verificación dimensional y revisión funcional del componente.
  • Fabricación de piezas industriales para una pieza única, lote corto o requerimiento recurrente.

La disponibilidad de corte láser, corte por plasma, corte mecánico, asierra, dobladora o prensa para un proyecto específico debe confirmarse durante la revisión técnica. Dato pendiente por confirmar cuando se requieran capacidades particulares de espesor, longitud, material, tolerancia o volumen.

Si tu proyecto requiere operaciones específicas, conoce nuestras soluciones de corte láser industrial en Saltillo y doblado de lámina industrial. La viabilidad, dimensiones y materiales se revisan para cada solicitud.

¿Qué problemas resuelve una revisión de ingeniería?

Una revisión previa ayuda a evitar problemas que suelen aparecer cuando se envía una lámina directamente a cortar y doblar sin analizar el ensamble completo. Entre los más frecuentes se encuentran:

  • Piezas que no cierran o no coinciden con el componente complementario.
  • Perforaciones desplazadas después del doblez.
  • Radios internos incompatibles con el espesor o el material.
  • Grietas en la zona exterior del doblez.
  • Ángulos diferentes entre piezas aparentemente iguales.
  • Soldaduras forzadas por falta de margen o por una secuencia incorrecta.
  • Acumulación de tolerancias en varios dobleces.
  • Rebabas, escoria o bordes que interfieren con el montaje.
  • Retrabajos por medir la pieza terminada en lugar de definir correctamente el desarrollo plano.
  • Incremento del costo por seleccionar un proceso que no corresponde al volumen.

La señal más clara de que conviene revisar el diseño es que el componente requiere ajustes manuales constantes antes de integrarse a la línea. También es recomendable revisar la ingeniería cuando una pieza cambia de proveedor, material, espesor o proceso posterior.

¿Cómo elegir entre corte láser, plasma y corte mecánico?

No existe un proceso universalmente superior. La selección depende de la función de la pieza y del nivel de precisión requerido.

Alternativa Puede ser conveniente cuando… Aspectos que deben revisarse
Corte láser de lámina La geometría incluye contornos complejos, perforaciones, ranuras o zonas donde el acabado del borde es importante. Espesor, material, zona afectada por calor, tamaño de la pieza y tolerancias funcionales.
Corte por plasma Se requieren componentes robustos, placas o perfiles donde la productividad y la capacidad de transformación son prioritarias. Calidad del borde, posible escoria, bisel, preparación para soldadura y tolerancia de ensamble.
Corte mecánico o asierra Se necesitan cortes rectos, secciones simples o preparación de material para operaciones posteriores. Rectitud, repetibilidad, acabado del borde y necesidad de operaciones adicionales.

El corte láser suele ser una alternativa para geometrías con mayor detalle. El plasma puede analizarse para componentes estructurales o de mayor espesor. El corte mecánico o con sierra puede ser suficiente para cortes lineales donde no se requieren contornos complejos.

La decisión no debe hacerse con base únicamente en el nombre del proceso. También debe considerar el costo total: preparación, consumibles, eliminación de rebabas, soldadura, inspección y posibles retrabajos.

Desarrollo plano y componente de lámina conformado para una aplicación industrial

¿Cuándo conviene doblar en prensa y cuándo utilizar un troquel?

Para una pieza única o un lote corto, el doblez en prensa o dobladora puede ofrecer flexibilidad porque permite ajustar la secuencia y fabricar distintas geometrías sin desarrollar un herramental dedicado para cada componente.

Cuando la cantidad aumenta, la repetitividad se vuelve crítica o la geometría requiere varias operaciones coordinadas, puede ser conveniente analizar un herramental específico. El troquelado y el conformado con herramental pueden justificar su desarrollo cuando el volumen, la velocidad de producción y la consistencia del componente compensan la inversión inicial.

La selección debe considerar:

  • Cantidad de piezas requeridas.
  • Frecuencia de producción.
  • Número de operaciones.
  • Repetibilidad dimensional.
  • Complejidad de la geometría.
  • Tiempo disponible para desarrollar el herramental.
  • Costo de preparación frente al costo unitario.
  • Necesidad de integrar corte, perforado y conformado.

PRISMETAL puede revisar el requerimiento desde la perspectiva de fabricación metalmecánica y, cuando el proyecto lo requiere, relacionarlo con herramentales industriales en Saltillo, troqueles para corte y conformado o estampado metálico.

Proceso de trabajo para revisar un requerimiento

1. Recepción de la información disponible

La revisión puede comenzar con un plano, modelo 3D, fotografías, medidas o una pieza de referencia. Si no existe documentación, una muestra física puede servir como punto de partida para evaluar una posible ingeniería inversa industrial.

2. Comprensión del uso final

Es necesario conocer dónde se instalará el componente, qué piezas tocará, qué carga o movimiento recibirá y si formará parte de una estructura, un dispositivo, una estación o una línea de ensamble.

3. Revisión de material y espesor

El material y el espesor influyen en el radio mínimo, el retorno elástico, la fuerza de conformado, la posibilidad de fisuras y el comportamiento durante la soldadura. Si el plano no especifica material, calibre o condición de suministro, se debe confirmar antes de liberar la fabricación. Dato pendiente por confirmar cuando esta información no esté disponible.

4. Análisis de geometría y desarrollo plano

Las dimensiones de la pieza terminada no siempre pueden trasladarse directamente al desarrollo plano. La revisión debe considerar el espesor, el radio interno, la compensación del doblez y la ubicación de las líneas de conformado.

Medir únicamente la pieza ya doblada, sin validar cómo se obtuvo, puede generar discrepancias al repetirla. Por eso deben identificarse las dimensiones funcionales del ensamble y las referencias que realmente controlan la posición.

5. Definición de secuencia de doblez

La secuencia determina si la pieza puede manipularse, si las herramientas tienen acceso y si un doblez previo interfiere con el siguiente. También ayuda a evitar deformaciones, marcas o imposibilidad de colocar la lámina correctamente en la dobladora.

6. Revisión de procesos posteriores

Antes de cortar, conviene saber si la pieza será soldada, pintada, recubierta, maquinada, montada o inspeccionada. Deben reservarse los márgenes necesarios para soldadura, accesibilidad, preparación de juntas y acabado.

En proyectos integrales, la solución puede vincularse con pailería industrial en Saltillo, soldadura y fabricación metalmecánica o maquinado CNC en Saltillo.

7. Verificación dimensional y funcional

El plan de inspección debe establecer qué dimensiones son críticas, qué referencias se utilizarán y cómo se validará el ensamble. Las tolerancias específicas, instrumentos de medición, criterios de aceptación y reportes requeridos son Dato pendiente por confirmar si no aparecen en el plano o en la solicitud del cliente.

Verificación dimensional de un componente de lámina doblada sobre una mesa de inspección

Errores frecuentes al solicitar corte y doblez

Antes de enviar un archivo a fabricación, conviene revisar estos puntos:

  1. No confirmar el espesor real: una variación puede modificar el desarrollo plano y las dimensiones finales.
  2. Ignorar el radio mínimo: un doblez demasiado cerrado puede generar grietas o deformación.
  3. No definir la secuencia: algunas geometrías se vuelven imposibles de sujetar después de ciertos dobleces.
  4. No dejar margen para soldadura: el componente puede quedar corto o con una junta difícil de preparar.
  5. Ignorar el retorno elástico: el ángulo liberado puede abrirse respecto al ángulo formado bajo carga.
  6. Medir sobre la pieza terminada sin criterio: las referencias exteriores, interiores y tangentes no significan lo mismo.
  7. No indicar el acabado: pintura, recubrimiento o limpieza pueden modificar la condición final de la pieza.
  8. No definir la cantidad: una pieza única, un lote corto y un volumen alto pueden requerir rutas diferentes.

Beneficios para cada área de la planta

Mantenimiento

Una revisión técnica permite fabricar refacciones, cubiertas, soportes y componentes a partir de una muestra, incluso cuando no existe el plano original.

Producción

El componente puede diseñarse considerando su integración con la estación, la secuencia de ensamble y la necesidad de evitar ajustes manuales.

Ingeniería

La definición del desarrollo plano, los radios, la secuencia y las referencias funcionales mejora la comunicación entre diseño, fabricación e inspección. Cuando el proyecto lo requiere, la simulación industrial puede apoyar la validación previa del diseño.

Compras

Una solicitud con material, cantidad, uso final, plano y criterios de aceptación facilita comparar propuestas y reducir aclaraciones durante la compra.

Aplicaciones industriales en Saltillo y Ramos Arizpe

El corte y doblez de lámina puede utilizarse en:

  • Guardas y protecciones de maquinaria.
  • Soportes, bases y estructuras metálicas industriales.
  • Charolas, cubiertas y componentes de estaciones.
  • Dispositivos de sujeción y posicionamiento.
  • Piezas para líneas de ensamble.
  • Componentes para pailería y soldadura.
  • Refacciones y piezas de mantenimiento.
  • Elementos para procesos de estampado metálico y troquelado.
  • Componentes fabricados a partir de una muestra o sin plano.
  • Piezas industriales para empresas manufactureras del noreste de México.

Como empresa metalmecánica en Saltillo, PRISMETAL puede revisar requerimientos de empresas ubicadas en Saltillo, Ramos Arizpe y otras zonas industriales de Coahuila, considerando la necesidad técnica y la ruta de fabricación aplicable.

Preguntas frecuentes

¿Qué información se necesita para cotizar un componente de corte y doblez?

Para una revisión inicial es recomendable compartir plano, modelo 3D, fotografías, medidas o una pieza de referencia. También se requiere conocer el material, espesor, cantidad, uso final, proceso posterior y dimensiones funcionales del ensamble. Si algún dato no está disponible, debe indicarse para definir el alcance de la revisión.

¿Qué diferencia existe entre medir una pieza doblada y medir su desarrollo plano?

La pieza doblada incorpora el efecto del espesor, el radio, la compensación y el retorno elástico. Por eso, las dimensiones de la pieza terminada no siempre equivalen a las dimensiones del desarrollo plano. La información debe interpretarse conforme a las referencias del plano y al método de fabricación definido.

¿Cuándo conviene utilizar un troquel en lugar de una dobladora?

El troquel puede ser conveniente cuando existe un volumen alto o recurrente, la geometría requiere varias operaciones repetitivas y la inversión en herramental se justifica por productividad y consistencia. Para piezas únicas o lotes cortos, una dobladora puede ofrecer mayor flexibilidad. La decisión depende del volumen, geometría, tolerancias, costo total y tiempo de desarrollo.

Solicita una revisión inicial de tu componente

Si tu empresa requiere corte y doblez de lámina en Saltillo, comparte con PRISMETAL los planos, modelos, fotografías, medidas, cantidad requerida, material disponible o pieza de referencia. También es útil describir el problema de ensamble, la operación posterior y las señales de retrabajo que presenta el componente actual.

La revisión puede relacionarse con diseño mecánico industrial, fabricación de piezas industriales en Saltillo, estructuras metálicas industriales o ingeniería y manufactura metalmecánica, según el alcance del proyecto.

Puedes enviar la información mediante el formulario de cotización de PRISMETAL o contactar por WhatsApp. La disponibilidad de procesos, materiales, tolerancias, dimensiones y tiempos de entrega se confirma después de revisar la información técnica del requerimiento.

{«@graph»:[{«@id»:»https://prismetal4.com.mx/corte-y-doblez-de-lamina-en-saltillo-proceso-correcto-componente/#article»,»@type»:»Article»,»about»:{«@id»:»https://prismetal4.com.mx/#service-corte-doblez-lamina»},»image»:[«https://cdn.marblism.com/QDDLCoTtn9P.webp»,»https://cdn.marblism.com/2CDJQrfXfqH.webp»,»https://cdn.marblism.com/wt7Xf7756dE.webp»],»author»:{«url»:»https://prismetal4.com.mx/»,»name»:»PRISMETAL»,»@type»:»Organization»},»headline»:»Corte y doblez de lámina en Saltillo: cómo definir el proceso correcto para tu componente»,»keywords»:[«corte y doblez de lámina en Saltillo»,»corte de lámina»,»doblez de lámina»,»corte por plasma»,»corte láser de lámina»,»pailería industrial»,»fabricación metalmecánica»,»empresa metalmecánica en Saltillo»],»publisher»:{«@id»:»https://prismetal4.com.mx/#organization»},»description»:»Criterios técnicos para elegir el proceso de corte y conformado de lámina según material, espesor, geometría, volumen, tolerancias, acabado y ensamble.»,»dateModified»:»2026-10-01T08:00:00-06:00″,»datePublished»:»2026-10-01T08:00:00-06:00″,»articleSection»:[«Corte y doblez de lámina»,»Fabricación metalmecánica»,»Ingeniería aplicada»,»Manufactura industrial»],»mainEntityOfPage»:{«@id»:»https://prismetal4.com.mx/corte-y-doblez-de-lamina-en-saltillo-proceso-correcto-componente/»,»@type»:»WebPage»}},{«@id»:»https://prismetal4.com.mx/corte-y-doblez-de-lamina-en-saltillo-proceso-correcto-componente/#faq»,»@type»:»FAQPage»,»mainEntity»:[{«name»:»¿Qué información se necesita para cotizar un componente de corte y doblez?»,»@type»:»Question»,»acceptedAnswer»:{«text»:»Para una revisión inicial es recomendable compartir plano, modelo 3D, fotografías, medidas o una pieza de referencia. También se requiere conocer el material, espesor, cantidad, uso final, proceso posterior y dimensiones funcionales del ensamble.»,»@type»:»Answer»}},{«name»:»¿Qué diferencia existe entre medir una pieza doblada y medir su desarrollo plano?»,»@type»:»Question»,»acceptedAnswer»:{«text»:»La pieza doblada incorpora el efecto del espesor, el radio, la compensación y el retorno elástico. Por eso, las dimensiones de la pieza terminada no siempre equivalen a las dimensiones del desarrollo plano.»,»@type»:»Answer»}},{«name»:»¿Cuándo conviene utilizar un troquel en lugar de una dobladora?»,»@type»:»Question»,»acceptedAnswer»:{«text»:»El troquel puede ser conveniente cuando existe un volumen alto o recurrente, la geometría requiere varias operaciones repetitivas y la inversión en herramental se justifica por productividad y consistencia. Para piezas únicas o lotes cortos, una dobladora puede ofrecer mayor flexibilidad.»,»@type»:»Answer»}}]},{«@id»:»https://prismetal4.com.mx/#organization»,»url»:»https://prismetal4.com.mx/»,»name»:»PRISMETAL»,»@type»:»Organization»,»email»:»mailto:info@prismetal4.com»,»telephone»:»+52 844 530 5615″,»areaServed»:[{«name»:»Saltillo»,»@type»:»City»},{«name»:»Ramos Arizpe»,»@type»:»City»},{«name»:»Coahuila»,»@type»:»AdministrativeArea»}],»description»:»Empresa mexicana de ingeniería y manufactura metalmecánica para aplicaciones industriales.»},{«@id»:»https://prismetal4.com.mx/#localbusiness»,»url»:»https://prismetal4.com.mx/»,»name»:»PRISMETAL»,»@type»:»LocalBusiness»,»email»:»mailto:info@prismetal4.com»,»address»:{«@type»:»PostalAddress»,»addressRegion»:»Coahuila»,»addressCountry»:»MX»,»addressLocality»:»Saltillo»},»telephone»:»+52 844 530 5615″,»areaServed»:[«Saltillo, Coahuila»,»Ramos Arizpe, Coahuila»,»Noreste de México»],»parentOrganization»:{«@id»:»https://prismetal4.com.mx/#organization»}},{«@id»:»https://prismetal4.com.mx/#service-corte-doblez-lamina»,»name»:»Corte y doblez de lámina»,»@type»:»Service»,»audience»:{«@type»:»BusinessAudience»,»audienceType»:»Empresas manufactureras, industriales y metalmecánicas»},»provider»:{«@id»:»https://prismetal4.com.mx/#organization»},»areaServed»:[«Saltillo, Coahuila»,»Ramos Arizpe, Coahuila»,»Noreste de México»],»description»:»Revisión de requerimientos, definición de proceso y desarrollo de componentes de lámina conforme a la información técnica, función y alcance de cada proyecto.»,»serviceType»:»Corte y conformado de lámina para aplicaciones industriales»}],»@context»:»https://schema.org»}

Soluciones metalmecánicas del prototipo a la producción en serie: cómo escalar un componente industrial sin perder precisión ni repetibilidad

PRISMETAL es una empresa metalmecánica especializada en soluciones metalmecánicas para empresas manufactureras en Saltillo, Coahuila. Ayuda a organizaciones industriales a trasladar componentes aprobados en prototipo hacia procesos más repetibles y fabricables mediante ingeniería aplicada, diseño mecánico industrial, definición de herramentales y verificación técnica.

Una pieza puede funcionar correctamente como prototipo y fallar cuando se requiere producirla en lote. El problema no siempre está en la geometría original. Con frecuencia, el prototipo fue fabricado mediante maquinado unitario, ajustes manuales, referencias improvisadas o decisiones tomadas por experiencia del operador. Esas condiciones pueden ser suficientes para validar una primera pieza, pero no para sostener un proceso estable.

Escalar un componente significa convertir una solución aprobada en un sistema de fabricación capaz de repetir su función, sus dimensiones críticas y sus criterios de aceptación con menor variación entre piezas.

¿Por qué un prototipo industrial no siempre escala?

El prototipo responde principalmente a una pregunta: ¿la pieza funciona?

La producción en serie debe responder otras preguntas:

  • ¿Puede fabricarse de manera repetible?
  • ¿El tiempo de ciclo es compatible con la necesidad productiva?
  • ¿Las referencias y sujeciones permiten colocar cada pieza de la misma forma?
  • ¿El proceso reduce la dependencia del ajuste manual?
  • ¿Las dimensiones críticas pueden verificarse con un método definido?
  • ¿El costo por pieza puede controlarse al aumentar la cantidad?
  • ¿El herramental conserva su función durante el uso esperado?

Durante el prototipado, una persona puede corregir manualmente una dimensión, adaptar una sujeción o compensar una desviación. En un lote, esas correcciones se convierten en variación dimensional, tiempos improductivos, retrabajos y piezas rechazadas.

También puede existir una diferencia entre el proceso usado para validar el prototipo y el proceso conveniente para producirlo. Una pieza fabricada individualmente por maquinado puede requerir otro enfoque cuando aumentan la cantidad, la frecuencia de uso o la necesidad de repetibilidad.

Por eso, una pieza funcional no equivale automáticamente a un proceso industrializado.

¿Qué debe revisarse antes de escalar un componente?

Antes de definir la ruta de fabricación, conviene revisar cinco elementos técnicos.

1. Geometría y función

La geometría debe analizarse desde su función en el ensamble o proceso. No todas las dimensiones tienen el mismo nivel de importancia.

Es necesario distinguir entre:

  • Dimensiones críticas para el funcionamiento.
  • Superficies de referencia.
  • Interfaces de montaje.
  • Zonas de contacto o sujeción.
  • Barrenos, ranuras y patrones de posicionamiento.
  • Áreas sujetas a desgaste.
  • Características que pueden simplificarse sin afectar la función.

Cuando no existe un plano actualizado, la información puede recuperarse a partir de una pieza física, fotografías, medidas o modelos disponibles mediante un proceso de diseño mecánico industrial en Saltillo.

2. Material y proceso de fabricación

El material de la pieza debe ser compatible con el proceso previsto y con las condiciones de operación. La selección final, las propiedades requeridas y cualquier tratamiento son dato pendiente por confirmar hasta realizar la revisión técnica correspondiente.

También debe evaluarse si la geometría es adecuada para la ruta de fabricación considerada, por ejemplo:

  • Maquinado.
  • Estampado metálico.
  • Formado.
  • Forja.
  • Fundición.
  • Soldadura o ensamble.
  • Procesos combinados.

La decisión no debe basarse únicamente en cómo se fabricó el prototipo. El objetivo es definir una ruta que pueda repetirse, verificarse y mantenerse bajo las condiciones reales del proyecto.

3. Herramental, sujeción y referencias

Los herramentales industriales permiten controlar la posición de la pieza y reducir la dependencia de ajustes manuales. Según la aplicación, pueden incluir dispositivos de sujeción, plantillas, guías, calibres, troqueles, moldes, insertos o elementos de posicionamiento.

Una solución de sujeción debe responder preguntas como:

  • ¿Cuáles son las referencias principales?
  • ¿Cómo se evita colocar la pieza en una orientación incorrecta?
  • ¿Qué superficies se utilizan para posicionar?
  • ¿La sujeción deforma la pieza?
  • ¿El operador puede cargarla de manera consistente?
  • ¿Cómo se libera la pieza sin afectar sus dimensiones?
  • ¿Qué componentes requieren mantenimiento o reemplazo?

La definición del herramental debe estar vinculada con el plano y con la secuencia real de fabricación. Un dispositivo que sujeta bien una pieza, pero no respeta sus referencias funcionales, puede reproducir el mismo error en todo el lote.

Para profundizar en este tema, consulta la guía sobre herramentales industriales en Saltillo: troqueles, moldes y dispositivos.

4. Criterios de aceptación

Antes de producir en serie, deben definirse las características que determinan si una pieza es aceptada o rechazada.

Los criterios pueden incluir:

  • Dimensiones críticas.
  • Posición y orientación de elementos.
  • Condiciones de ensamble.
  • Acabados especificados.
  • Ausencia de deformaciones o interferencias.
  • Funcionamiento dentro del equipo o proceso.
  • Evidencia de inspección acordada.

Las tolerancias, instrumentos de medición, reportes y requisitos documentales son dato pendiente por confirmar hasta revisar la especificación del cliente.

5. Tiempo de ciclo y repetibilidad del proceso

Un proceso no se vuelve repetible únicamente por fabricar varias piezas. Es necesario identificar qué variables generan variación y cómo se controlarán.

La revisión puede incluir:

  • Secuencia de operaciones.
  • Cambios de herramienta.
  • Tiempo de carga y descarga.
  • Ajustes manuales.
  • Puntos de inspección.
  • Desgaste del herramental.
  • Posibles errores de orientación.
  • Repetibilidad de la sujeción.
  • Capacidad de mantener las referencias definidas.

Cuando el diseño necesita cambios para facilitar su fabricación, el rediseño para manufactura puede ayudar a reducir operaciones innecesarias, simplificar el ensamble o mejorar el acceso para inspección.

Prototipo contra producción en serie

Elemento Prototipo Producción en serie
Objetivo Validar función y geometría inicial Repetir la pieza con variación controlada
Sujeción Puede depender de ajustes manuales Debe contar con referencias definidas
Fabricación Maquinado unitario o proceso flexible Ruta de fabricación estandarizada
Inspección Revisión de piezas individuales Criterios de aceptación documentados
Costo Puede ser alto por pieza Debe analizarse el costo total del proceso
Operador La experiencia puede compensar variaciones El proceso debe reducir la dependencia del criterio individual
Herramental Provisional o adaptable Diseñado para repetibilidad, acceso y mantenimiento
Escalabilidad Limitada Evaluada conforme a cantidad, frecuencia y aplicación

Proceso de trabajo de PRISMETAL

PRISMETAL aborda el escalamiento como un proyecto de ingeniería y manufactura, no únicamente como una orden de fabricación.

1. Recepción del requerimiento

El proyecto puede comenzar con un plano, modelo CAD, pieza aprobada, muestra física, fotografías o una descripción del problema productivo.

Para una revisión inicial conviene compartir:

  • Plano 2D o modelo 3D.
  • Fotografías de la pieza y su aplicación.
  • Material conocido o requerido.
  • Dimensiones relevantes.
  • Cantidad estimada o frecuencia de uso.
  • Problemas observados en el prototipo.
  • Equipo, proceso o ensamble donde se utilizará.
  • Criterios de aceptación disponibles.

2. Revisión de factibilidad

Se analiza la geometría, la función, las interfaces, el proceso propuesto, la información disponible y los riesgos de fabricación.

En esta etapa pueden identificarse datos faltantes, características difíciles de producir o diferencias entre el prototipo y las condiciones de producción.

3. Diseño mecánico y definición de herramentales

Cuando es necesario, se desarrolla o ajusta el modelo de la pieza, se revisan sus referencias y se define la solución de sujeción, posicionamiento o transformación.

La simulación industrial puede evaluarse cuando el proyecto requiere analizar geometría, interferencias, movimientos, esfuerzos o condiciones de manufactura antes de fabricar físicamente.

4. Fabricación y prueba

La solución se convierte en una pieza, componente, dispositivo o herramental fabricado conforme al alcance aprobado. Dependiendo del proyecto, puede incluir fabricación metalmecánica, maquinado, ensamble, ajuste o integración de elementos.

La prueba debe enfocarse en confirmar que la pieza cumple su función y que la solución puede operar bajo las condiciones previstas.

5. Verificación

Finalmente, se revisan las dimensiones, interfaces, condiciones funcionales y criterios de aceptación definidos para el proyecto.

Para componentes que requieren fabricación de precisión, el maquinado CNC en Saltillo puede formar parte de la ruta de manufactura, siempre sujeto a la geometría, material, tolerancias y alcance técnico confirmados.

Diseño y revisión de una solución de ingeniería para manufactura industrial

Beneficios de industrializar correctamente un prototipo

Una ruta de escalamiento bien definida puede ayudar a:

  • Reducir la variación dimensional entre piezas.
  • Disminuir ajustes y retrabajos manuales.
  • Mejorar la repetibilidad de proceso.
  • Definir puntos de referencia más consistentes.
  • Facilitar la inspección de características críticas.
  • Preparar herramientas y dispositivos para producción.
  • Identificar riesgos antes de fabricar lotes.
  • Mejorar la comunicación entre ingeniería, compras y producción.
  • Evaluar el costo real del proceso, no solo el precio unitario.
  • Facilitar futuras modificaciones o reproducciones del componente.

El alcance de cada beneficio depende de la información disponible y de las condiciones reales de operación. Los tiempos de respuesta, volúmenes, tolerancias y capacidades dimensionales son dato pendiente por confirmar mediante revisión técnica.

Aplicaciones industriales

Este enfoque es útil para empresas que necesitan escalar:

  • Componentes metálicos para líneas de ensamble.
  • Piezas de reemplazo o refaccionamiento.
  • Dispositivos de sujeción y posicionamiento.
  • Plantillas y herramientas para producción.
  • Troqueles, moldes, dies y toolings.
  • Componentes para estampado metálico.
  • Piezas fabricadas inicialmente sin plano.
  • Elementos para equipos de proceso.
  • Componentes para sectores automotriz, metalmecánico y manufacturero.
  • Soluciones que requieren combinar diseño, fabricación y verificación.

En proyectos de transformación de lámina o componentes conformados, puede ser conveniente revisar la relación entre geometría, material, herramental y secuencia de operación mediante una solución de estampado metálico industrial.

¿Qué diferencia a PRISMETAL?

PRISMETAL puede participar desde diferentes puntos de partida: una pieza aprobada, un prototipo que no escala, una necesidad de producción, un plano incompleto, un modelo CAD o una problemática recurrente en planta.

Su diferenciador es integrar ingeniería aplicada y fabricación metalmecánica dentro de una misma ruta de proyecto. Esto permite revisar no solo qué forma debe tener el componente, sino cómo puede fabricarse, sujetarse, inspeccionarse y utilizarse en una operación real.

La empresa trabaja desde Saltillo, Coahuila, para organizaciones industriales que requieren soluciones técnicas específicas. Para tomar una decisión de suministro, también puede ser útil revisar cómo elegir un proveedor metalmecánico considerando capacidad técnica, ingeniería aplicada, comunicación, verificación y alcance.

Preguntas frecuentes

¿Qué información se necesita para escalar una pieza de prototipo a producción?

Lo ideal es compartir el plano o modelo CAD, fotografías, pieza de referencia, material conocido, dimensiones críticas, función, proceso actual, cantidad estimada y problemas observados durante el prototipado. Si algún dato no está disponible, puede comenzar la revisión con una descripción detallada o una muestra física.

¿Cuándo se requiere desarrollar un herramental industrial?

Debe considerarse cuando la pieza necesita posicionarse, sujetarse o transformarse de manera repetible, especialmente si el prototipo depende de ajustes manuales. El tipo de herramental depende de la geometría, el proceso, las referencias, la frecuencia de uso y los criterios de aceptación.

¿La simulación es necesaria antes de fabricar todas las piezas?

No necesariamente. Su conveniencia depende de la complejidad, función, movimiento, cargas, interferencias y riesgo del proyecto. Una revisión técnica permite determinar si la simulación aporta valor y qué nivel de análisis es aplicable.

Solicita una revisión inicial de tu proyecto

Si una pieza funciona como prototipo, pero presenta variación dimensional, tiempos de ciclo largos, ajustes manuales o costos que no disminuyen al producirla en lote, PRISMETAL puede revisar la ruta para convertirla en una solución más fabricable y repetible.

Comparte:

  • Planos.
  • Modelos CAD.
  • Fotografías.
  • Piezas de referencia.
  • Prototipos aprobados.
  • Descripción del proceso actual.
  • Problemas observados en producción.

PRISMETAL atenderá la revisión técnica y comercial desde Saltillo, Coahuila.
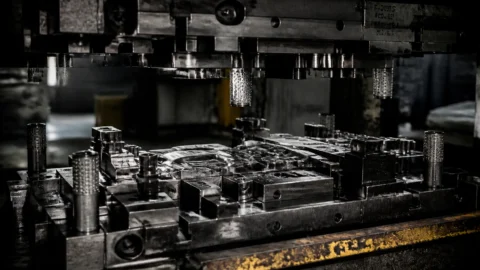
Teléfono: 844 111 6037
WhatsApp: 844 530 5615
Correo: info@prismetal4.com
Sitio web: prismetal4.com.mx

La revisión inicial permitirá definir el alcance, identificar información pendiente y establecer una posible ruta de diseño, herramental, fabricación y verificación.

Componentes metálicos y elementos de herramental para aplicaciones industriales


Diseño y fabricación de troqueles industriales en Saltillo: herramentales para corte, conformado y estampado

PRISMETAL es una empresa metalmecánica especializada en la fabricación de troqueles industriales en Saltillo para empresas manufactureras y automotrices de Saltillo, Ramos Arizpe y la región noreste. Ayuda a las organizaciones industriales a desarrollar herramentales funcionales para corte, doblez, punzonado, conformado y estampado mediante levantamiento técnico, diseño mecánico industrial, validación y fabricación especializada.

¿Qué es el diseño y fabricación de troqueles industriales?

Un troquel es un herramental diseñado para transformar material mediante una operación controlada en prensa. Dependiendo de la geometría de la pieza y del proceso productivo, puede utilizarse para cortar, punzonar, doblar, conformar o realizar operaciones de embutido ligero.

El diseño y fabricación de troqueles no consiste únicamente en producir una matriz o un conjunto de componentes. El herramental debe analizarse como parte de un sistema que incluye la pieza, el material, la prensa, la forma de alimentación, la secuencia de operaciones, la inspección y el mantenimiento.

Por ello, una solución de troquelería industrial debe considerar desde el inicio:

  • Geometría y función de la pieza.
  • Tipo de operación requerida.
  • Material y espesor de la lámina.
  • Condiciones de la prensa y del proceso.
  • Forma de carga, posicionamiento y extracción.
  • Repetibilidad esperada.
  • Acceso para inspección, ajuste y mantenimiento.
  • Criterios de aceptación definidos por el cliente.

La página de servicio de troqueles industriales de PRISMETAL presenta el alcance general de estas soluciones metalmecánicas para la industria.

Modelo CAD utilizado como referencia para diseño mecánico y desarrollo de herramentales

¿Qué problemas resuelve un troquel diseñado correctamente?

En una planta de manufactura, un troquel mal especificado puede provocar defectos de pieza, paros de línea, ajustes constantes y dificultades para mantener la estabilidad del proceso. La fabricación de troqueles industriales en Saltillo puede ayudar a resolver necesidades como:

  • Desarrollo de un herramental para una pieza nueva.
  • Sustitución de un troquel desgastado o fuera de servicio.
  • Reproducción de un herramental sin documentación completa.
  • Rediseño de un troquel que genera rebabas, deformaciones o variación.
  • Adaptación de una solución existente a otra estación de trabajo.
  • Recuperación de una operación que depende de un proveedor externo.
  • Integración de un troquel con dispositivos industriales de posicionamiento o inspección.

Cuando no existe un plano o modelo digital, el proyecto puede iniciar con una muestra física, fotografías, un troquel existente o una descripción del problema. En estos casos, la ingeniería inversa industrial permite analizar la geometría y la función antes de definir una ruta de fabricación.

El ciclo completo de un troquel industrial

1. Levantamiento del requerimiento

La revisión inicial debe comenzar con la información disponible. El cliente puede compartir:

  • Plano en PDF o archivo CAD.
  • Modelo tridimensional.
  • Pieza física de referencia.
  • Muestra estampada.
  • Fotografías de la pieza, del troquel o de la prensa.
  • Croquis y medidas generales.
  • Descripción del problema en la línea.
  • Historial de fallas, desgaste o ajustes.
  • Información de producción y frecuencia de uso.

También es necesario conocer la prensa donde operará el herramental. La carrera, área de trabajo, sistema de sujeción, alimentación, altura disponible y demás condiciones del equipo son datos fundamentales. Si esta información no está confirmada, queda como Dato pendiente por confirmar.

2. Análisis de ingeniería

Con los datos disponibles se revisan la geometría de la pieza, las superficies funcionales y la secuencia de transformación. En esta fase se evalúa si el proyecto requiere un troquel de corte, uno de conformado, un herramental combinado o una solución complementaria.

El análisis también debe identificar zonas críticas: perforaciones, radios, dobleces, puntos de referencia, áreas de contacto y superficies que posteriormente serán inspeccionadas o ensambladas.

Cuando aplica, la simulación industrial puede utilizarse como apoyo para revisar interferencias, movimientos, secuencia de operaciones o factibilidad geométrica antes de fabricar. El tipo de simulación, software, alcance y entregables son Dato pendiente por confirmar para cada proyecto.

3. Definición de la estación de trabajo

Un troquel no debe diseñarse aislado del proceso. La estación de trabajo debe considerar cómo llega la pieza, cómo se posiciona, cómo se sujeta y cómo se retira después de la operación.

En esta etapa se revisan aspectos como:

  • Orientación de la pieza.
  • Referencias de posicionamiento.
  • Secuencia de corte o conformado.
  • Acceso del operador o del sistema de alimentación.
  • Descarga de desperdicio.
  • Repetibilidad de la operación.
  • Puntos de inspección.
  • Accesibilidad para limpieza y mantenimiento.

La definición adecuada de la estación ayuda a evitar que el herramental funcione en el diseño, pero presente dificultades durante la operación diaria.

4. Diseño del herramental

El diseño mecánico industrial transforma la necesidad de producción en una solución fabricable. Se desarrollan los componentes principales del troquel, sus relaciones de ensamble y los elementos necesarios para guiar, sujetar, cortar o conformar la pieza.

El diseño debe buscar un equilibrio entre función, manufacturabilidad, ajuste y mantenimiento. La geometría final, las tolerancias, los materiales, los tratamientos y las especificaciones dimensionales deben aprobarse con base en los requerimientos del proyecto. Cuando no existe confirmación, el dato correspondiente es Dato pendiente por confirmar.

Para proyectos que requieren una solución de ingeniería desde la idea hasta el modelo, puede consultarse el servicio de diseño mecánico industrial en Saltillo.

5. Validación y fabricación

Una vez aprobado el diseño, se define la ruta de fabricación de los componentes. Esta puede involucrar procesos de maquinado, ajuste, ensamble y verificación, según la geometría y el alcance técnico.

El maquinado CNC en Saltillo puede formar parte de la fabricación de componentes del troquel, siempre de acuerdo con la información técnica aprobada.

La validación debe revisar el ensamble del herramental, el movimiento de sus componentes, la alineación, el posicionamiento de la pieza y la respuesta de la operación. Los criterios de prueba, equipos de medición y reportes dimensionales dependen de cada proyecto y son Dato pendiente por confirmar cuando no han sido definidos.

Maquinado de componentes metálicos para herramentales industriales

6. Puesta en marcha y mantenimiento

La entrega de un troquel no debe considerarse el final del proyecto. La puesta en marcha permite verificar que el herramental se integre correctamente con la prensa y con la estación de trabajo.

Además, es importante definir desde el inicio:

  • Componentes susceptibles de desgaste.
  • Puntos de lubricación o limpieza.
  • Frecuencia de inspección.
  • Refacciones críticas.
  • Método de ajuste.
  • Condiciones para retirar el troquel.
  • Registro de cambios y modificaciones.

El mantenimiento preventivo ayuda a detectar desgaste antes de que se convierta en defecto de pieza o paro de producción. Cuando el herramental ya presenta fallas, puede revisarse el contenido sobre mantenimiento y rediseño de troqueles.

Errores frecuentes al definir un troquel

No documentar la prensa ni el proceso

Diseñar sin conocer la prensa, la forma de alimentación o el método de sujeción puede generar incompatibilidades durante el montaje y la operación.

No considerar material y espesor

El material y su espesor influyen en la transformación, el esfuerzo requerido, la geometría de corte y el comportamiento de la pieza. Si estos datos no están confirmados, no deben suponerse. Son Dato pendiente por confirmar.

No prever mantenimiento

Un troquel sin accesos, componentes reemplazables o criterios de inspección puede elevar los tiempos de ajuste y dificultar la recuperación de la producción.

Cotizar únicamente a partir de una fotografía

Las fotografías ayudan a iniciar la conversación, pero no sustituyen la revisión de interfaces, dimensiones, función, prensa y condiciones de operación.

Señales de que un troquel necesita rediseño

Un herramental puede requerir rediseño cuando presenta:

  • Variación repetitiva en la geometría de la pieza.
  • Rebabas o marcas que aumentan con el tiempo.
  • Ajustes frecuentes para mantener la operación.
  • Desgaste prematuro de componentes.
  • Dificultad para limpiar, lubricar o reemplazar elementos.
  • Interferencias con la prensa o la estación.
  • Cambios de modelo que el troquel actual ya no puede atender.
  • Incremento de desperdicio o tiempo improductivo.

El diagnóstico debe distinguir si el origen está en el troquel, la prensa, el material, el método de operación o la documentación técnica.

Aplicaciones industriales

Los troqueles pueden participar, en términos generales, en procesos de:

  • Corte de lámina.
  • Punzonado de perforaciones.
  • Doblado de componentes.
  • Conformado de soportes y piezas funcionales.
  • Estampado metálico para manufactura.
  • Embutido ligero, sujeto a revisión de geometría y proceso.
  • Desarrollo de piezas para líneas de ensamble.
  • Fabricación de componentes para empresas automotrices y manufactureras.

La fabricación de herramentales industriales en Saltillo puede complementarse con dispositivos, plantillas, moldes industriales y soluciones de inspección. También es posible revisar el servicio de estampado metálico industrial, así como las capacidades de pailería industrial en Saltillo cuando el proyecto incluye estructuras o componentes metálicos adicionales.

¿Por qué trabajar con una empresa metalmecánica industrial en Saltillo?

Para gerentes de planta, ingeniería, manufactura, mantenimiento y compras, contar con un proveedor local puede facilitar la comunicación técnica y la revisión de piezas, muestras o herramentales existentes.

PRISMETAL participa en proyectos que pueden comenzar con un plano, una idea, una pieza física, fotografías o una problemática de producción. Su enfoque integra ingeniería aplicada, diseño mecánico industrial, ingeniería inversa, fabricación metalmecánica y desarrollo de soluciones para procesos manufactureros.

El alcance final, los materiales, las tolerancias, la disponibilidad de equipos, los tiempos de entrega y los criterios de control deben confirmarse después de revisar la información específica del proyecto.

Preguntas frecuentes

¿Qué información se necesita para cotizar la fabricación de un troquel industrial?

Se recomienda compartir planos, modelos, fotografías, pieza de referencia, información de la prensa, material, espesor, operación requerida, volumen estimado y criterios de aceptación. Si algún dato no está disponible, PRISMETAL puede realizar una revisión inicial para identificar la información faltante.

¿PRISMETAL puede desarrollar un troquel a partir de una pieza física?

La factibilidad depende del estado de la pieza, su geometría, la función que desempeña y la información complementaria disponible. El proyecto puede analizarse mediante ingeniería inversa industrial para reproducir, rediseñar o adaptar el herramental.

¿Cuándo conviene reparar y cuándo rediseñar un troquel?

Conviene evaluar un rediseño cuando las fallas son recurrentes, el desgaste afecta la repetibilidad, el mantenimiento resulta poco accesible o el herramental ya no corresponde a la prensa o al proceso actual. La decisión requiere un diagnóstico técnico del troquel y de la operación.

Solicite una revisión inicial de su proyecto en Saltillo

Si su empresa requiere fabricación de troqueles industriales en Saltillo, comparta con PRISMETAL los planos, modelos, fotografías, pieza de referencia o una descripción detallada de su necesidad. La información puede analizarse de forma confidencial para revisar el alcance, los datos técnicos disponibles y la posible ruta de diseño y fabricación.

PRISMETAL atiende proyectos industriales desde Saltillo, Coahuila.


Cómo cotizar un herramental industrial: la información técnica que define el precio real de tu proyecto

PRISMETAL es una empresa metalmecánica especializada en la cotización, diseño y fabricación de herramentales industriales para empresas manufactureras y del sector automotriz en Saltillo, Coahuila. Ayuda a empresas industriales a obtener propuestas técnico-económicas comparables y fabricables mediante revisión de ingeniería, definición de la ruta de manufactura y análisis del alcance real del proyecto.

Cotizar un herramental industrial no consiste únicamente en enviar una fotografía y solicitar un precio. Un troquel, molde, dispositivo o plantilla se diseña para cumplir una función dentro de un proceso productivo específico. Por eso, el costo real depende de la geometría, el material, el volumen de producción, la máquina donde se utilizará, los criterios de aceptación y el nivel de ingeniería requerido.

Una solicitud de cotización incompleta puede generar comparativas desiguales, aclaraciones tardías, retrabajos y aumentos de precio durante el desarrollo. Preparar correctamente el requerimiento permite reducir incertidumbre y facilita que compras, ingeniería, mantenimiento y producción evalúen la misma solución bajo criterios técnicos claros.

¿Qué significa cotizar un herramental industrial?

La cotización de herramentales industriales es la estimación técnico-económica de los recursos necesarios para diseñar, fabricar, ensamblar, validar y, cuando aplique, ajustar una solución destinada a una operación industrial.

El alcance puede incluir:

  • Diseño mecánico industrial.
  • Ingeniería inversa industrial.
  • Desarrollo de troqueles para corte, punzonado, doblado o conformado.
  • Fabricación de moldes industriales.
  • Dispositivos de sujeción, posicionamiento o inspección.
  • Plantillas industriales para repetibilidad de operaciones.
  • Modificación, reparación o rediseño de un herramental existente.
  • Fabricación de piezas sin plano a partir de una muestra física o información parcial.

La diferencia entre una cotización preliminar y una propuesta confiable está en la cantidad y calidad de la información utilizada para calcularla. Cuando el proveedor conoce el objetivo funcional y las condiciones de operación, puede definir una ruta de fabricación más congruente con la necesidad de la planta.

¿Qué información define el precio de un herramental?

1. Tipo de herramental y función dentro del proceso

No tiene el mismo alcance fabricar una plantilla sencilla de posicionamiento que desarrollar un troquel para estampado metálico o un molde con múltiples elementos funcionales.

La solicitud debe indicar qué operación realizará el herramental:

  • Corte o punzonado.
  • Doblado o conformado.
  • Estampado metálico.
  • Ensamble.
  • Soldadura.
  • Inspección.
  • Sujeción o posicionamiento.
  • Inyección, fundición u otro proceso de transformación.

También es importante describir qué problema debe resolver: variación dimensional, dificultad de ensamble, falta de repetibilidad, desgaste de una herramienta existente, paros de línea o ausencia de un proveedor original.

2. Geometría de la pieza y documentación disponible

El precio cambia de forma importante cuando el proyecto cuenta con un plano liberado, un modelo CAD completo o únicamente una pieza física de referencia.

Para cotizar un herramental industrial conviene enviar:

  • Plano 2D con dimensiones y requisitos disponibles.
  • Modelo 3D o archivo CAD.
  • Fotografías de la pieza y del proceso.
  • Croquis o medidas preliminares.
  • Muestra física, si existe.
  • Información del ensamble y de las piezas relacionadas.
  • Historial de fallas, desgaste o modificaciones.

Cuando no existe un plano original, la ingeniería inversa industrial en Saltillo puede convertirse en una etapa previa para reconstruir la información técnica necesaria.

3. Material de la pieza y condiciones de transformación

El material que será cortado, estampado, doblado, moldeado o sujetado influye en el diseño y en la selección de componentes del herramental. Deben indicarse, cuando estén confirmados:

  • Tipo de material.
  • Espesor o sección.
  • Dureza o condición de suministro.
  • Acabado superficial.
  • Temperatura de operación, si aplica.
  • Cargas, esfuerzos o condiciones de desgaste.

Si algún dato todavía no está definido, debe señalarse como Dato pendiente por confirmar en lugar de asumirlo. Una especificación incorrecta puede provocar una cotización que no corresponda con la aplicación real.

4. Volumen de producción y vida esperada

La cantidad de piezas a fabricar determina la estrategia del proyecto. No es igual desarrollar un herramental para prototipos, lotes pequeños, producción recurrente o altos volúmenes.

La solicitud debe incluir, si está disponible:

  • Cantidad inicial.
  • Piezas por lote.
  • Frecuencia de producción.
  • Proyección anual.
  • Número de turnos.
  • Vida útil esperada del herramental.
  • Necesidad de refacciones o componentes de reemplazo.

Estos datos ayudan a decidir si conviene priorizar una solución de bajo costo inicial, una herramienta con mayor capacidad de repetibilidad o un diseño preparado para mantenimiento y reposición de componentes.

5. Máquina o línea donde se utilizará

Un herramental no puede cotizarse correctamente sin conocer su entorno de trabajo. La información relevante puede incluir:

  • Tipo de prensa, máquina o estación.
  • Área disponible.
  • Forma de montaje.
  • Puntos de fijación.
  • Carrera o movimiento disponible.
  • Sistema de alimentación o transferencia.
  • Restricciones de acceso para el operador.
  • Interfaces con otros dispositivos.

Las especificaciones exactas de la máquina, dimensiones disponibles y capacidades requeridas son Dato pendiente por confirmar cuando no hayan sido proporcionadas por el cliente.

6. Criterios de aceptación y alcance de validación

También debe definirse cómo se aprobará el herramental. Algunos proyectos requieren únicamente la fabricación física; otros incluyen muestras, pruebas, ajustes, reportes dimensionales o validación funcional.

La cotización debe aclarar:

  • Cantidad de muestras iniciales.
  • Características críticas a verificar.
  • Tolerancias aplicables.
  • Número de iteraciones de ajuste.
  • Documentación requerida.
  • Inspección dimensional o funcional.
  • Responsabilidad de instalación y puesta en marcha.

El control de calidad debe realizarse contra los requisitos técnicos acordados para cada proyecto. Los equipos de inspección, certificaciones, reportes específicos y tolerancias disponibles son Dato pendiente por confirmar si no se han definido.

Componente de herramental durante una operación de maquinado industrial

¿Cómo debe estructurarse una cotización de herramentales industriales?

Para que compras pueda comparar propuestas, el precio debe separarse por conceptos. Una estructura útil incluye:

  1. Ingeniería y diseño: análisis del requerimiento, diseño mecánico, revisión de manufacturabilidad y documentación.
  2. Materiales y componentes: placas, elementos de sujeción, componentes comerciales y materiales definidos para el proyecto.
  3. Fabricación: corte, maquinado, conformado, soldadura, tratamientos o procesos adicionales según la ruta aprobada.
  4. Ensamble y ajuste: integración de componentes, revisión de funcionamiento y correcciones iniciales.
  5. Pruebas y validación: muestras, pruebas en condiciones acordadas y ajustes incluidos.
  6. Inspección y documentación: verificación de características críticas y reportes requeridos.
  7. Logística y entrega: empaque, transporte, instalación o soporte, cuando se incluya en el alcance.
  8. Exclusiones y supuestos: información no disponible, actividades no incluidas y condiciones que podrían modificar el precio.

Separar estos elementos evita comparar una propuesta que incluye ingeniería y pruebas contra otra que solo considera la fabricación física.

Proceso de trabajo de PRISMETAL para preparar una propuesta

PRISMETAL puede revisar proyectos que comienzan con un plano, modelo digital, pieza física, fotografías o una problemática de producción. La ruta general de trabajo contempla:

1. Revisión del requerimiento

El equipo técnico analiza la información disponible, identifica el tipo de herramental y determina qué datos faltan para comprender la aplicación.

2. Análisis de ingeniería

Se revisan la función, geometría, interfaces, material, volumen y condiciones de operación. Cuando es conveniente, puede evaluarse el uso de simulación industrial como apoyo para validar digitalmente aspectos del diseño antes de fabricar.

3. Definición de la ruta de fabricación

Con base en el alcance técnico, se determina una estrategia de fabricación que puede involucrar maquinado, fabricación metalmecánica, soldadura, pailería, ajustes, ensamble u otros procesos aplicables.

4. Propuesta técnica-económica

La propuesta debe indicar qué se fabricará, qué información se utilizó, cuáles son los supuestos, qué actividades están incluidas y qué puntos requieren confirmación antes de liberar el proyecto.

Este enfoque conecta el diseño y fabricación de troqueles con las condiciones reales del proceso de estampado y evita tratar el herramental como una pieza aislada.

Interfaz de control y programación en un entorno de fabricación industrial

Beneficios para compras, ingeniería, mantenimiento y producción

Para compras y sourcing

  • Recibe propuestas con alcances comparables.
  • Reduce aclaraciones posteriores.
  • Identifica qué conceptos están incluidos en el precio.
  • Evita seleccionar únicamente por el total más bajo.
  • Cuenta con mejores bases para negociar y adjudicar.

Para ingeniería y manufactura

  • Define los requisitos funcionales desde el inicio.
  • Reduce cambios derivados de información incompleta.
  • Facilita la revisión de manufacturabilidad.
  • Permite analizar alternativas de diseño.
  • Conecta la solución con la máquina y el proceso real.

Para mantenimiento

  • Puede solicitar reparaciones, rediseños o refacciones con mayor precisión.
  • Recupera componentes que ya no tienen proveedor original.
  • Reduce la dependencia de una pieza sin documentación.
  • Genera información técnica útil para futuras reposiciones.

Para producción

  • Mejora la repetibilidad de operaciones.
  • Reduce riesgos de paros asociados con herramentales inadecuados.
  • Facilita la integración de dispositivos y plantillas en la línea.
  • Ayuda a prevenir retrabajos derivados de errores de posicionamiento o ajuste.

Aplicaciones industriales en Saltillo y Coahuila

La cotización de herramentales industriales puede aplicarse a proyectos de:

  • Fabricación de troqueles para estampado metálico.
  • Moldes industriales a medida.
  • Dispositivos de sujeción, ensamble e inspección.
  • Plantillas industriales para repetibilidad.
  • Herramentales para líneas automotrices y de autopartes.
  • Componentes para empresas Tier 1, Tier 2 y proveedores especializados.
  • Piezas críticas sin proveedor o sin plano original.
  • Rediseño de herramientas con desgaste o fallas recurrentes.
  • Soluciones metalmecánicas para procesos de manufactura.

Para proyectos complementarios, también puede consultarse la información sobre moldes y dispositivos industriales, diseño mecánico industrial y fabricación metalmecánica industrial.

Proceso de fabricación y ajuste de componentes metálicos para un proyecto industrial

¿Por qué considerar a PRISMETAL para cotizar un herramental?

PRISMETAL trabaja como una empresa metalmecánica industrial en Saltillo, no únicamente como un fabricante de piezas. Su participación puede comenzar con una necesidad técnica y avanzar hacia el diseño, la ingeniería, la definición de manufactura y la fabricación de una solución adaptada.

Los principales diferenciadores para este tipo de proyecto son:

  • Revisión técnica antes de comprometer una ruta de fabricación.
  • Integración de diseño mecánico y fabricación especializada.
  • Capacidad para trabajar con planos, modelos, fotografías o piezas físicas.
  • Evaluación de ingeniería inversa cuando no existe documentación completa.
  • Análisis de manufacturabilidad y criterios de aceptación.
  • Comunicación directa sobre alcances, supuestos y datos pendientes.
  • Atención a empresas manufactureras de Saltillo, Ramos Arizpe y la región de Coahuila.

Preguntas frecuentes sobre cotización de herramentales industriales

¿Puedo solicitar una cotización si solo tengo una pieza física?

Sí, una pieza de referencia puede ser el punto de partida para una revisión de ingeniería inversa industrial. La factibilidad depende de su estado, desgaste, complejidad y de la información del ensamble o proceso donde se utiliza. También es recomendable enviar fotografías, medidas disponibles y una descripción de la función.

¿Qué datos de la máquina necesito compartir?

Conviene proporcionar el tipo de máquina, espacio disponible, forma de montaje, puntos de fijación, movimientos, restricciones de acceso y cualquier requisito de la línea. Si el proyecto se relaciona con una prensa, también pueden ser relevantes sus condiciones de trabajo. Las especificaciones faltantes quedan como Dato pendiente por confirmar.

¿Cómo puedo comparar dos cotizaciones de herramentales?

Compara el alcance, no solo el precio final. Revisa si ambas propuestas incluyen diseño, materiales, fabricación, ensamble, muestras, ajustes, inspección, documentación, instalación, garantía y logística. También verifica los supuestos, exclusiones y criterios de aceptación de cada proveedor.

Solicita una revisión inicial de tu proyecto

Si necesitas cotizar un herramental industrial, comparte con PRISMETAL la información técnica disponible: planos, fotografías, modelos CAD, archivos, croquis o una pieza física de referencia.

Para iniciar la revisión, incluye:

  • Nombre y empresa.
  • Teléfono y correo electrónico.
  • Servicio requerido.
  • Descripción del proyecto.
  • Tipo de herramental: troquel, molde, dispositivo, plantilla o tooling.
  • Volumen estimado y aplicación.
  • Archivos o fotografías disponibles.

PRISMETAL atiende proyectos industriales desde Saltillo, Coahuila, para empresas manufactureras y del sector automotriz de la región.

Solicita una revisión en el sitio de PRISMETAL o contacta por WhatsApp para describir tu necesidad y compartir la documentación disponible.

Ubicación: Blvd. Jesús Valdés Sánchez 3559-2, Priv. Villa Camino Real, Saltillo Oriente, Coahuila, México, CP 25298.